Tutorial
Prima di creare il tuo primo programma di avvolgimento, è utile preparare alcuni elementi di base. La procedura guidata del programma, disponibile in Filament Winding > Programmi > Aggiungi un nuovo Programma, è già fornita con modelli predisposti per macchine, mandrini, occhi di deposizione e materie prime, quindi la maggior parte del lavoro di configurazione è già fatta.
Per ottenere il massimo da questa procedura guidata, tieni a portata di mano le seguenti informazioni:
- il marchio HMI installato sulla tua macchina e come sono configurati i suoi assi;
- il tipo di mandrino che utilizzerai e le sue dimensioni complessive;
- la larghezza della banda con cui lavora la tua macchina.
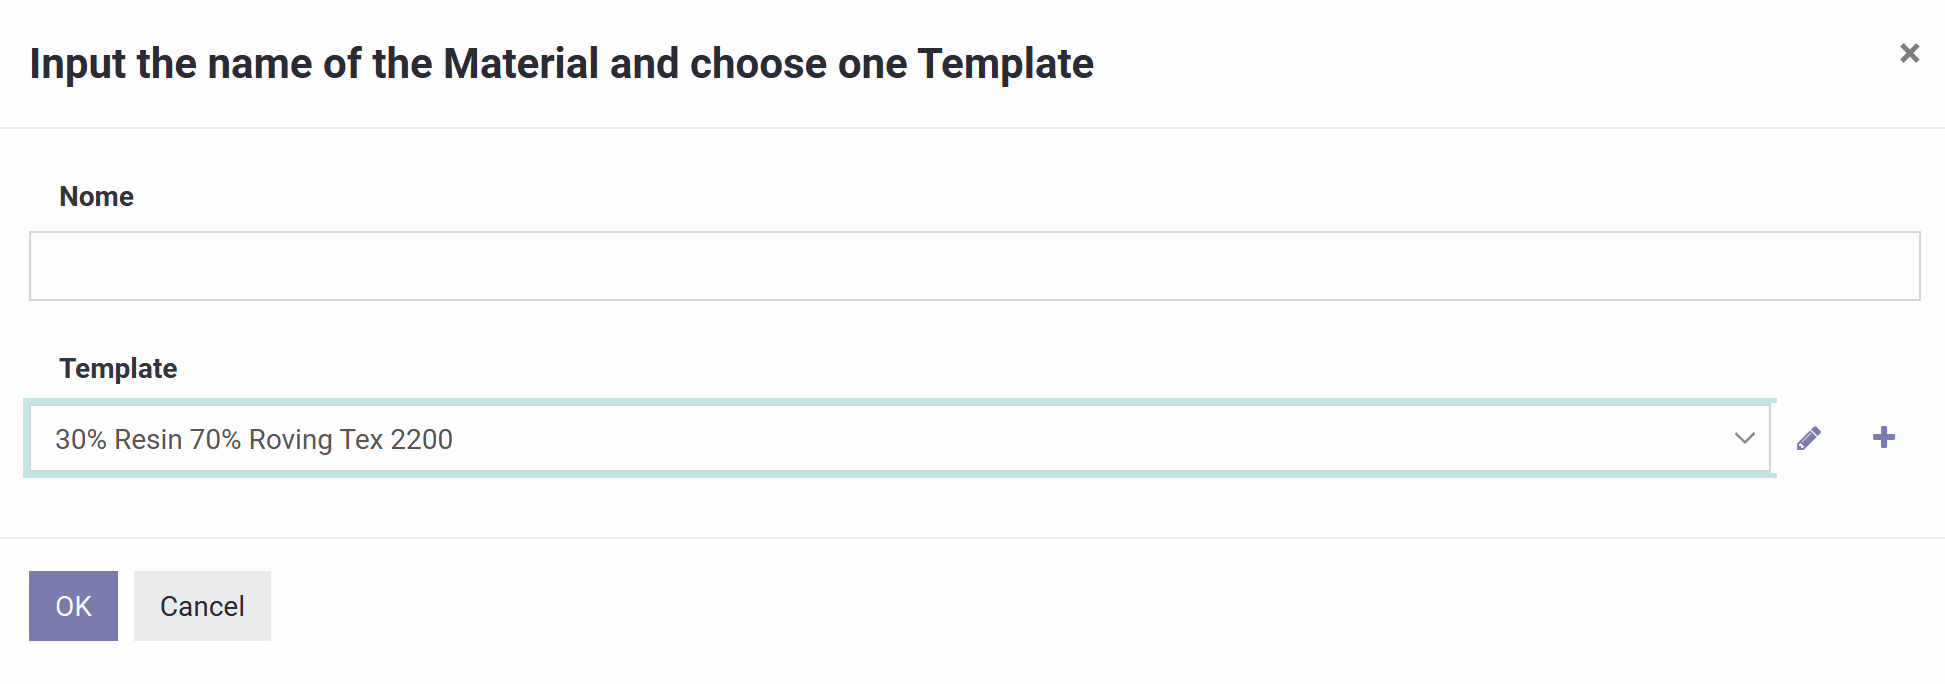
Questa è la schermata iniziale per registrare un nuovo materiale. Selezionando Crea si apre il modulo del materiale, in cui configuri la sua composizione, l'unità di misura e la distinta dei materiali, come descritto nella sezione successiva.
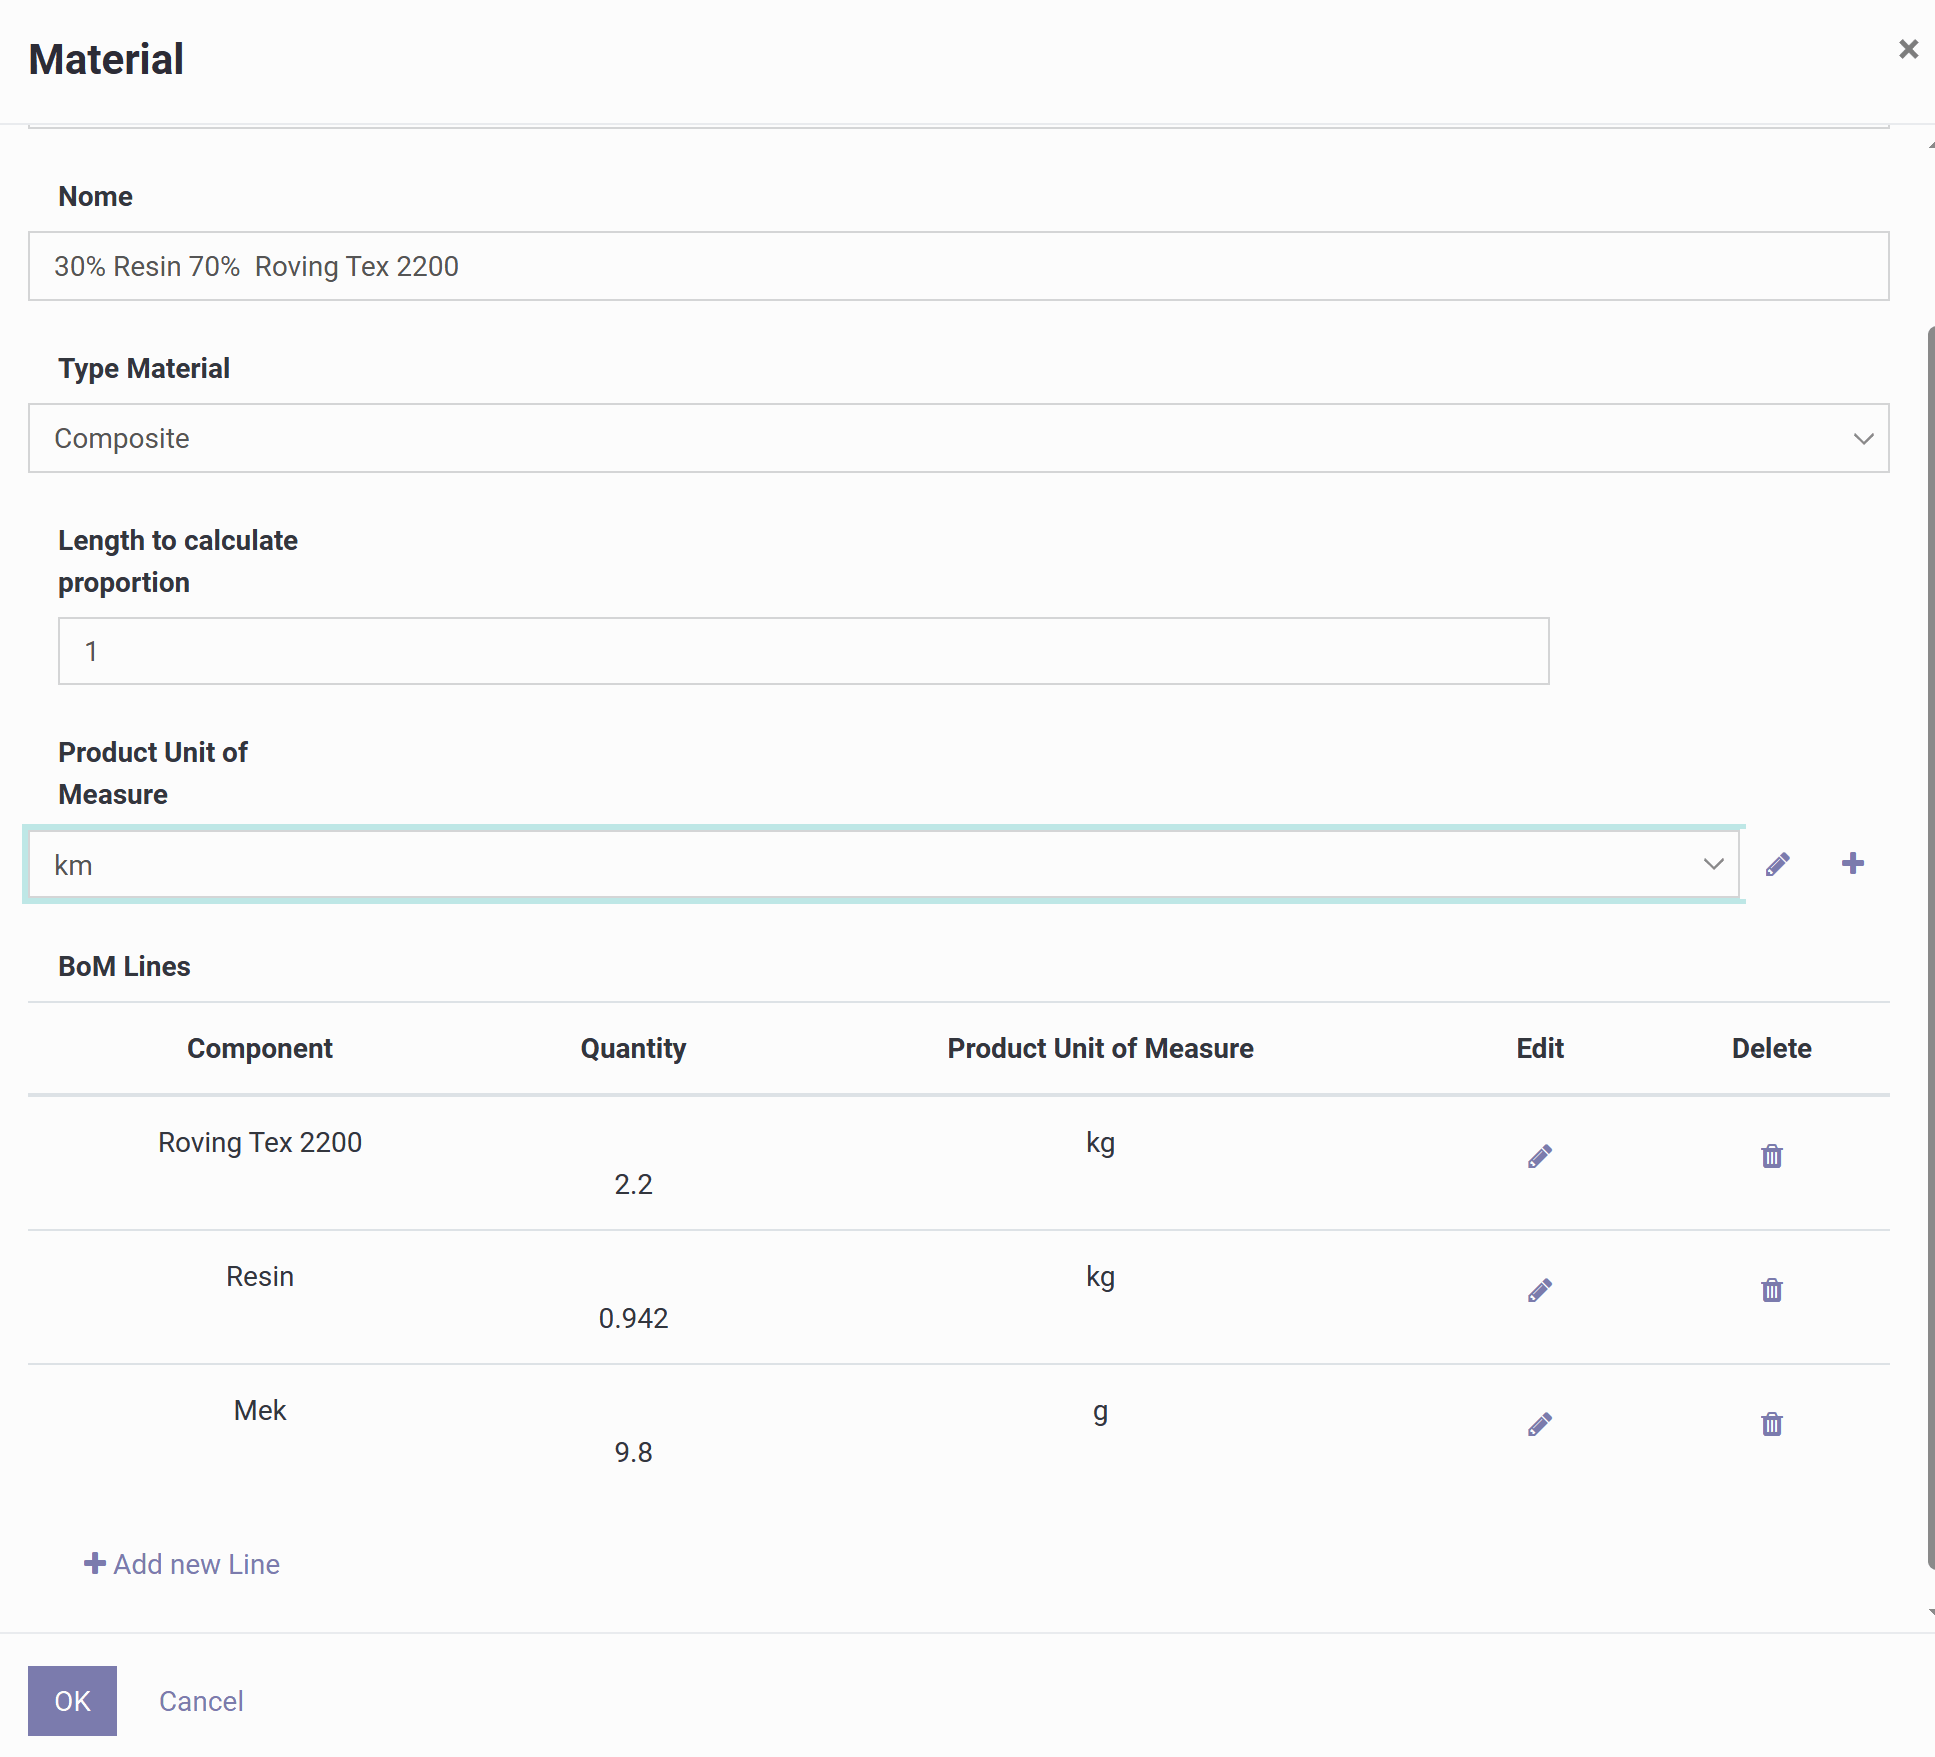
Questo è il modulo in cui registri un materiale composito e comunichi al sistema tre cose: qual è il prodotto finito, quale unità di misura viene utilizzata per tracciare il consumo e come appare la ricetta (distinta dei materiali).
Ecco cosa significa ogni campo:
1) Nome
Un'etichetta di testo libero per il materiale, di solito che descrive il rapporto resina/fibra e il tipo di roving, ad es. "30% resina 70% Roving Tex 2200".
2) Tipo di materiale
Imposta su Composito, il che significa che questa voce è una miscela di diversi componenti piuttosto che una singola materia prima. I tipi disponibili sono:
- Fibra — roving, tow, tessuto o velo; traccia il consumo di fibra in kg, tex o g/m.
- Resina — epossidica, poliestere, vinilestere; traccia il consumo di resina in kg o L, facoltativamente con densità per la conversione volume/massa.
- Prepreg — fibra che contiene già resina; tracciata direttamente in m, m² o kg.
- Composito — una ricetta composta da diversi componenti, definita attraverso una distinta materiali.
- Riempitivo — additivi solidi come silice, microsfere, talco o pigmento.
- Agente distaccante — agenti distaccanti o film di separazione, ad es. cera, PVA o film distaccante.
3) Lunghezza per calcolare la proporzione
Definisce la quantità base utilizzata per ridimensionare la ricetta. Se l'unità di prodotto è la lunghezza e questo valore è 1, la distinta dei materiali di seguito descrive il consumo per 1 km di materiale finito; impostarlo a 10 significherebbe che la stessa ricetta si applica a 10 km.
4) Unità di misura del prodotto
L'unità in cui viene misurato il composito finito, tipicamente lunghezza (km), poiché nell'avvolgimento di filamenti ciò che viene consumato è solitamente la lunghezza della banda/laminato o la lunghezza della traiettoria.
5) Righe BoM (Distinta materiali)
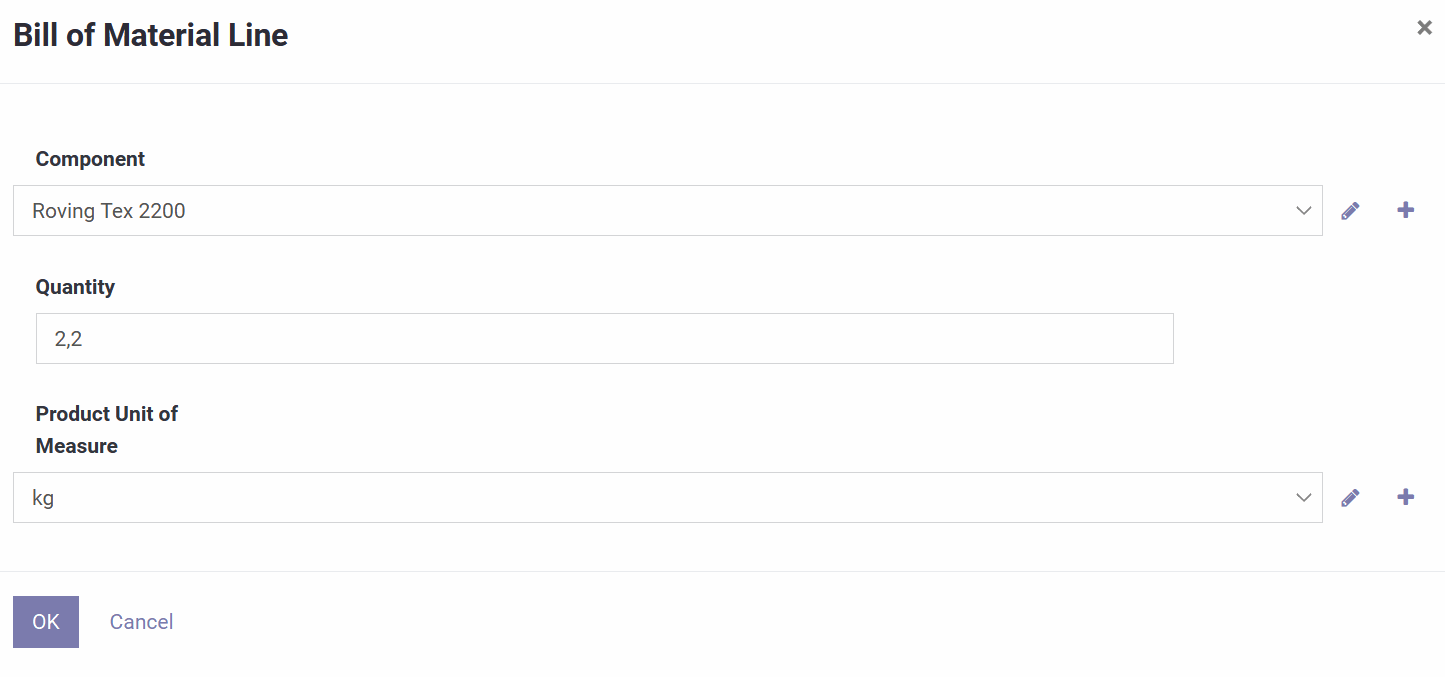
La ricetta effettiva: ogni riga elenca un componente, la quantità consumata e la sua unità di misura.
6) OK / Annulla
OK salva il materiale e la sua ricetta; Annulla scarta le modifiche.
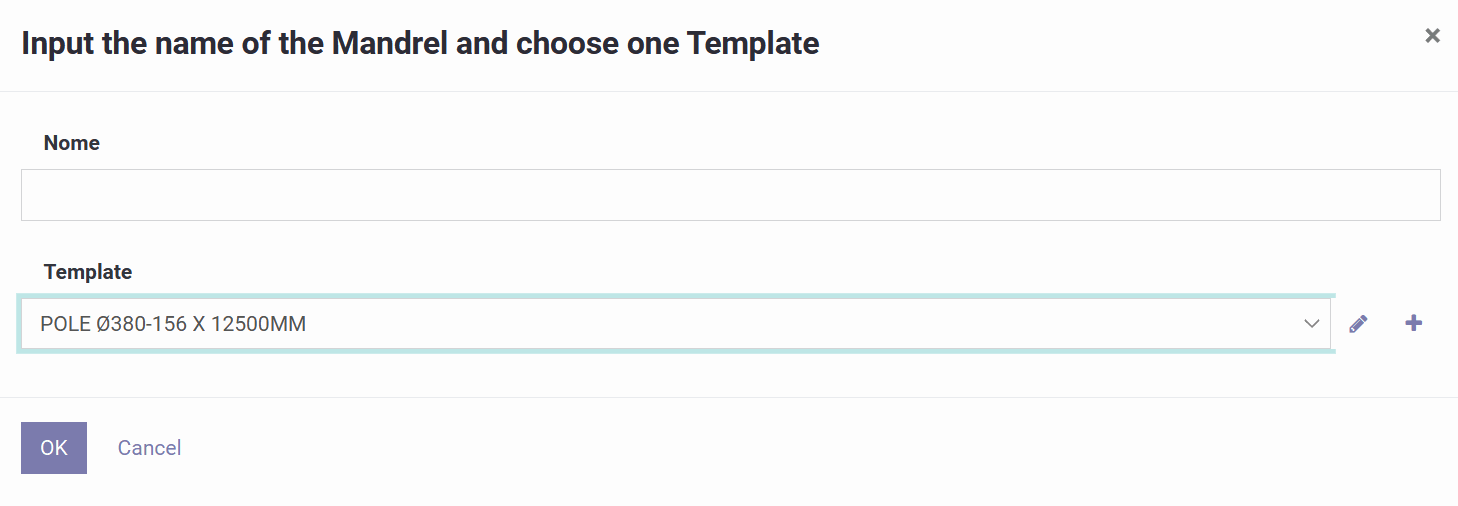
Questa schermata è una procedura guidata che crea un mandrino da un modello pronto all'uso.
1) Nome
L'etichetta che identificherà questo mandrel nei tuoi elenchi e programmi.
2) Modello
Scegli un modello di mandrel preconfigurato, ad esempio "POLE Ø380-156 X 12500MM". Selezionandolo carica automaticamente la geometria: forma/tipo, diametri iniziale e finale, lunghezza totale e qualsiasi altra dimensione definita dal modello.
Accanto al campo Modello, l'icona della matita ti consente di modificare le dimensioni del modello selezionato, mentre l'icona più ti consente di creare un nuovo modello da salvare come standard.
OK crea il mandrel dal modello scelto; Annulla chiude la procedura guidata senza salvare.
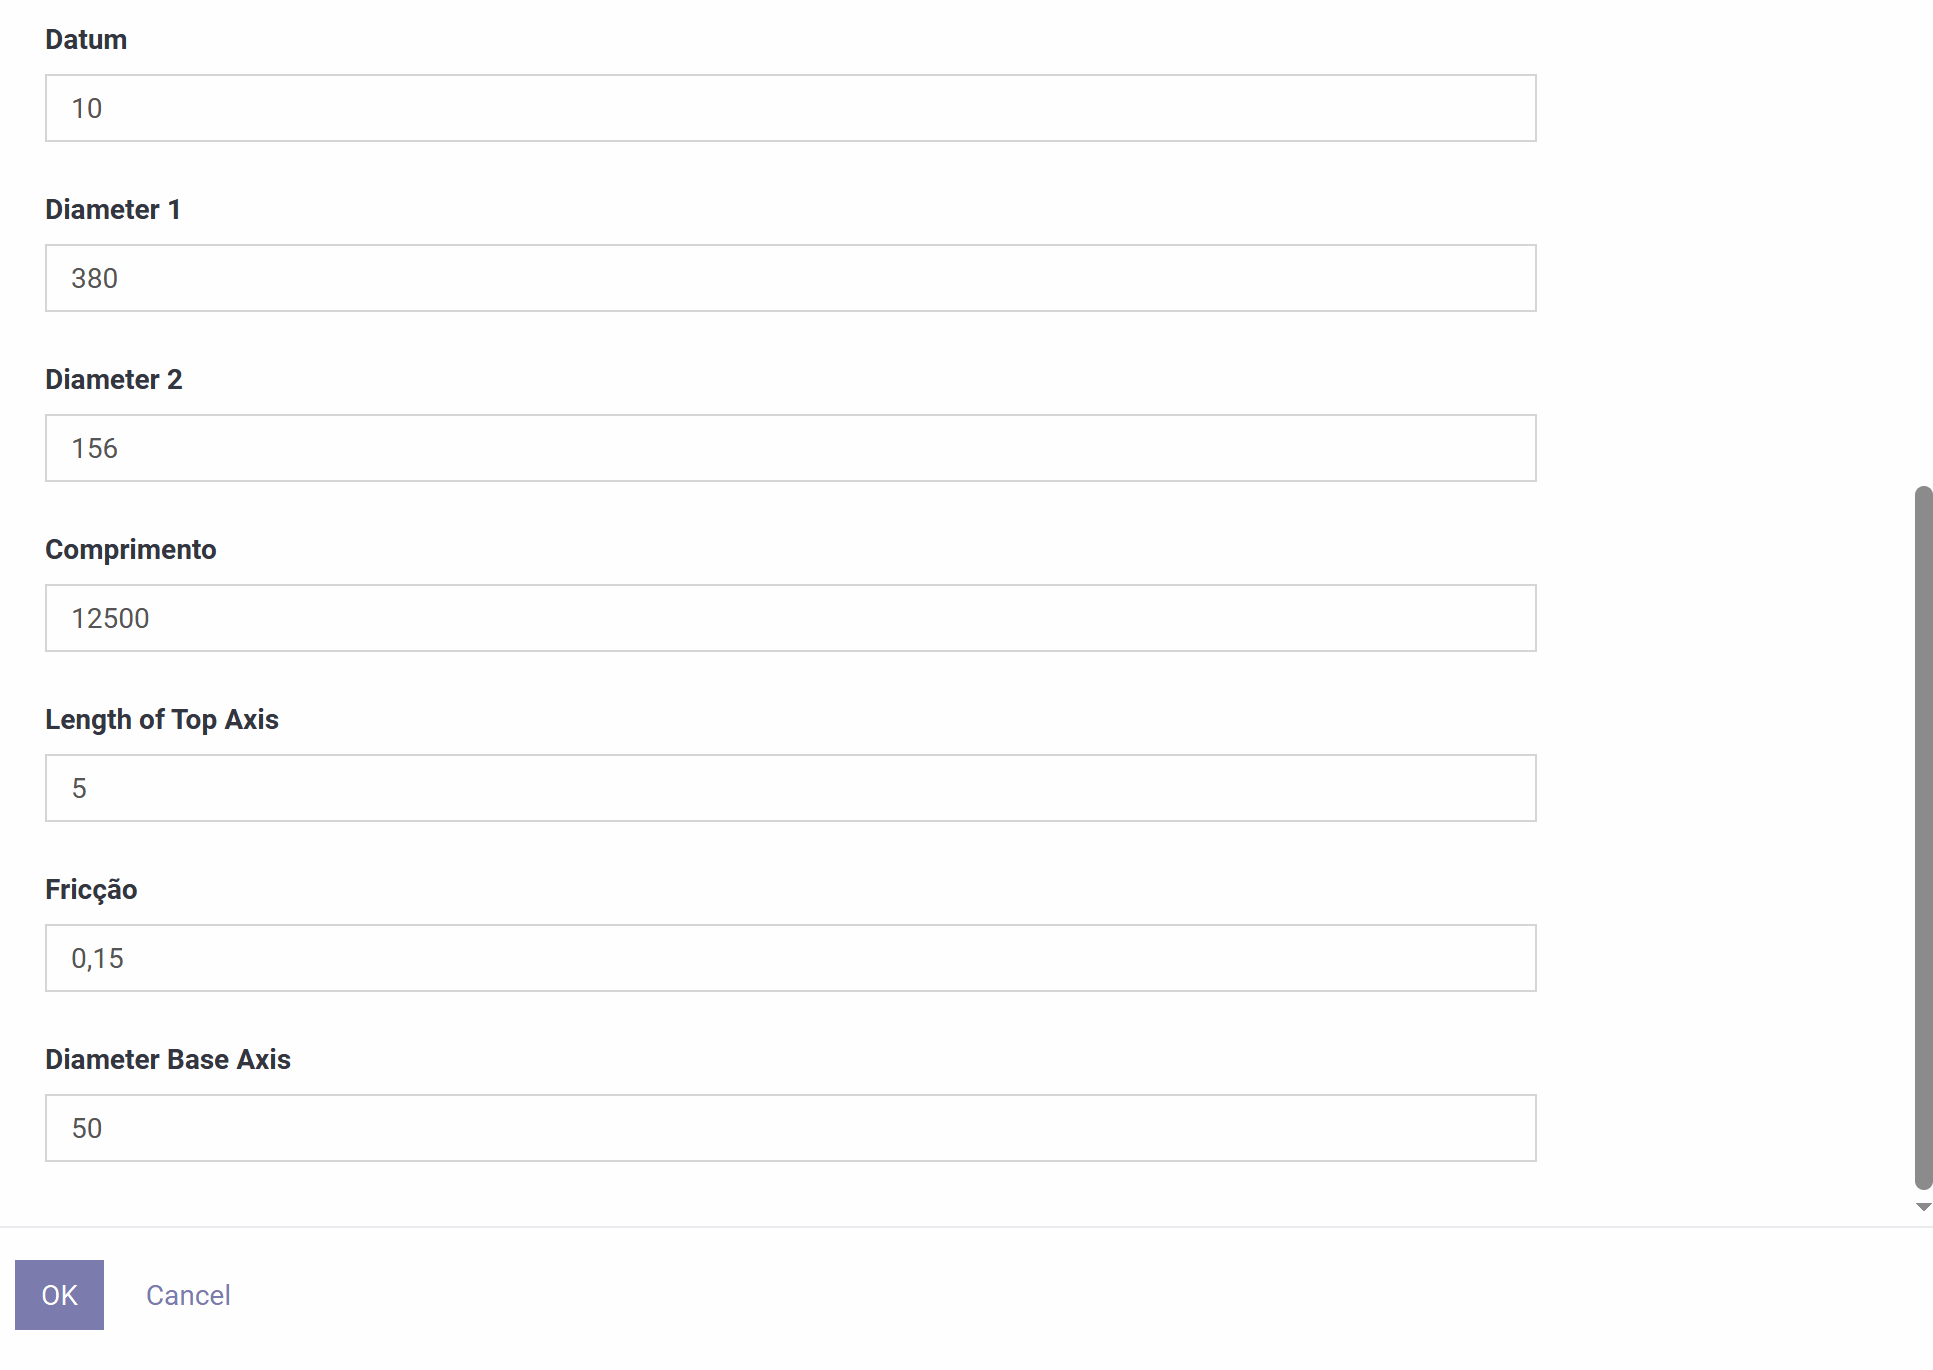
Qui è dove modifichi la geometria del mandrino che il software utilizza per calcolare il percorso di avvolgimento.
Stato mostra Bozza mentre il mandrel è ancora modificabile. Nome è l'etichetta mostrata in elenchi e programmi. Formato determina quale modello di forma e quali dimensioni sono richieste e aggiorna lo schizzo di conseguenza.
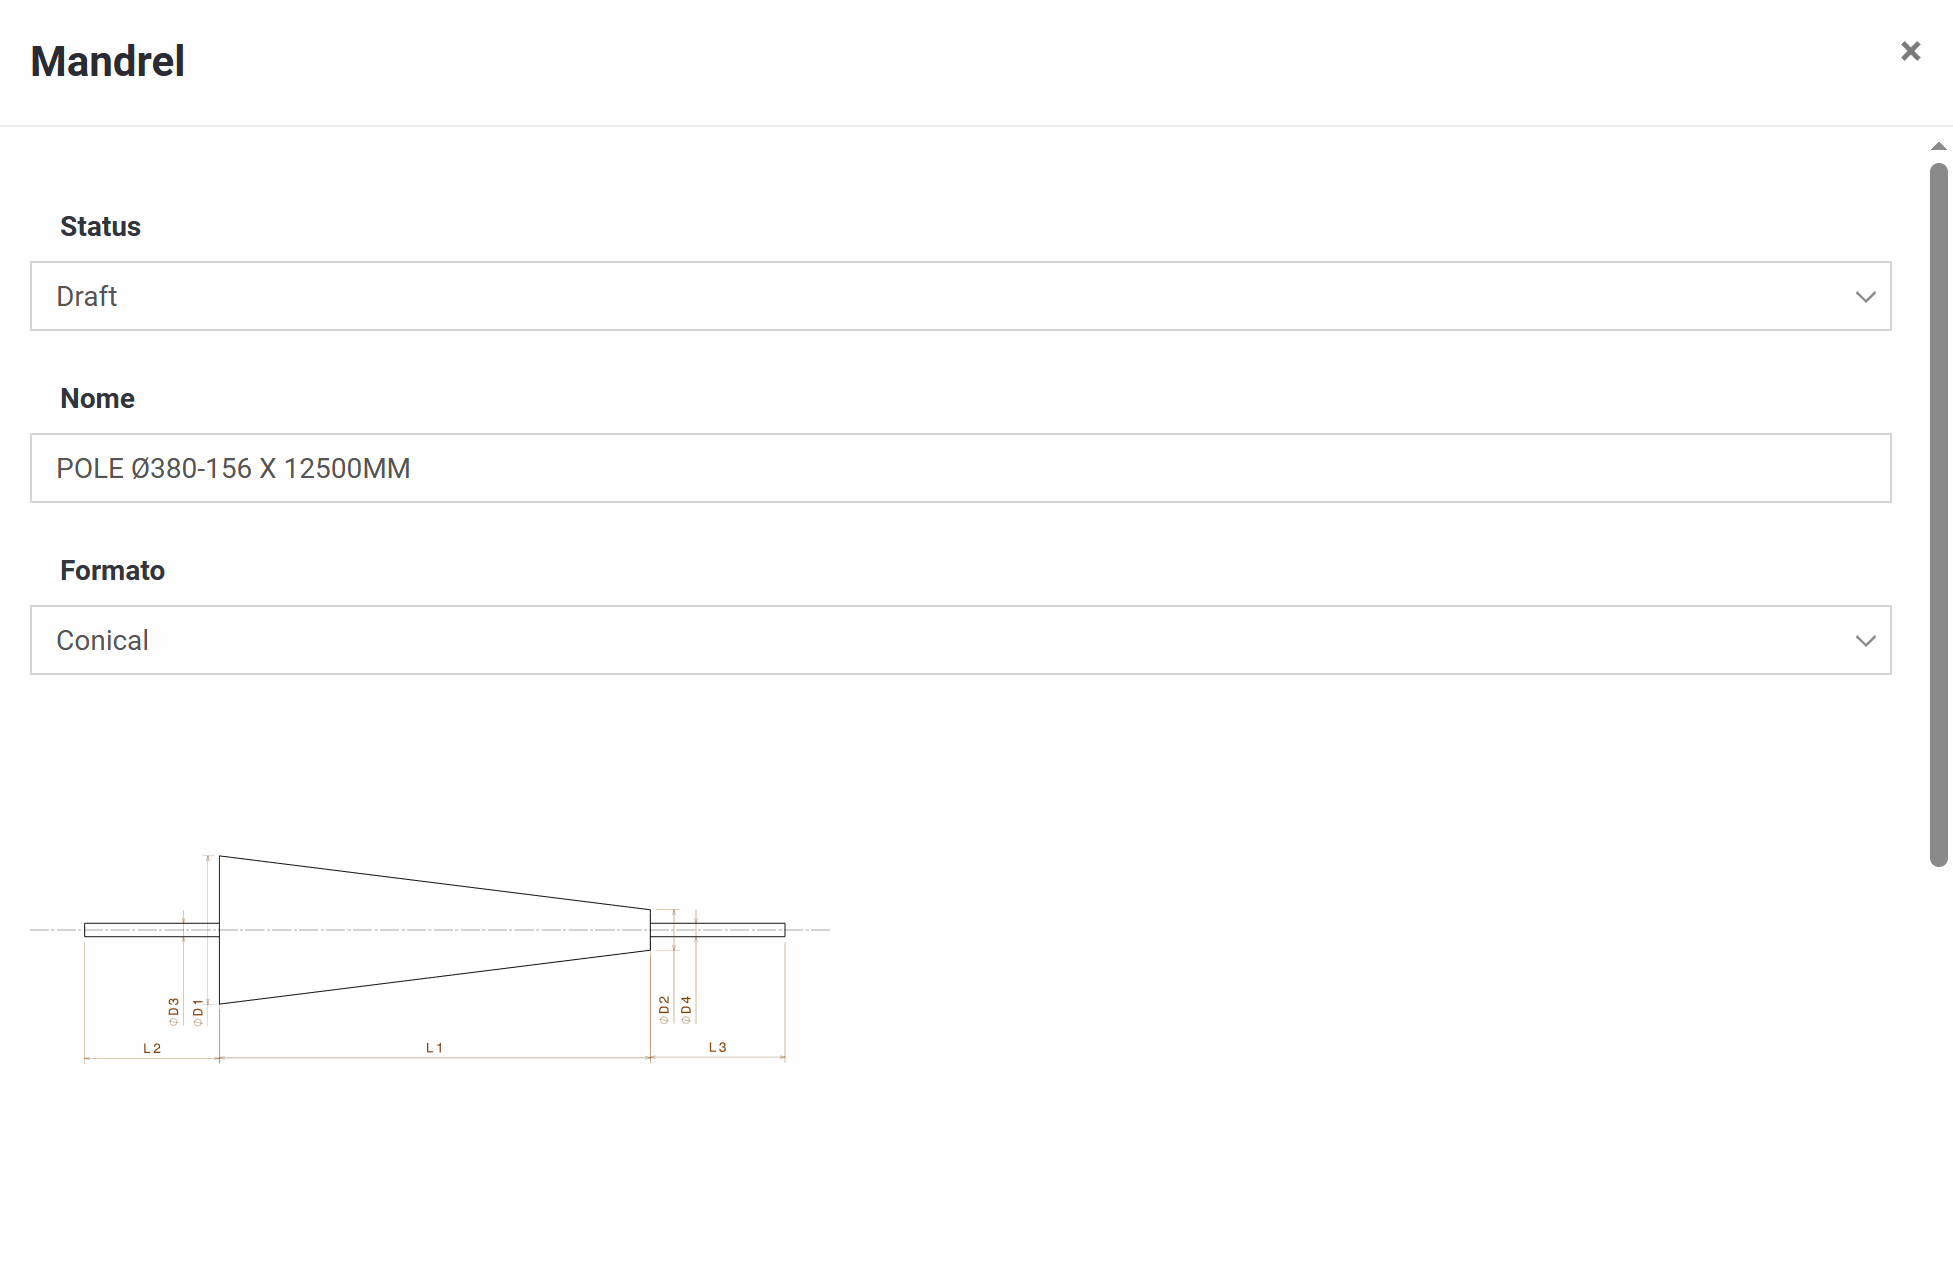
I parametri della geometria (in genere etichettati D1–D4 e L1–L3) si inseriscono direttamente nello schizzo mostrato sullo schermo.
- Datum — un offset di riferimento utilizzato come punto "zero" per il posizionamento del mandrel nei calcoli.
- Diametro 1 / Diametro 2 — i diametri principali del mandrel. Su un mandrel conico questi sono i lati grande e piccolo; su un tubo sono normalmente uguali.
- Lunghezza — la lunghezza del corpo principale utilizzata per l'avvolgimento.
- Lunghezza dell'asse superiore — la lunghezza dell'albero/stub di montaggio.
- Diametro asse base — il diametro di quel albero di montaggio.
- Attrito — il coefficiente utilizzato dal modello di avvolgimento.
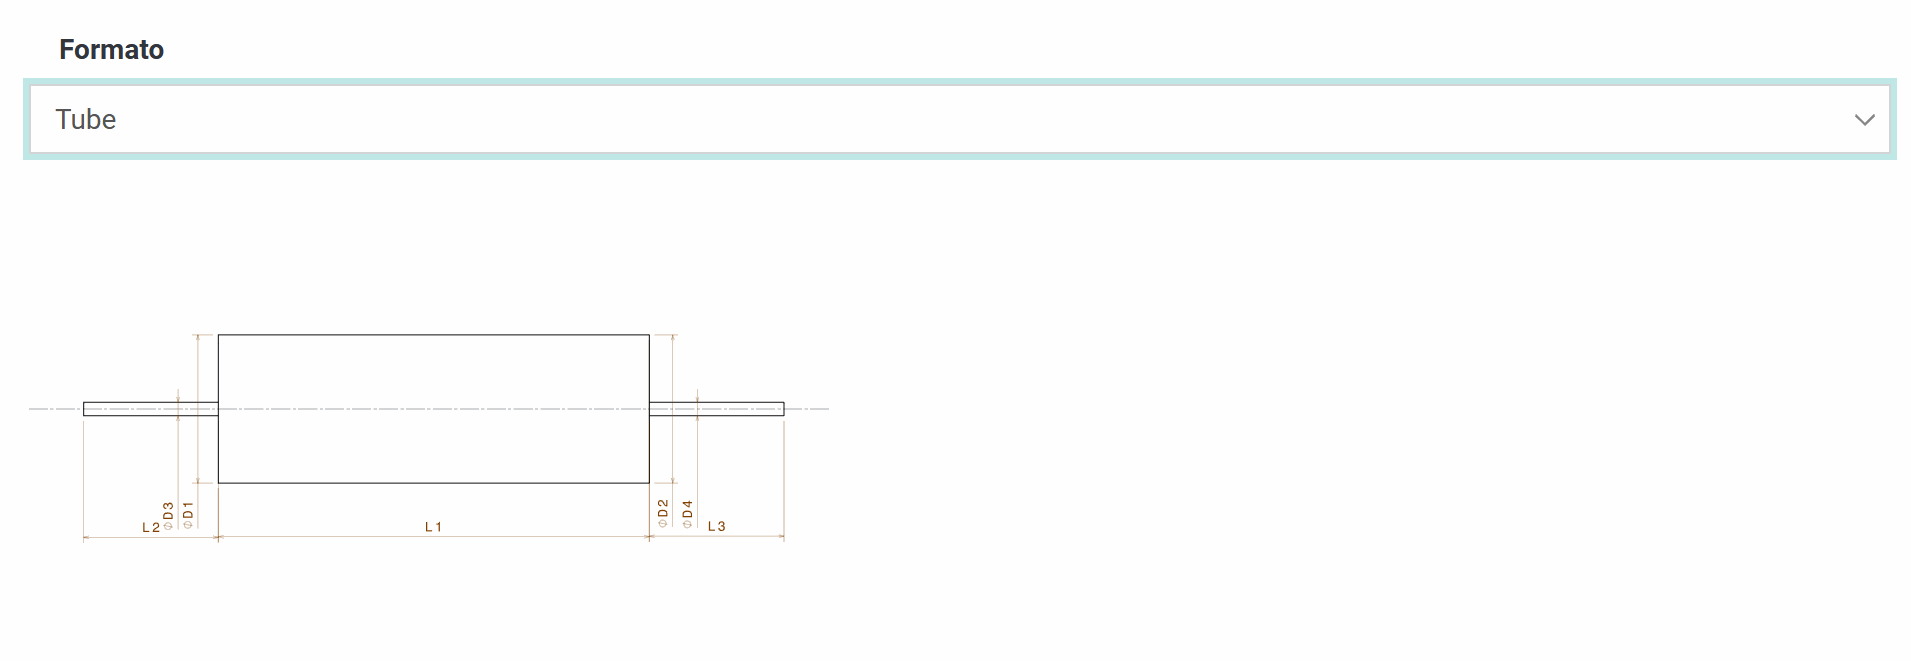
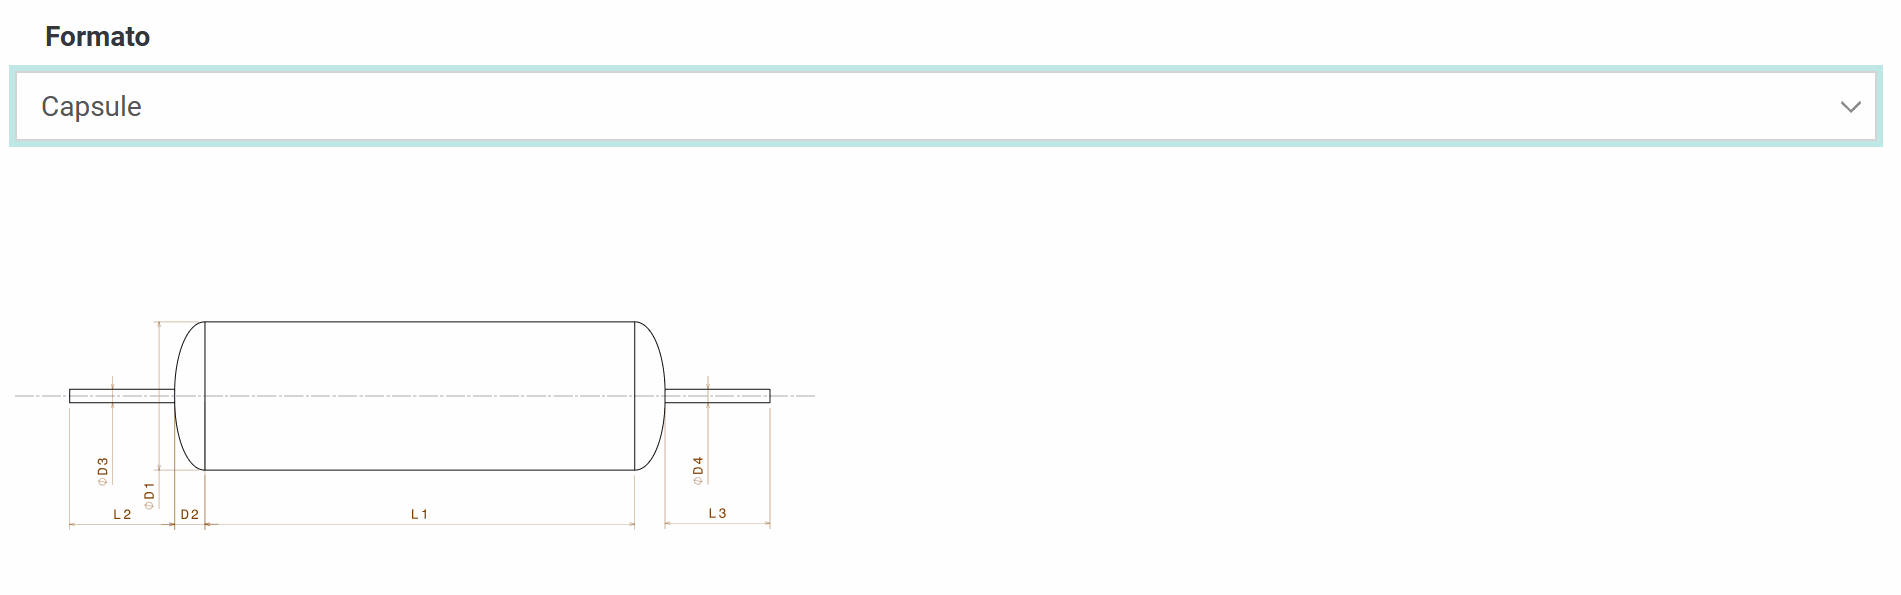
Il menu a discesa Formato offre tre forme:
- Conico — affusolato da Diametro 1 a Diametro 2 lungo la lunghezza.
- Tubo — un cilindro a diametro costante.
- Capsula — un corpo cilindrico con estremità arrotondate o ellittiche.
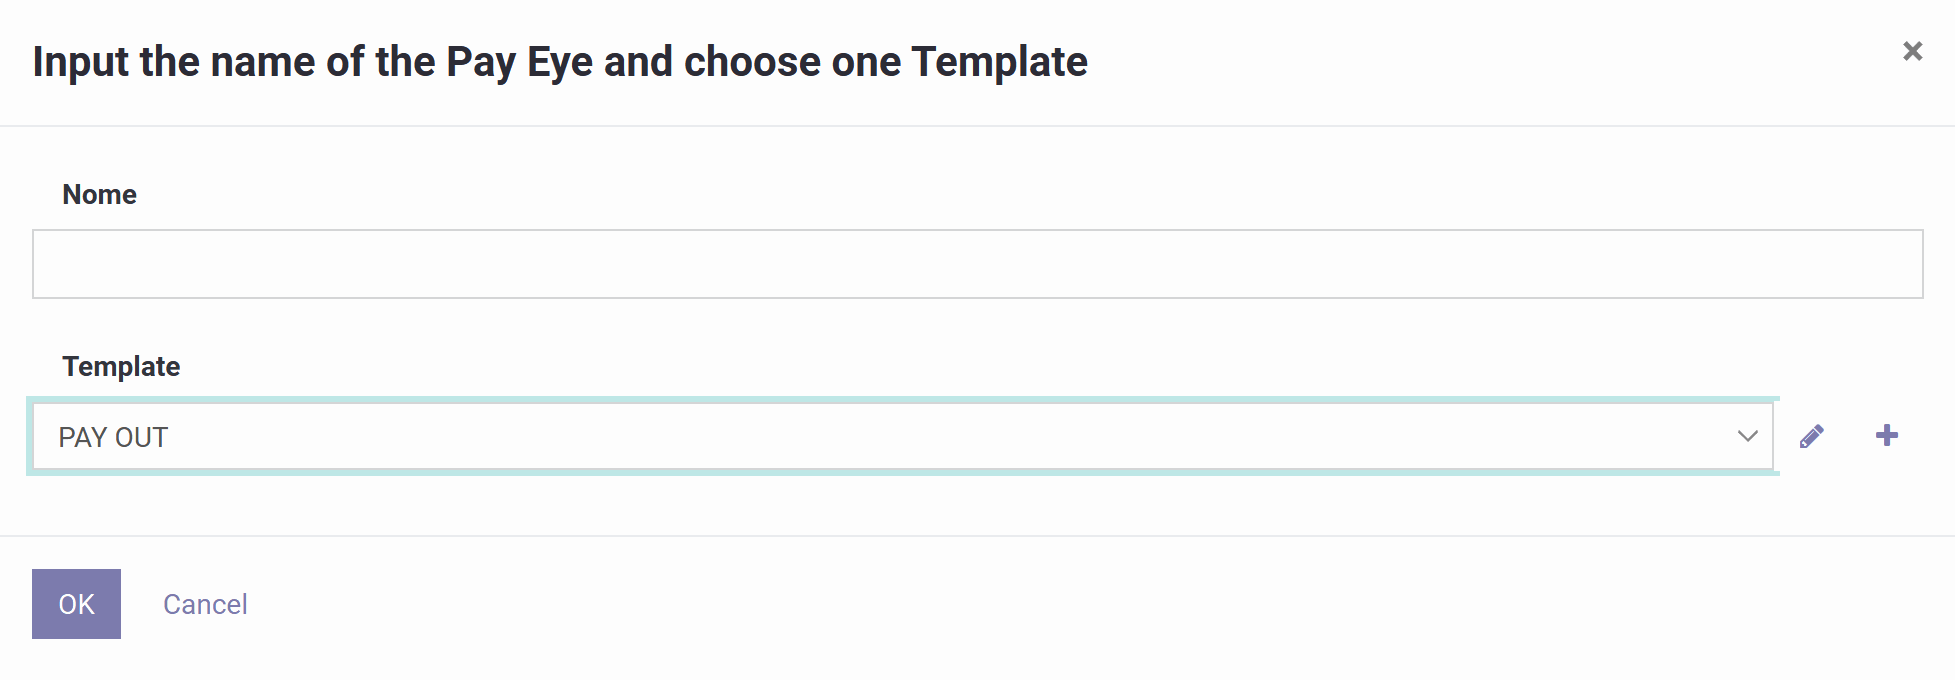
Come il mandrino, l'occhio di deposizione viene creato tramite una procedura guidata basata su un modello.
1) Nome
Dagli un nome che comparirà nei tuoi elenchi e programmi, idealmente annotando il tipo di rullo, il numero di rulli o il modello di macchina, ad esempio "Occhio di Deposizione 1 - 2 Rulli".
2) Modello
Scegli un modello di occhio di deposizione preconfigurato (ad es. "PAY OUT"). Questo carica automaticamente la sua geometria e gli offset, la configurazione del rullo/guida, i limiti della larghezza di banda e i valori di angolo o gioco predefiniti, a seconda di come è stato definito il modello.
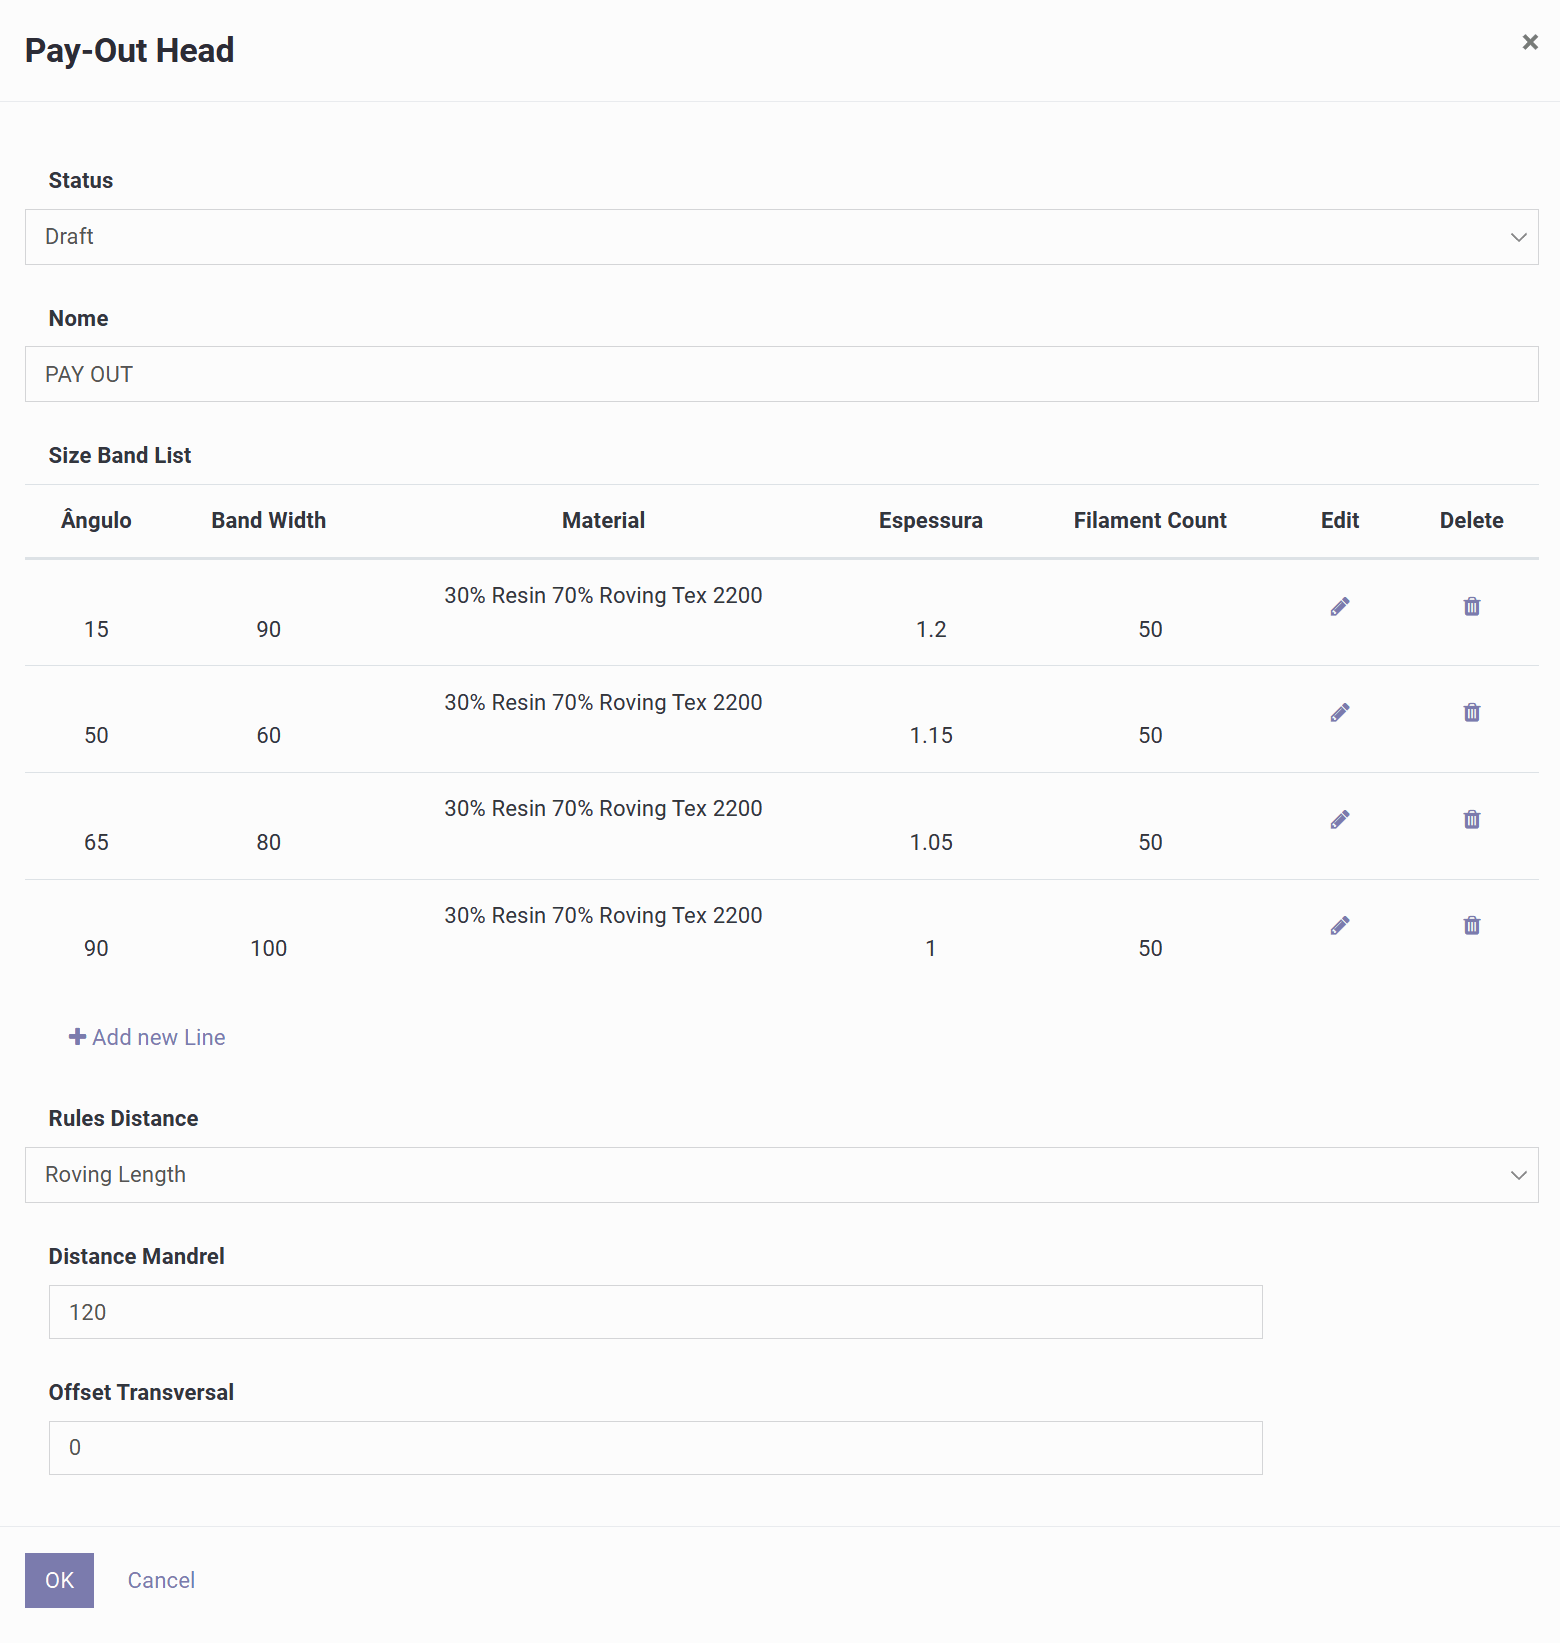
Questa schermata configura l'occhio di deposizione e le regole che il software utilizza per calcolare lo spessore, la spaziatura e la distanza dal mandrino.
1) Intestazione
Stato mostra lo stato modificabile (Bozza), e Nome identifica l'occhio di deposizione.
2) Elenco delle dimensioni della banda
Questa tabella di ricerca indica al sistema, per un dato angolo di avvolgimento, quale larghezza di banda, materiale, spessore e conteggio dei filamenti applicare. Ogni riga include l'angolo (ad es. 15°, 50°, 65°, 90°), la larghezza della banda, il materiale utilizzato, lo spessore dello strato previsto e il conteggio dei filamenti, con icone per modificare o eliminare le righe e un pulsante per aggiungerne di nuove. Questa tabella guida direttamente la larghezza della banda, lo spessore e il consumo di materiale utilizzati ogni volta che generi un programma con un angolo corrispondente.
3) Distanza delle regole
Definisce quale regola il sistema usa per calcolare la posizione di scarico rispetto al mandrel. Sono disponibili tre opzioni:
- Lunghezza della roving — in base alla reale lunghezza del percorso della fibra dall'occhio di deposizione alla superficie del mandrino; l'opzione più accurata dal punto di vista geometrico, ideale per mandrini conici o a capsula.
- Distanza costante dal mandrel — mantiene una distanza fissa dalla superficie del mandrel, adeguandosi automaticamente mentre il raggio locale cambia; utile quando la macchina deve sempre stare a una distanza prestabilita dalla parte.
- Distanza fissa dall'asse centrale del mandrel — mantiene una distanza costante dalla linea centrale del mandrel invece della superficie; adatto a macchine referenziate sulla linea centrale.
4) Distanza del mandrel
La distanza di stand-off tra l'occhio di deposizione e il mandrino, che influisce sulla geometria del percorso della fibra, sulla precisione dell'angolo vicino alle transizioni e sulla distanza di sicurezza dalle collisioni.
5) Offset trasversale
L'offset laterale dell'occhio di deposizione rispetto alla linea di centro del mandrino.
6) OK / Annulla
OK salva la configurazione dell'occhio di deposizione; Annulla scarta le modifiche.
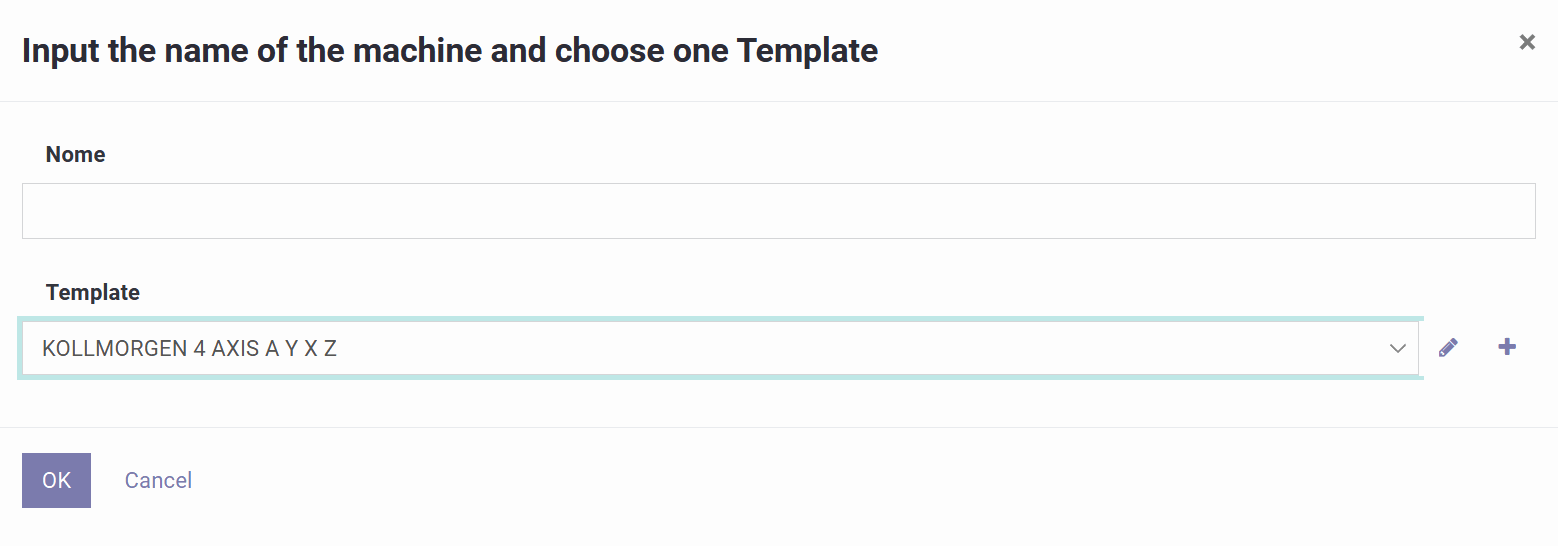
Questa schermata è una procedura guidata che crea un profilo di macchina da un modello, che definisce la configurazione degli assi e il comportamento della post-elaborazione utilizzato quando si genera il programma.
1) Nome
Inserisci un nome che identifica il marchio del controller e il set di assi, ad es. "Kollmorgen 4-Axis FW".
2) Modello
Scegli un modello di macchina preconfigurato — le opzioni includono tipicamente controllori come TexComputer, Kollmorgen (3 o 4 assi), Mach3 o LinuxCNC. Un modello di macchina definisce quali assi esistono, cosa rappresenta ciascuno (ad es. rotazione mandrino, viaggio carrello, approccio, rotazione occhio di deposizione), le loro convenzioni di direzione, le unità e il ridimensionamento, e il formato di output/post-elaborazione per quel controllore.
Questa pagina configura le impostazioni generali della macchina, i limiti degli assi e le velocità, e come il software scrive il programma di output.
1) Campi generali
Stato mostra lo stato del profilo (Bozza durante il test). Nome e Descrizione identificano il profilo. Estensione file generata imposta il tipo di file esportato (.nc, .tap, .txt, .pgm) per corrispondere al tuo controller. Sistema di unità alterna tra metrico e imperiale per tutte le dimensioni e i valori di avanzamento. Attrito è un coefficiente utilizzato dal modello di traiettoria.
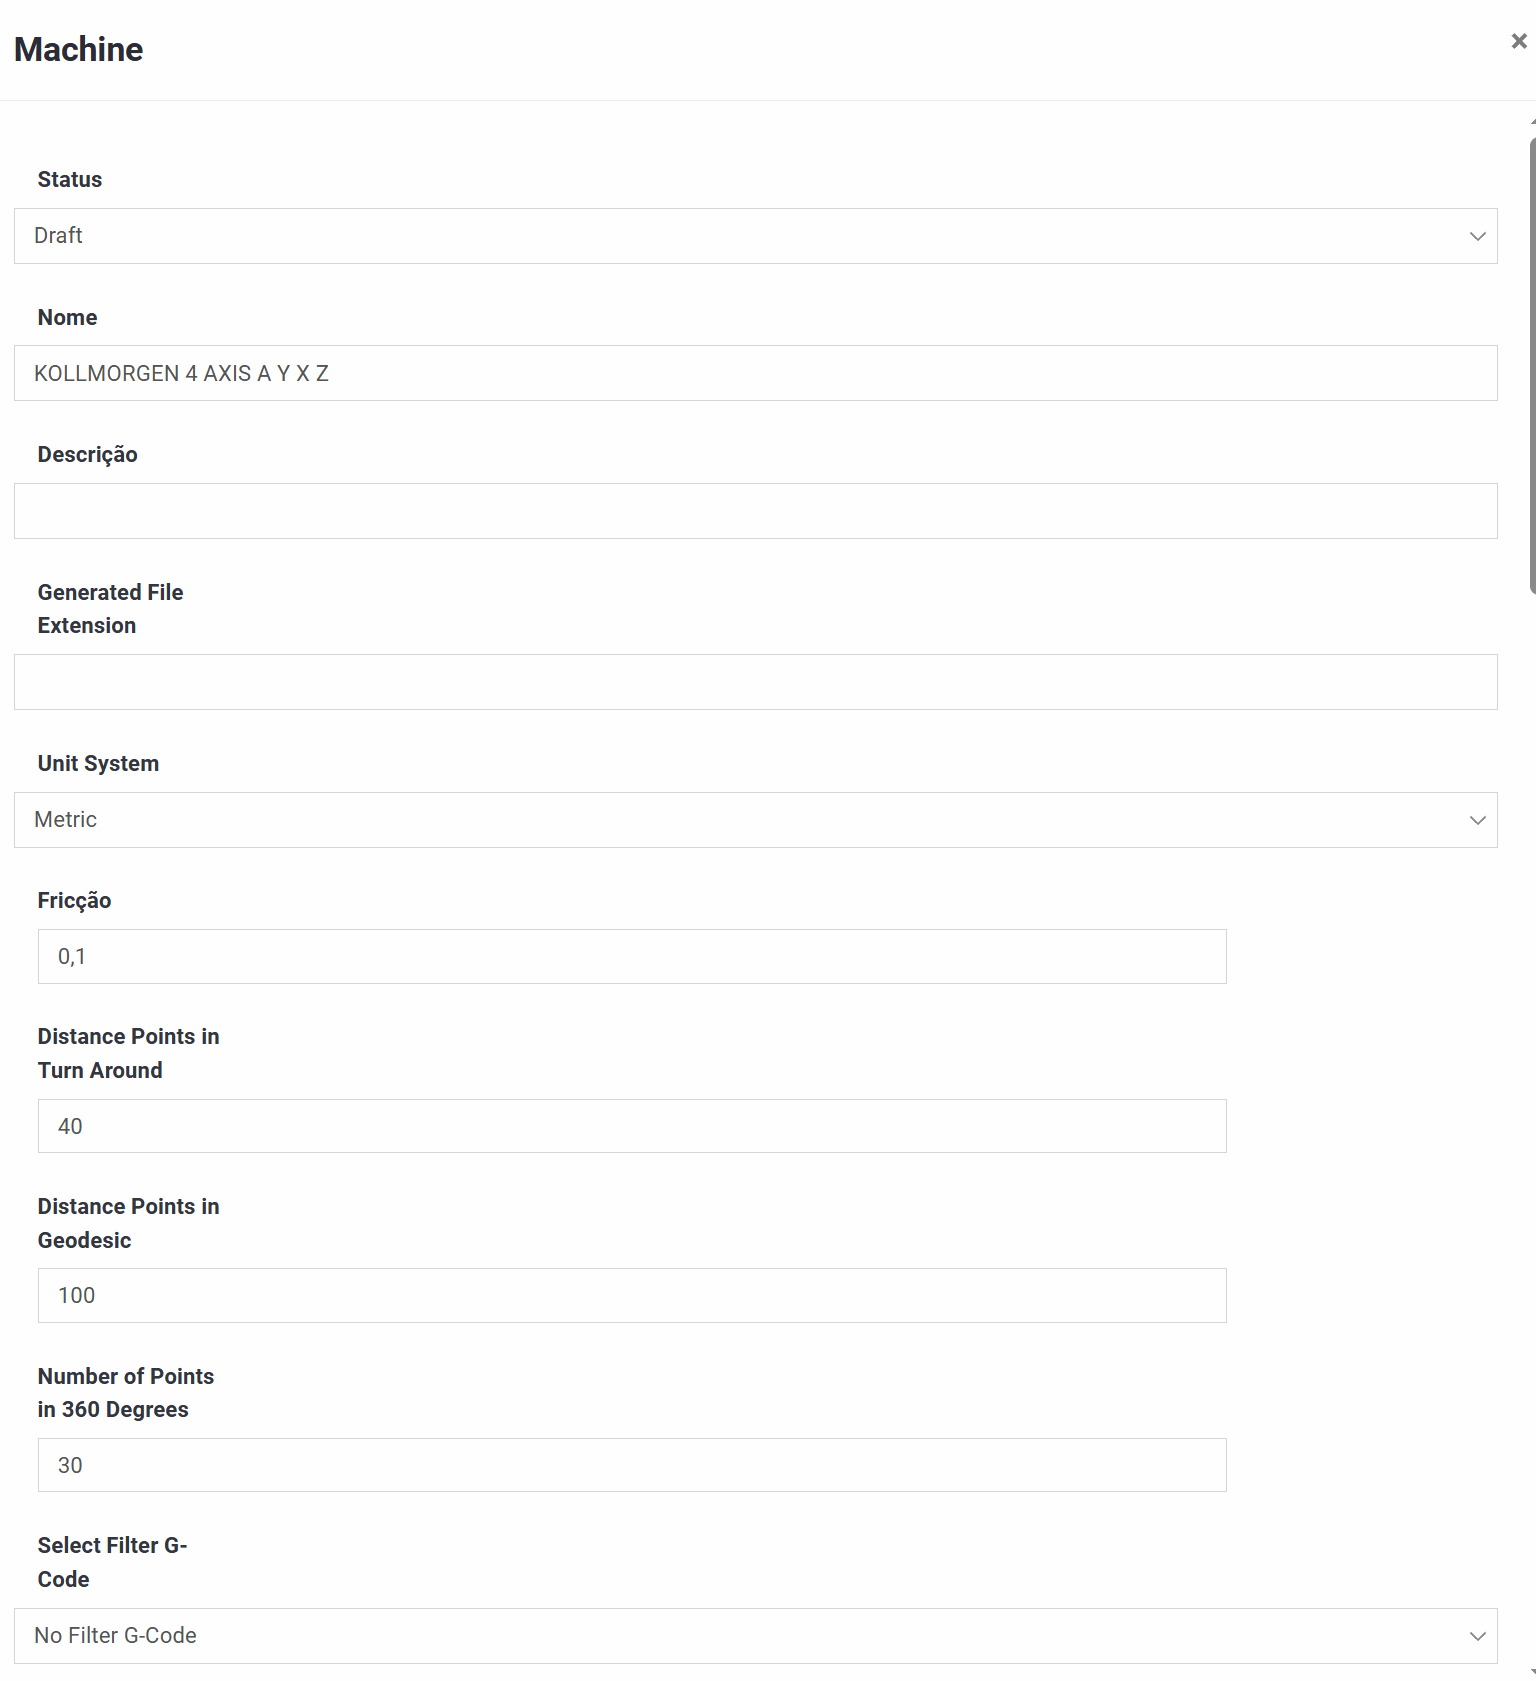
2) Risoluzione della traiettoria
Punti distanza nella virata e Punti distanza in geodetico controllano la spaziatura dei punti (e quindi la levigatezza rispetto alla dimensione del programma) nelle zone di virata e nella zona di avvolgimento regolare. Numero di punti in 360 gradi imposta la precisione con cui una completa rivoluzione del mandrel è rappresentata.
3) Filtraggio / levigatura dell'output
Un filtro G-code facoltativo può levigare il percorso generato. Le impostazioni correlate includono un fattore Levigatura per ammorbidire gli angoli acuti, Modifica attorno alla linea per controllare quante linee circostanti vengono regolate, e un'opzione Riduci linee in movimento lineare che unisce piccoli segmenti lineari in un programma più leggero.
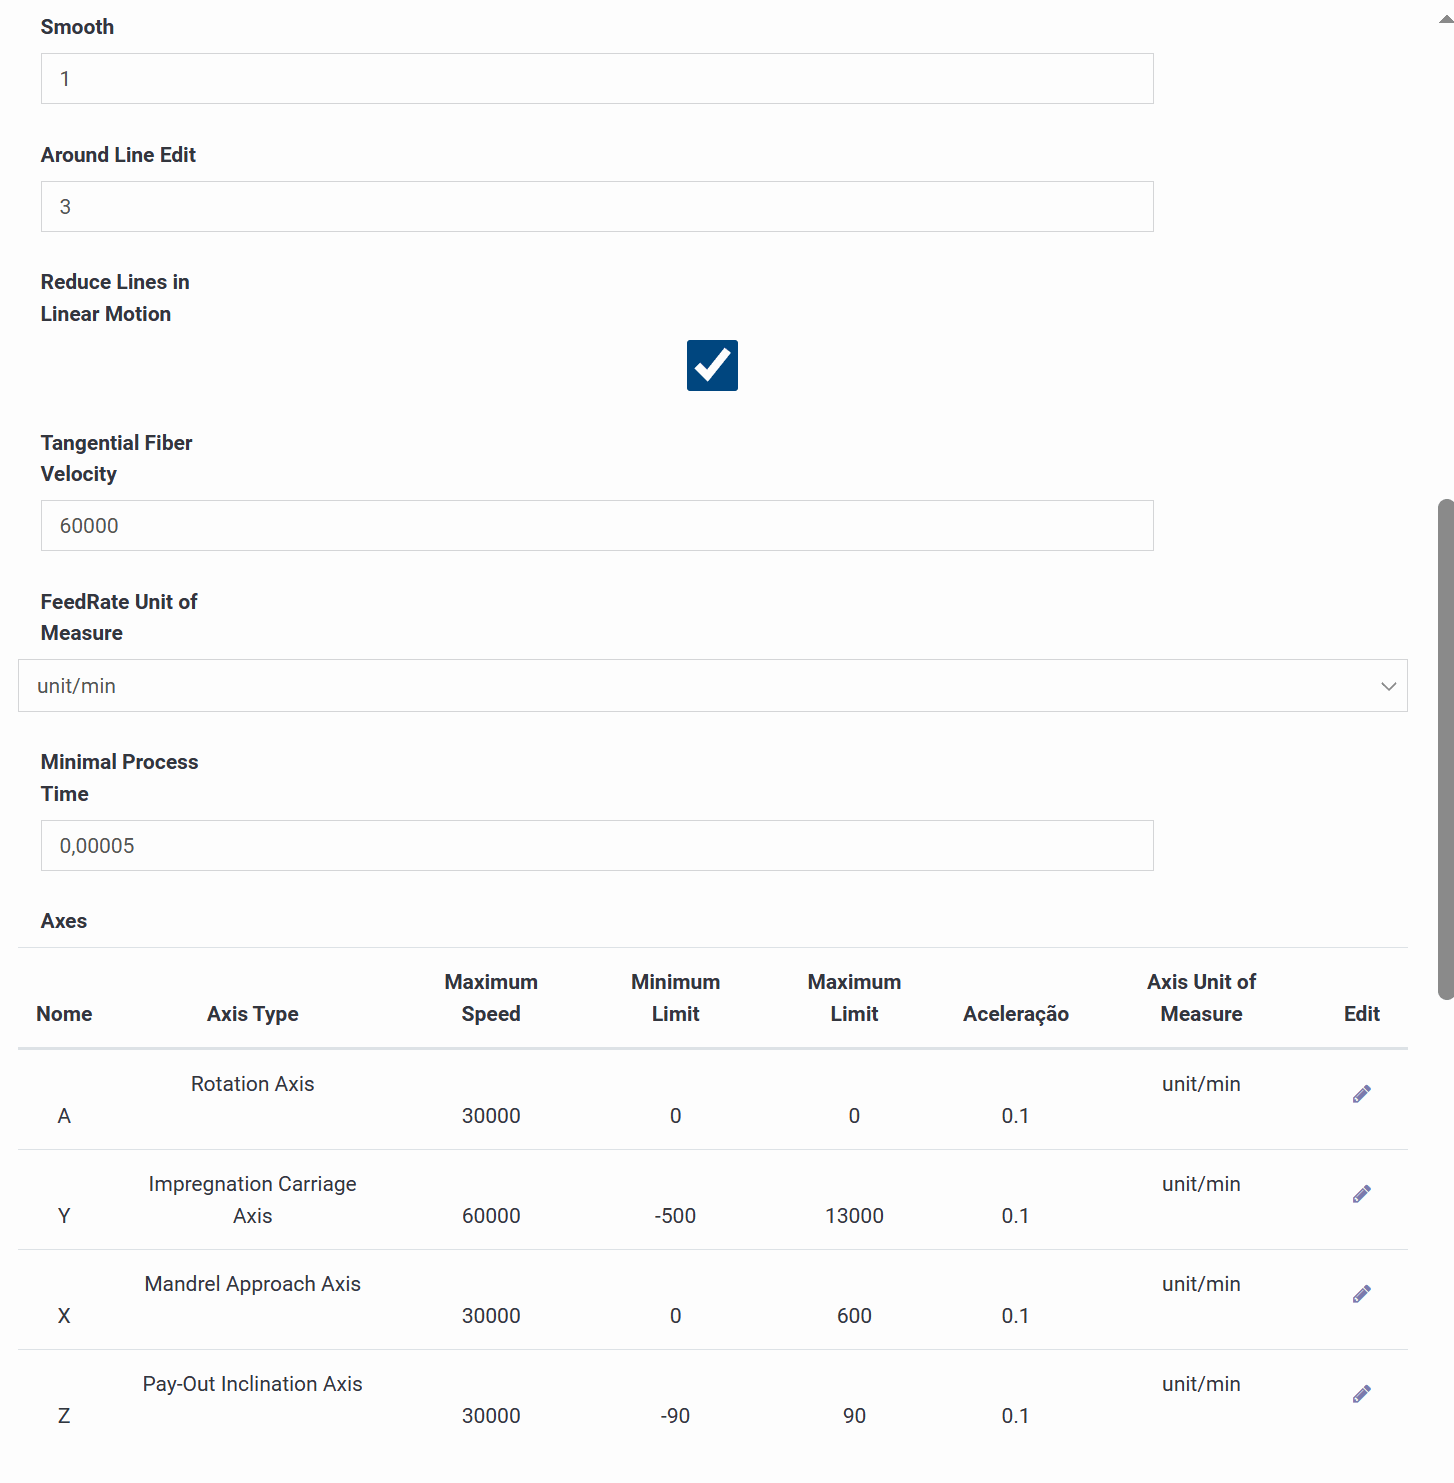
4) Logica di velocità / avanzamento
Velocità della fibra tangenziale imposta la velocità della superficie target utilizzata per calcolare i valori di avanzamento. Unità di misura della velocità di avanzamento deve corrispondere a ciò che il tuo controller si aspetta (ad es. mm/min). Tempo di processo minimo è un parametro di sicurezza che evita step di tempo irragionevolmente piccoli.
5) Tabella degli assi
Ogni riga definisce il tipo di asse, la velocità massima, i limiti soft minimo/massimo, l'accelerazione e l'unità di misura. In una configurazione tipica a 4 assi: A è la rotazione del mandrel, Y è il movimento del carro d'impregnazione, X è la distanza di approccio del mandrel, e Z è l'inclinazione di scarico. Questi limiti mantengono il programma generato entro le capacità fisiche della macchina.
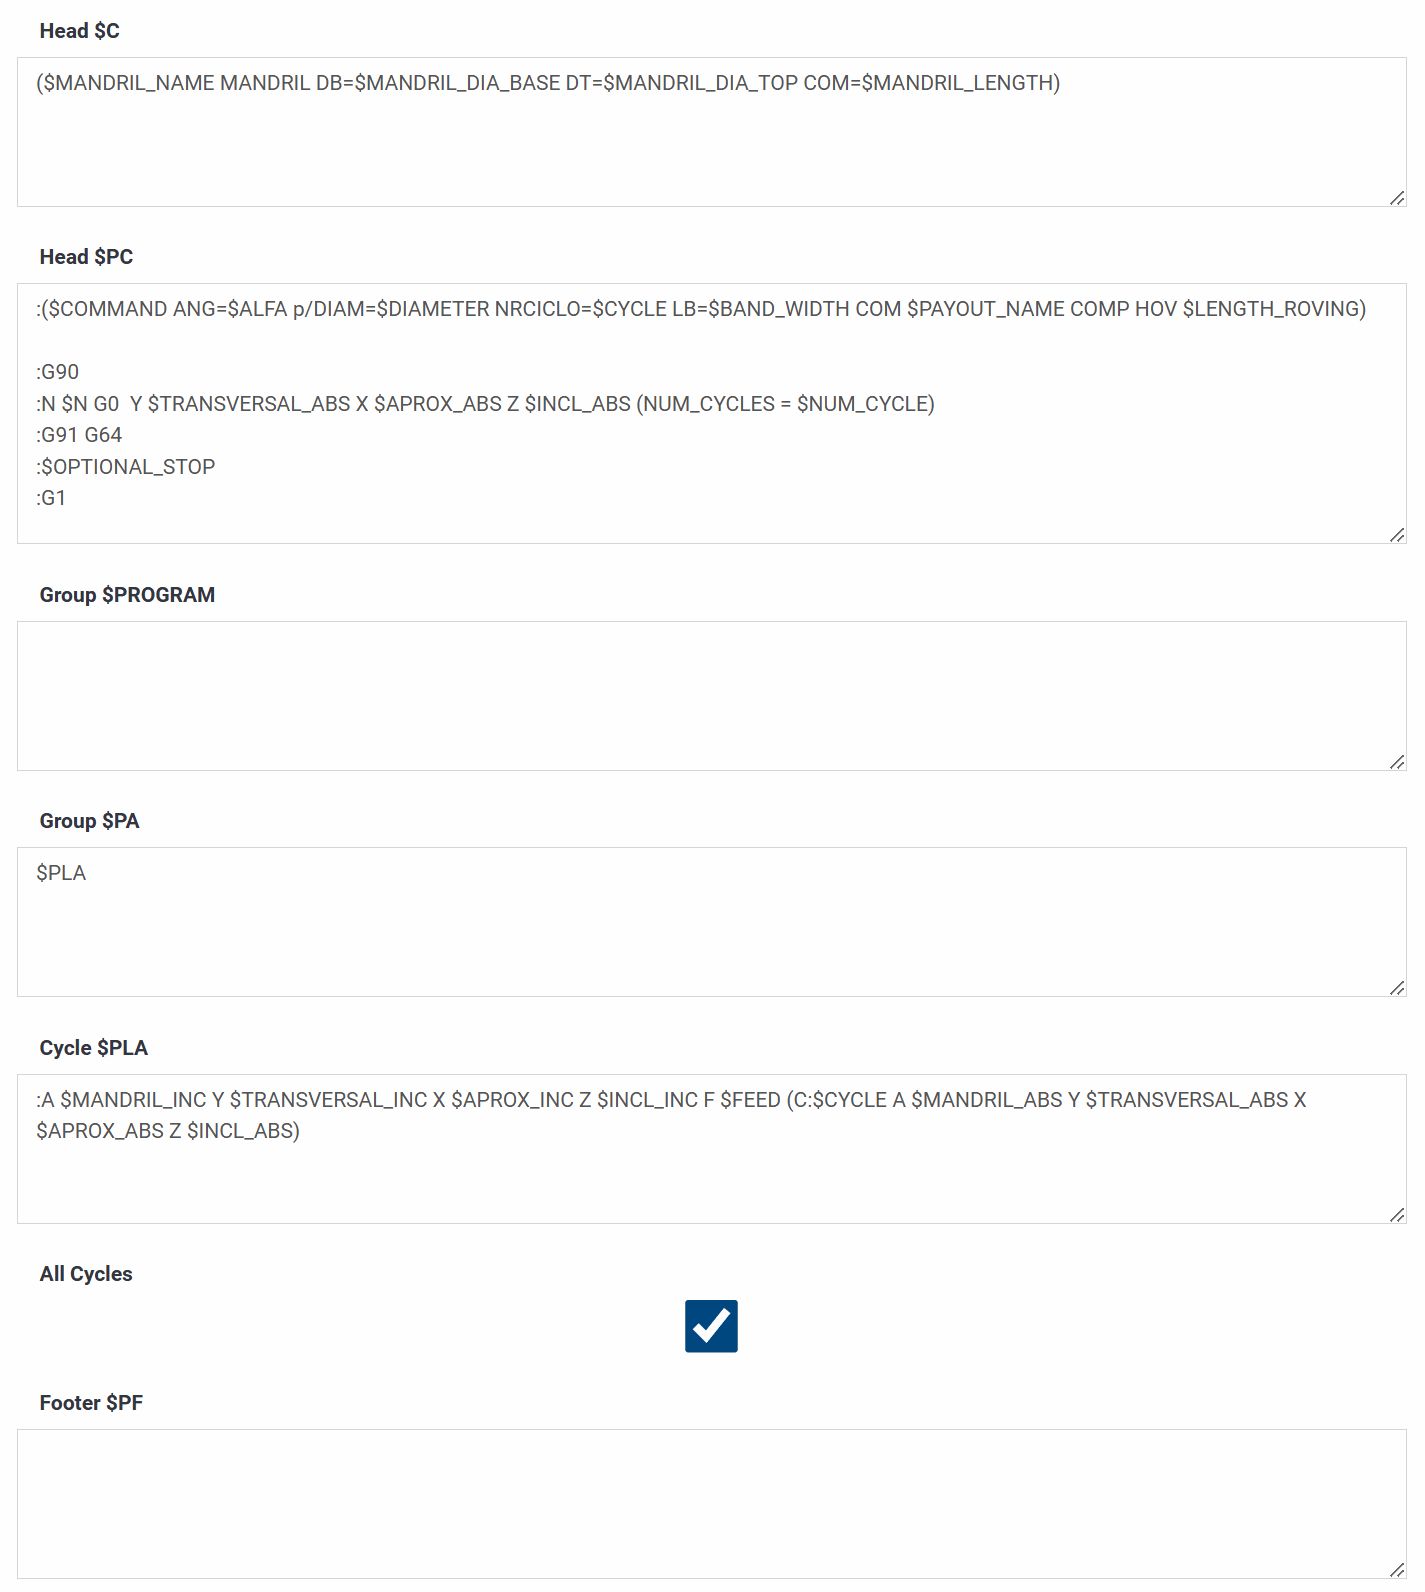
6) Blocchi post-processore
Grandi blocchi di testo assemblano il file di output finale: un commento di intestazione con dati del mandrel, un'intestazione di ciclo che imposta modalità di posizionamento e stampa un riassunto del ciclo, blocchi di sottoprogramma e chiamata di sottoprogramma che raggruppano i cicli ripetuti, un piè di pagina e un'anteprima compilata che mostra l'ordine in cui tutti i blocchi vengono concatenati.
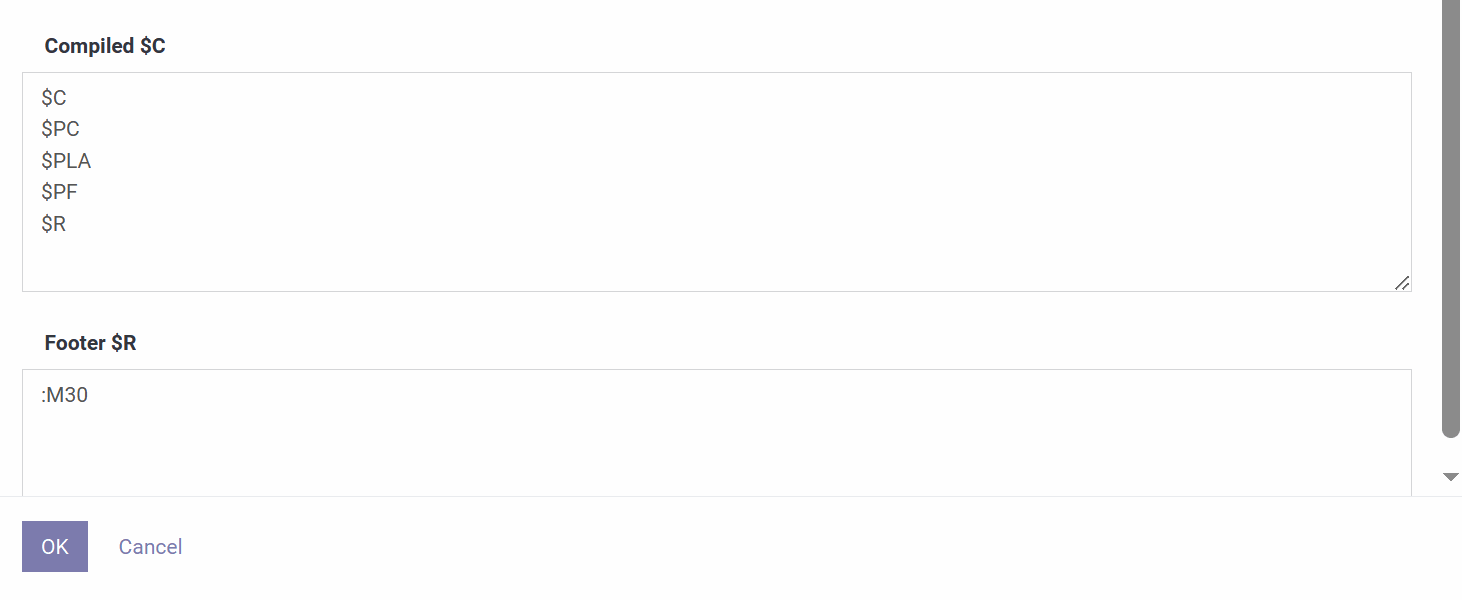
Questo esempio mostra come il testo del programma è effettivamente costruito dai suoi blocchi componenti: intestazioni, chiamate di sottoprogramma, linee di movimento e piè di pagina.
1) Head $C — Intestazione principale
Le prime righe del programma, in genere un marcatore di inizio programma e numero.
2) Head $PC — Intestazione del ciclo
Inserito prima che inizi ogni ciclo di avvolgimento: un commento che riassume l'angolo, il diametro, l'indice, la larghezza della banda, il nome di scarico e la lunghezza del roving del ciclo, seguito da comandi di impostazione della modalità come G90 (assoluto), un movimento di posizionamento rapido, G91 (incrementale) e G64 (percorso continuo), più un'interruzione opzionale se abilitata.
3) Group $PROGRAM — Definizione del sottoprogramma
Definisce il corpo del sottoprogramma che viene eseguito ripetutamente, aprendo con un numero di sottoprogramma e chiudendo con un comando di fine sottoprogramma (M99) dopo il segnaposto della linea di movimento.
4) Group $PA — Chiamata del sottoprogramma
Dice al programma principale di eseguire quel sottoprogramma un numero di volte dato.
5) Cycle $PLA — Linea di movimento principale
La mossa multi-asse principale per un passo incrementale del avvolgimento.
6) Tutti i cicli
Se abilitato, il post-processore genera tutti i cicli definiti (ogni combinazione di angolo, larghezza di banda e materiale nel lavoro), non solo uno.
7) Footer $PF — Piè di pagina principale
Un blocco facoltativo aggiunto appena prima dei comandi finali di fine programma del programma.
8) Compilato $C
Un elenco di anteprima che mostra quali blocchi — intestazione, intestazione del ciclo, sottoprogramma, chiamata del sottoprogramma, piè di pagina — sono concatenati, e in che ordine, per formare il programma finito.
9) Footer $R — Fine del programma
I comandi finali di terminazione, in genere M30 (fine del programma e riavvolgimento).
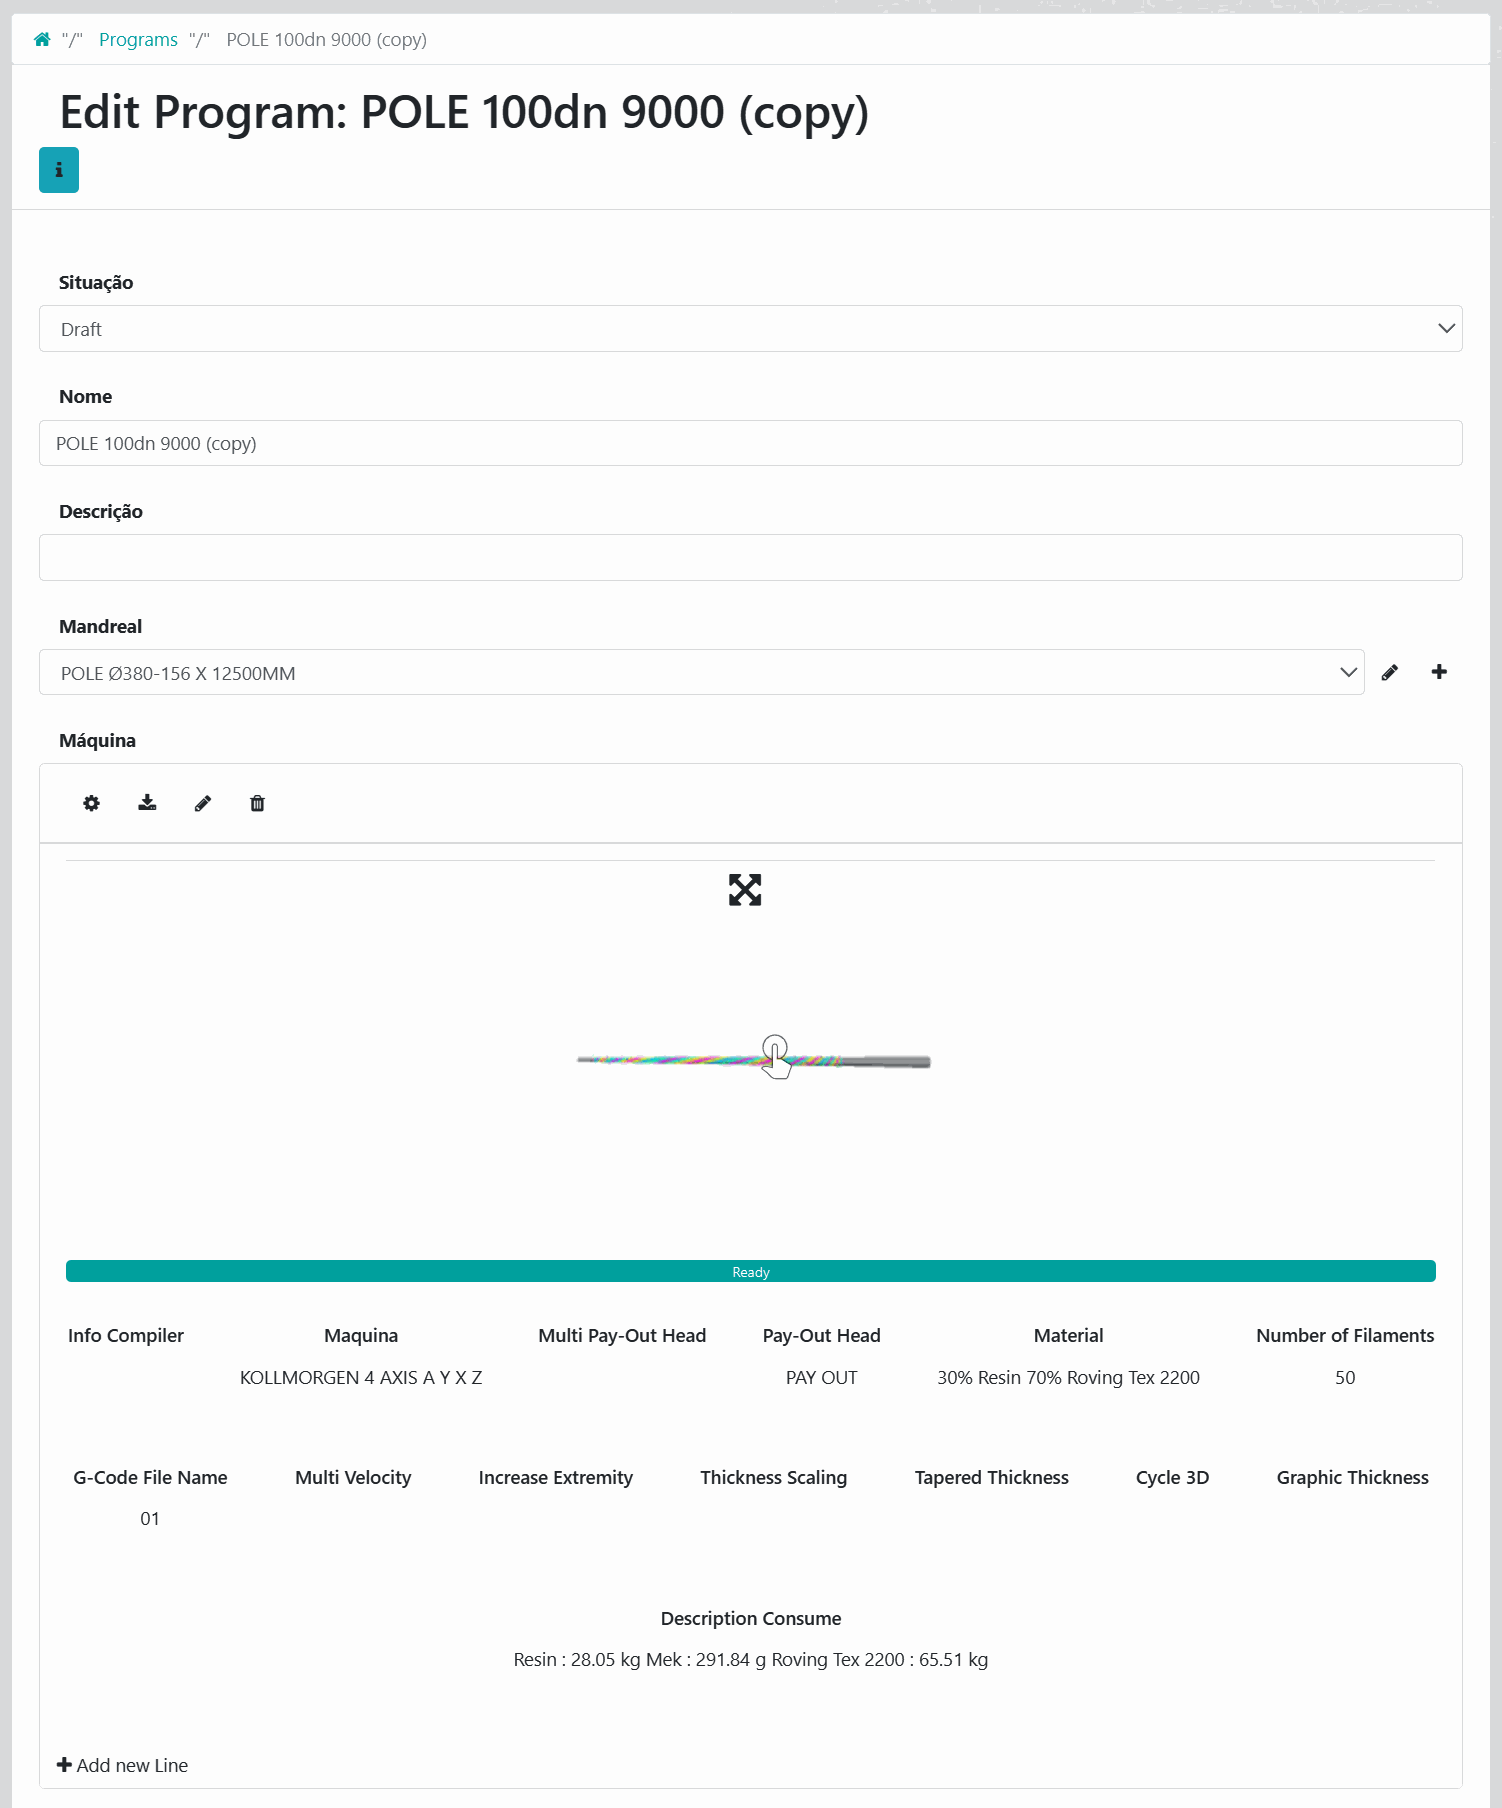
Intestazione del programma
Stato mostra se il programma è Bozza o Completato. Nome e Descrizione lo identificano, e Mandrel seleziona la geometria utilizzata per i calcoli e la simulazione.
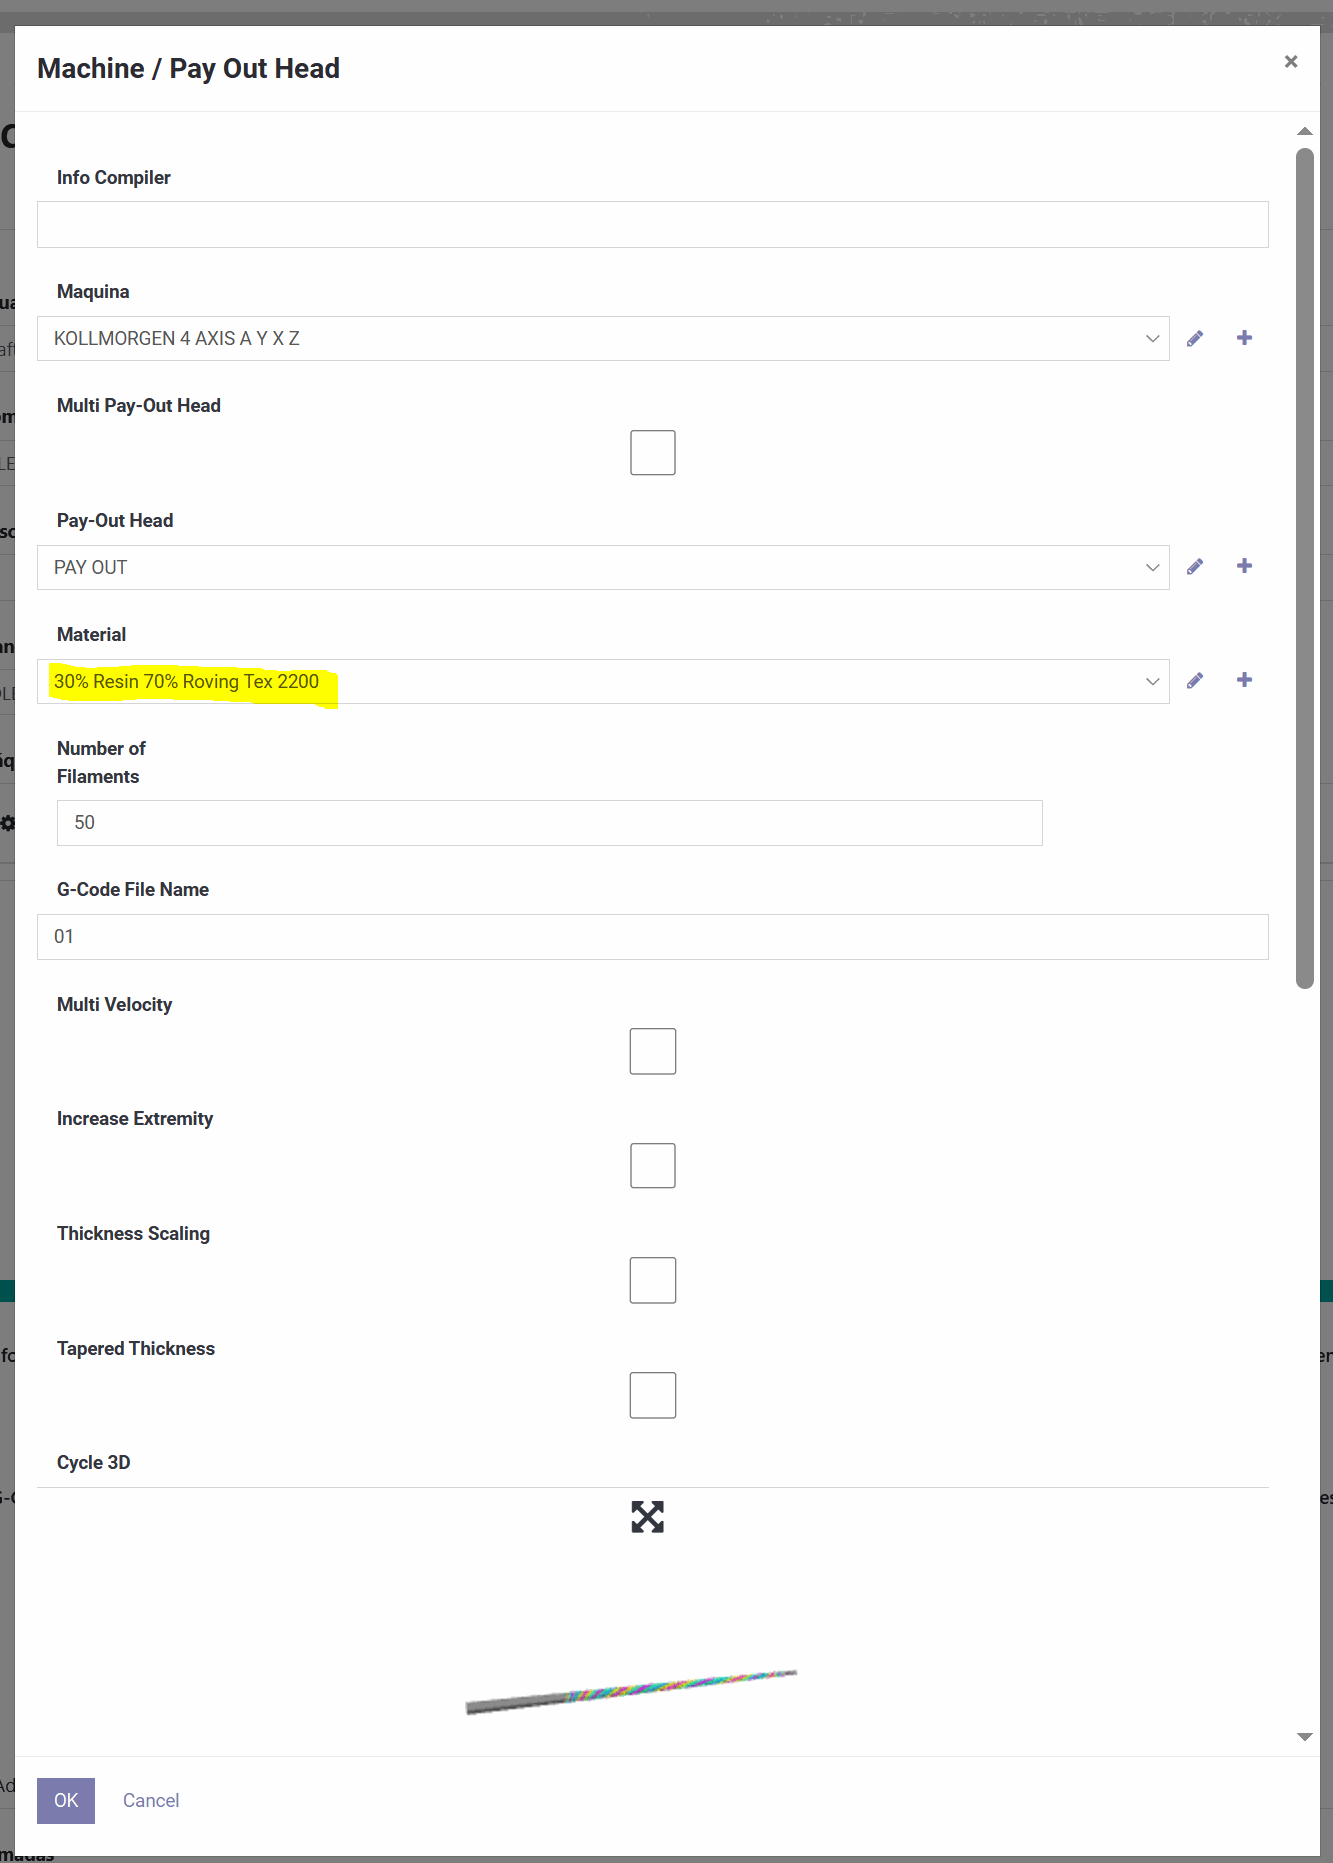
Configurazione Macchina / Occhio di Deposizione
Un pannello dedicato definisce gli "input del compilatore" per il programma: un campo nota facoltativo, il profilo della Macchina, un'opzione Occhio di Deposizione Multiplo per configurazioni multi-testa, la configurazione dell'Occhio di Deposizione, la ricetta Materiale, il Numero di Filamenti, e il nome del file G-Code di output. Le caselle di controllo facoltative includono Multi Velocità (logica di velocità variabile), Aumenta Estremità (rinforzo vicino alle estremità), Ridimensionamento dello Spessore, Spessore Affusolato, e Ciclo 3D (visualizzazione 3D).
Strati
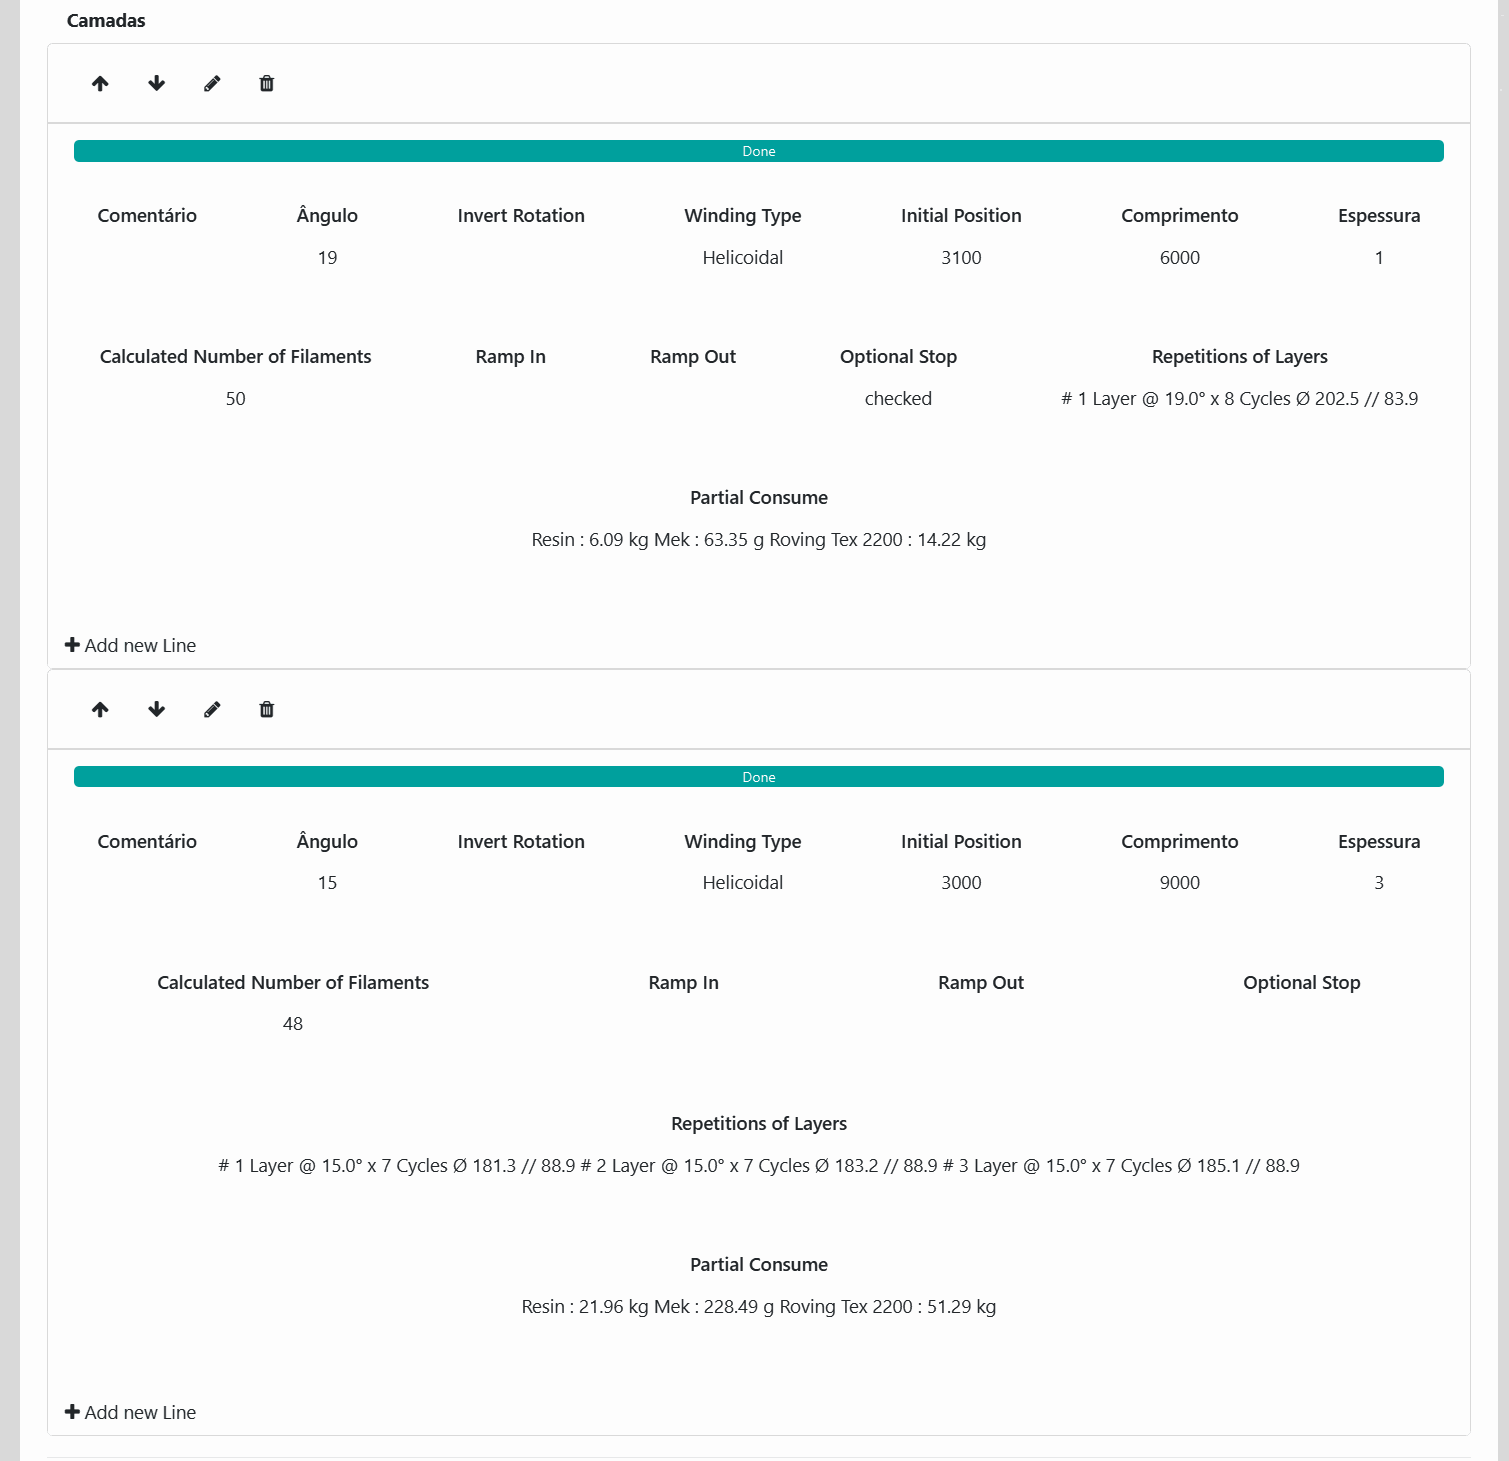
La ricetta del programma è un elenco di strati, ciascuno rappresentante un'operazione di avvolgimento con commento, angolo, inversione di rotazione facoltativa, tipo di avvolgimento (ad es. Helical), posizione iniziale, lunghezza, spessore e conteggio dei filamenti calcolato automaticamente. È possibile impostare la rampa in/out e un arresto facoltativo per strato, e i pulsanti consentono di aggiungere, riordinare, modificare o eliminare strati. Ogni strato riporta anche il consumo parziale di materiale, mentre il programma nel complesso mostra il consumo totale.
Editor strato
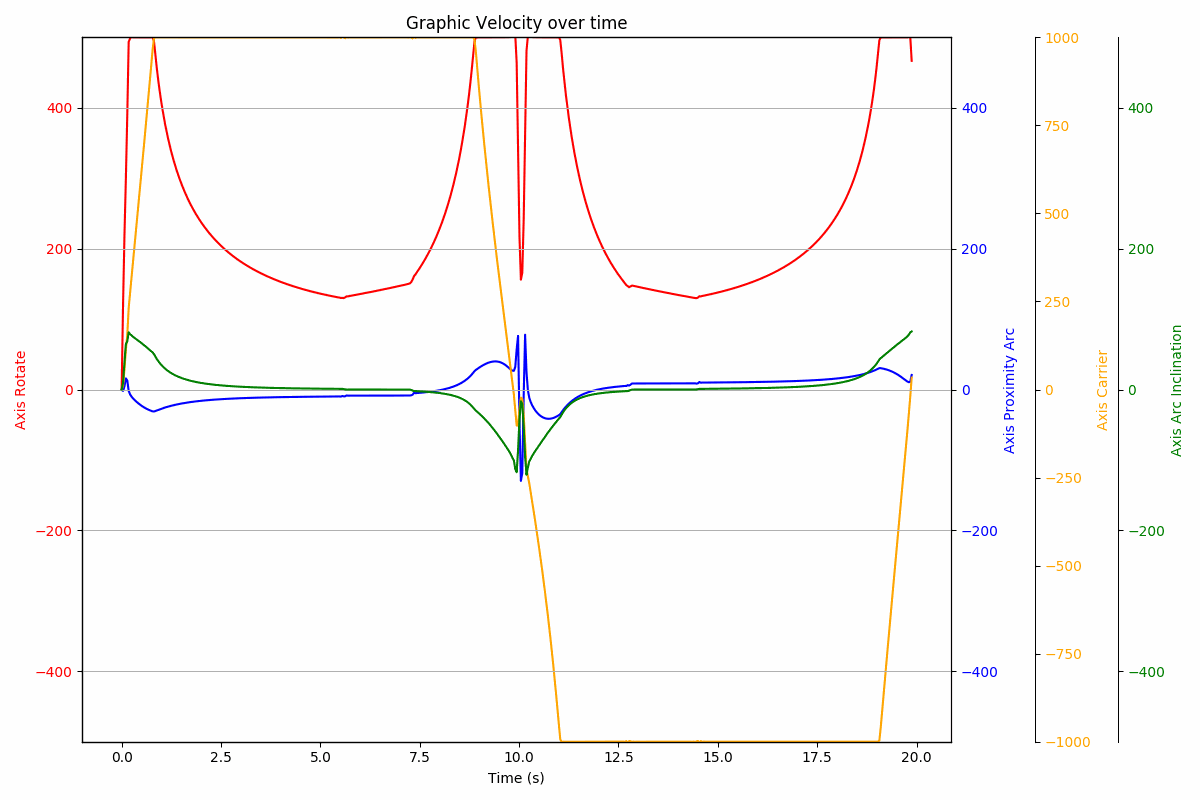
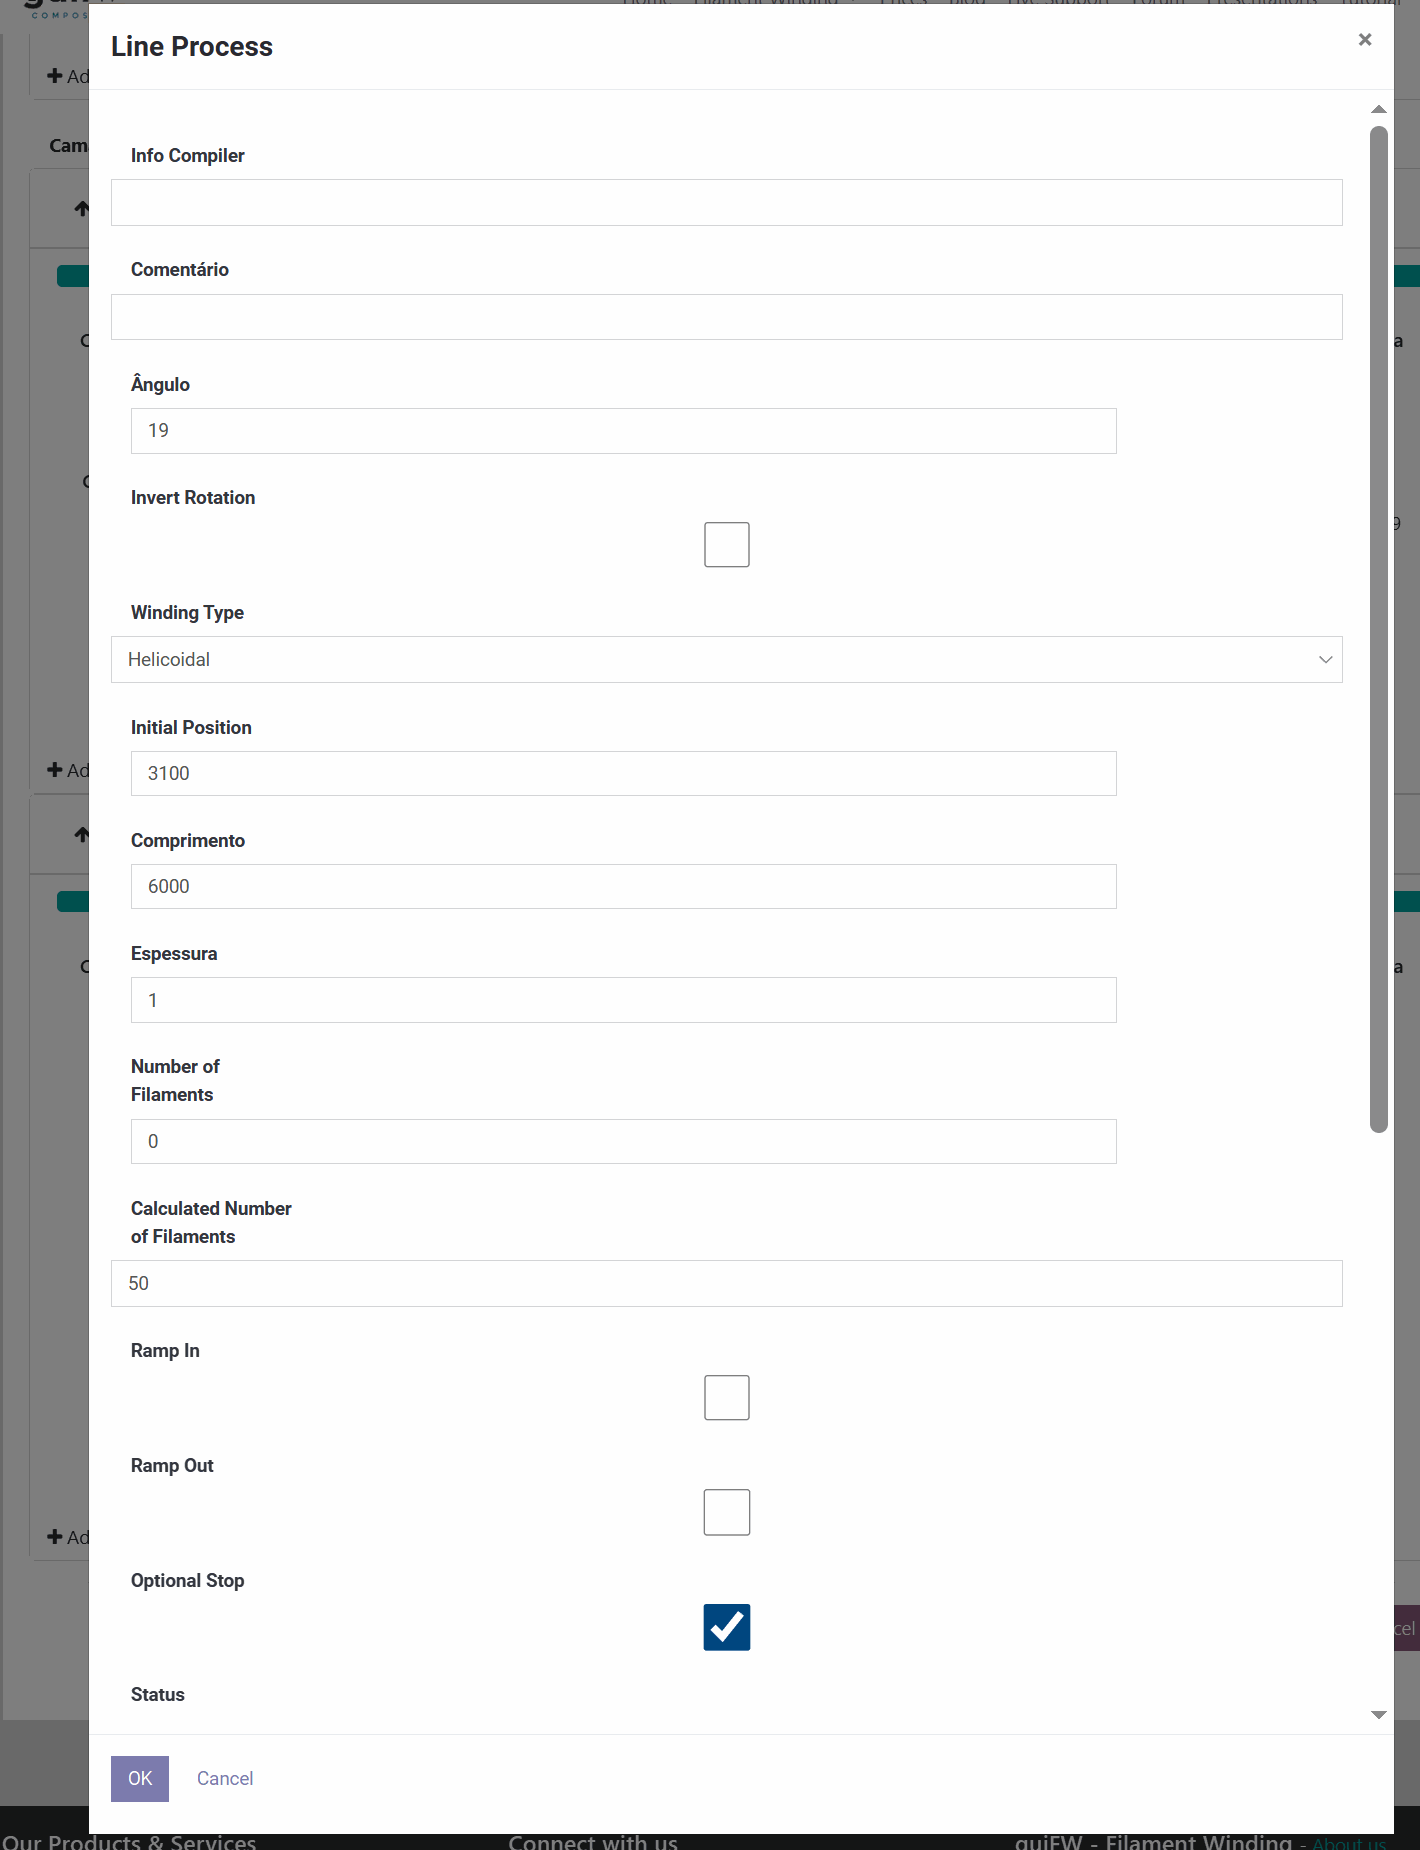
L'apertura di uno strato mostra gli stessi campi in dettaglio — informazioni del compilatore, commento, angolo, rotazione, tipo di avvolgimento, posizione, lunghezza, spessore, conteggi dei filamenti, rampe e arresto — più, per quello strato, un grafico spessore-rispetto-lunghezza, profili di velocità per asse e una suddivisione del consumo di resina, catalizzatore e roving.