Anleitung
Bevor Sie Ihr erstes Wickelprogramm erstellen, ist es hilfreich, einige Grundlagen vorzubereiten. Der Programm-Assistent, zu finden unter Filament Winding > Programs > Add a new Program, enthält bereits vorkonfigurierte Vorlagen für Maschinen, Mandrels, Abzugsköpfe und Rohstoffe, sodass der größte Teil der Einrichtungsarbeit bereits erledigt ist.
Um das Beste aus diesem Assistenten zu machen, haben Sie die folgenden Informationen zur Hand:
- die HMI-Marke auf Ihrer Maschine installiert und wie ihre Achsen konfiguriert sind;
- der Mandreltyp, den Sie verwenden werden, und seine Gesamtabmessungen;
- die Bandbreite, mit der Ihre Maschine arbeitet.
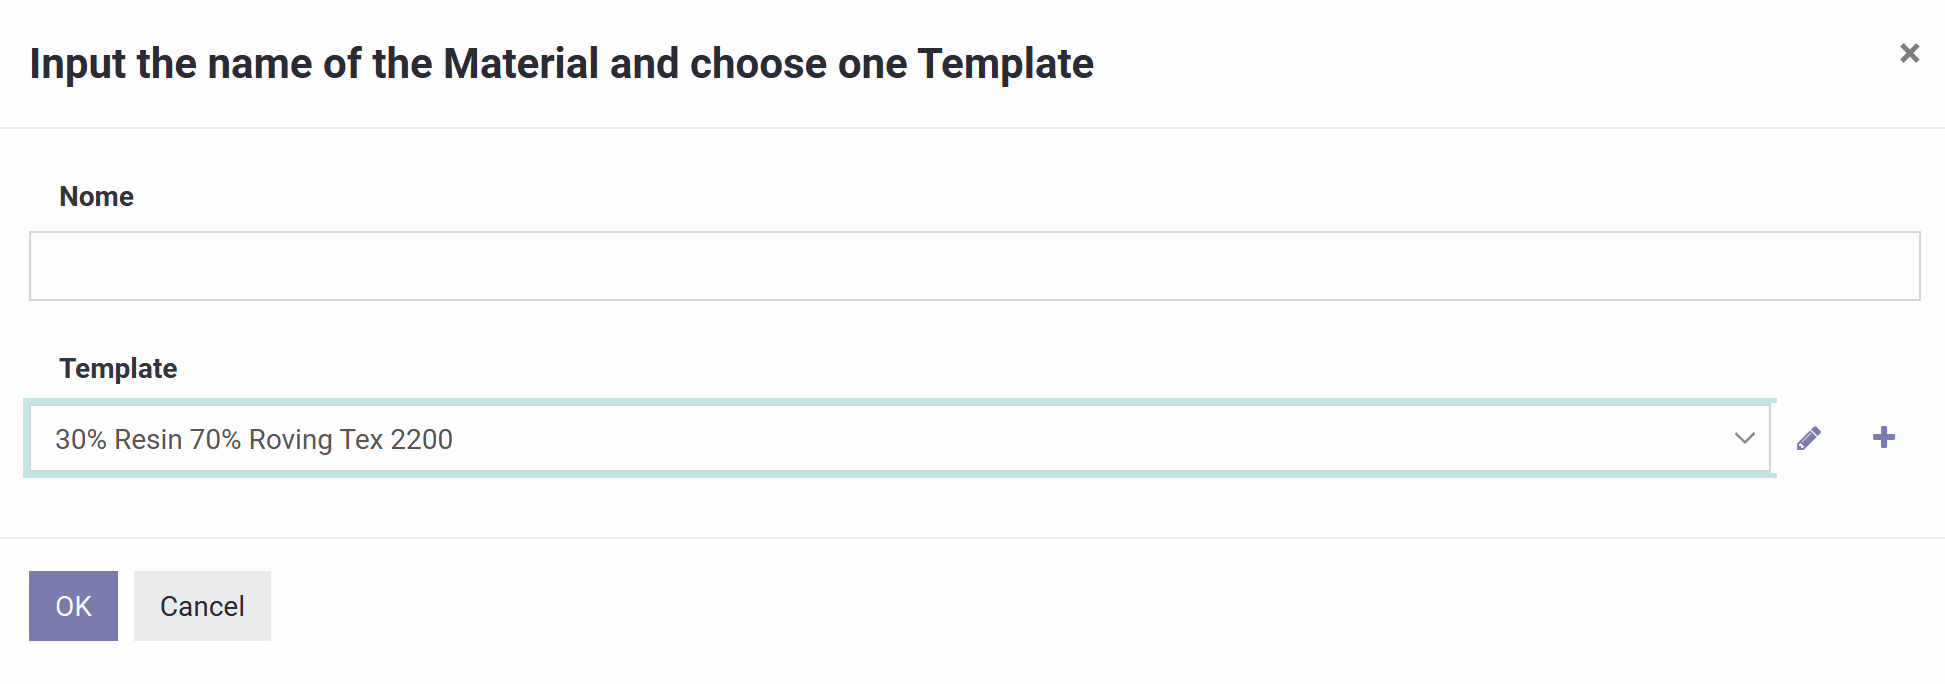
Dies ist der Startbildschirm zur Registrierung eines neuen Materials. Durch Klicken auf Erstellen wird das Materialformular geöffnet, in dem Sie seine Zusammensetzung, Maßeinheit und Stückliste konfigurieren, wie im nächsten Abschnitt beschrieben.
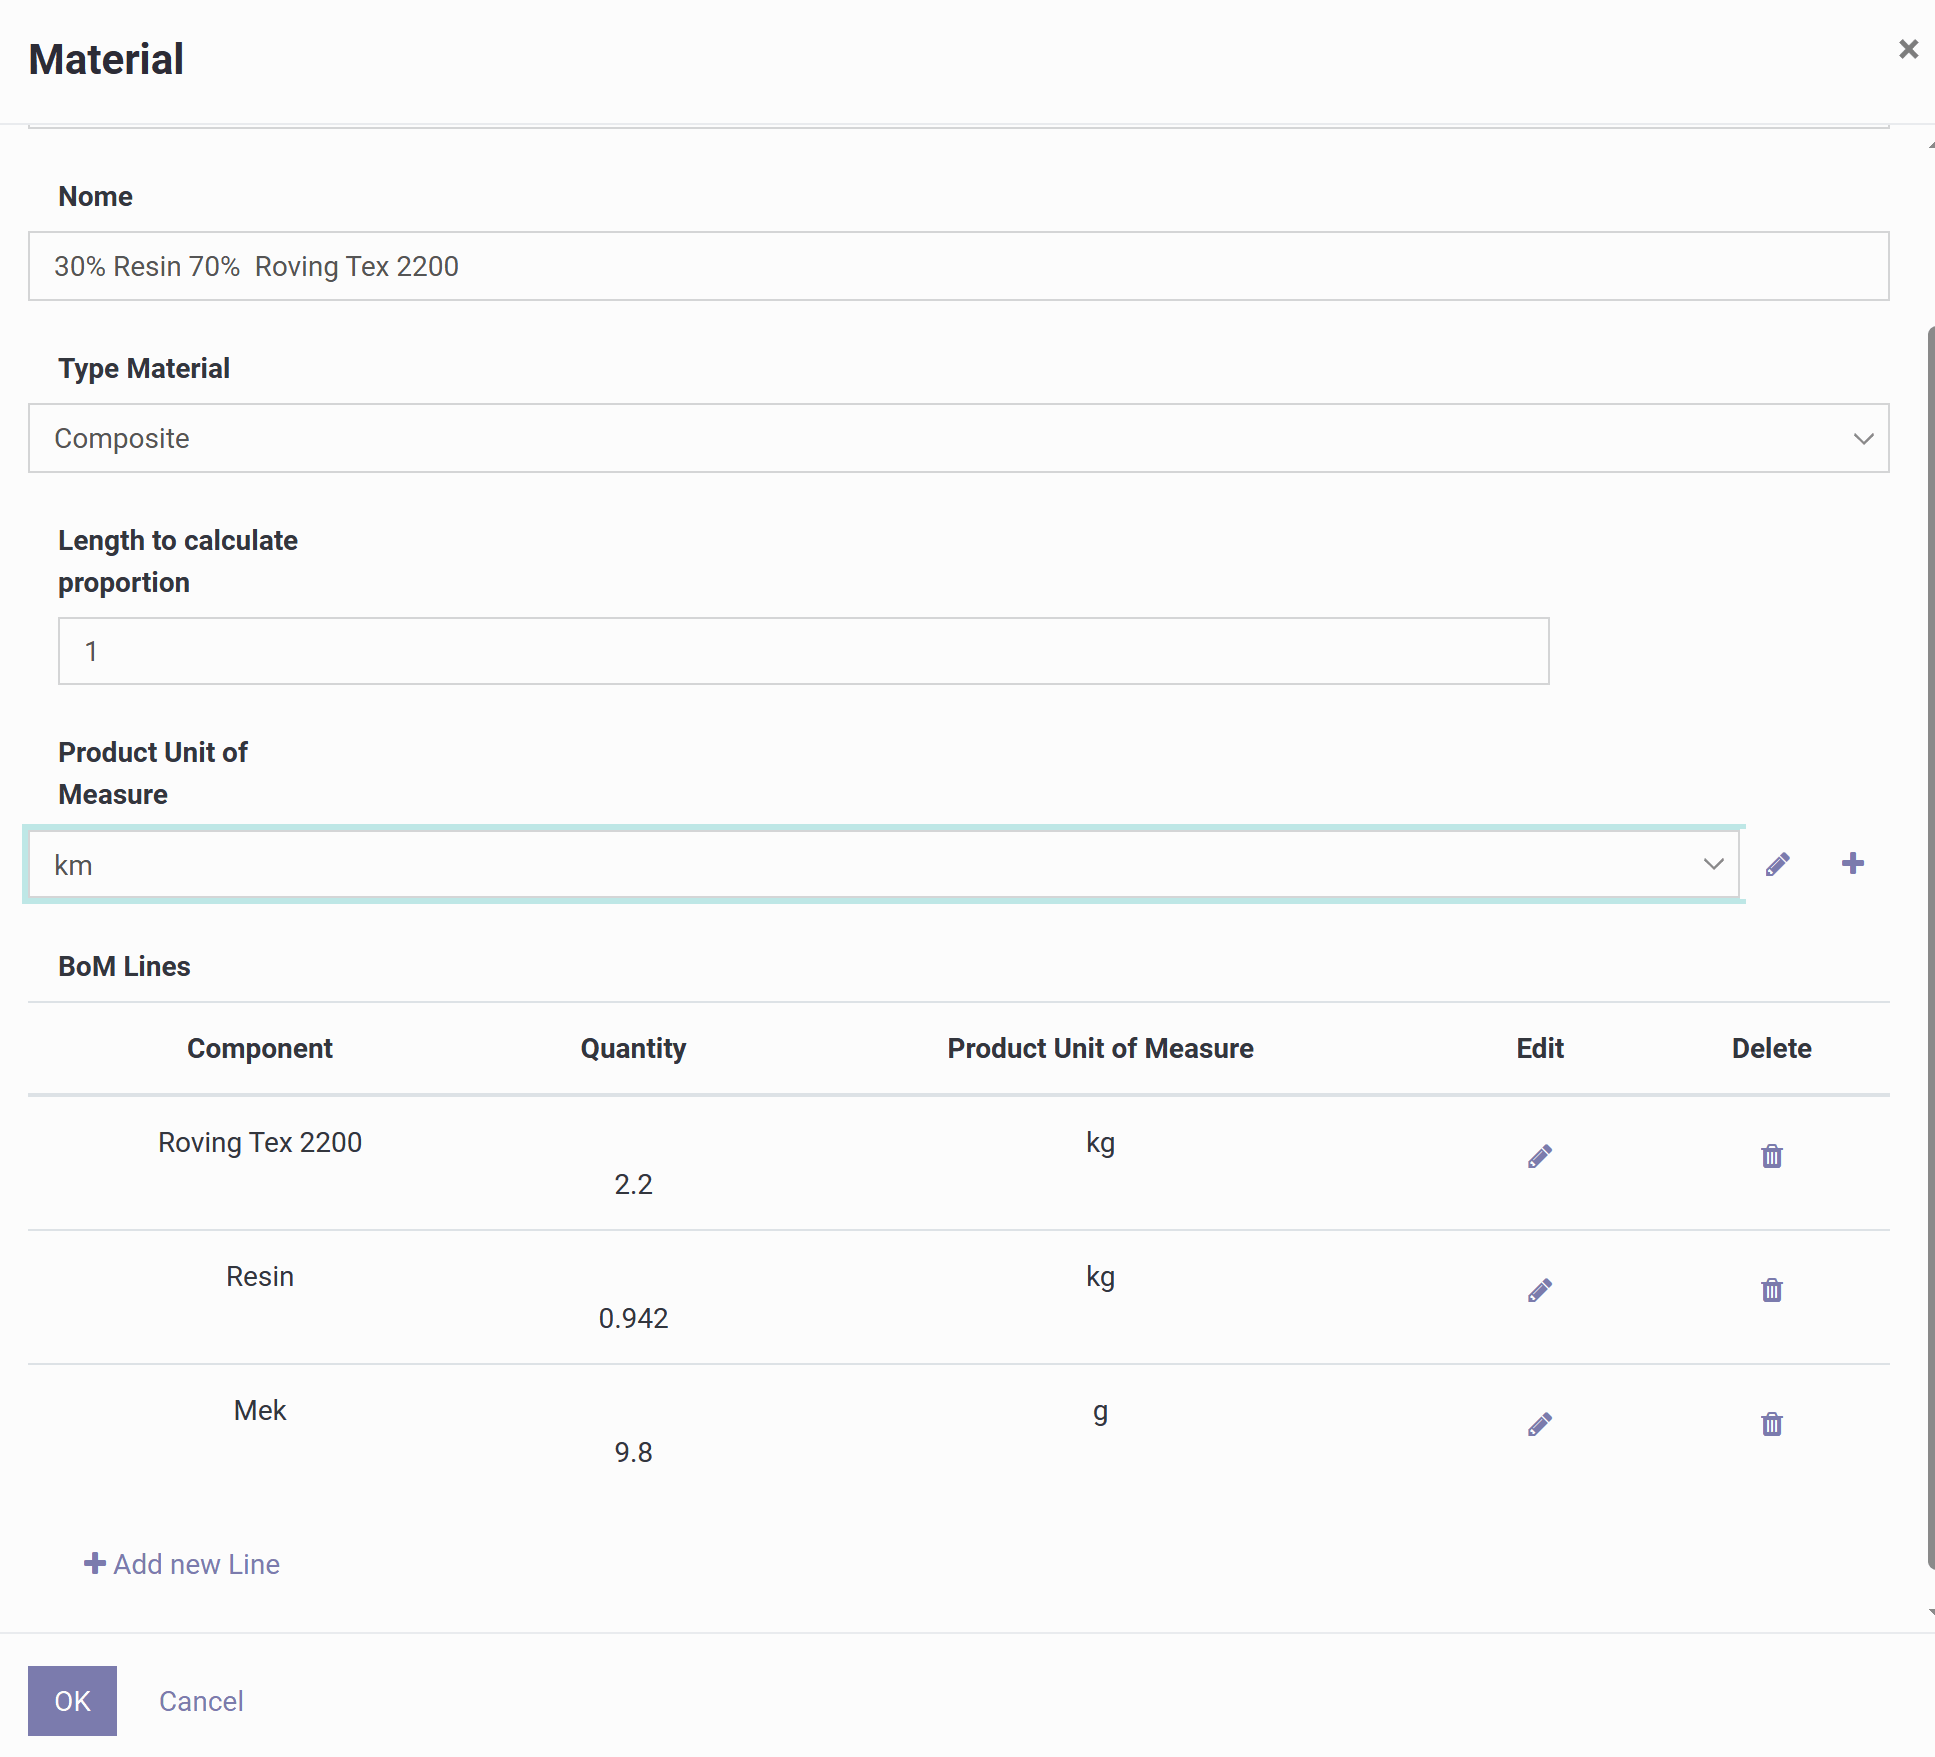
Dieses Formular ist die Stelle, an der Sie ein Verbundmaterial registrieren und dem System drei Dinge mitteilen: was das fertige Produkt ist, welche Maßeinheit zur Verfolgung des Verbrauchs verwendet wird, und wie das Rezept (Stückliste) aussieht.
Hier ist, was jedes Feld bedeutet:
1) Name
Ein Freitext-Etikett für das Material, das normalerweise die Harz-/Faserverhältnis und den Roving-Typ beschreibt, z. B. "30% Harz 70% Roving Tex 2200".
2) Materialtyp
Auf Verbundwerkstoff einstellen, d. h. dieser Eintrag ist eine Mischung mehrerer Komponenten und nicht nur eines Rohstoffs. Verfügbare Typen sind:
- Faser — Roving, Garn, Gewebe oder Vlies; verfolgt den Faserverbrauch in kg, tex oder g/m.
- Harz — Epoxid, Polyester, Vinylester; verfolgt den Harzverbrauch in kg oder L, optional mit Dichte für Volumen-/Massenumrechnung.
- Prepreg — Faser, die bereits Harz enthält; verfolgt direkt in m, m² oder kg.
- Verbundstoff — ein Rezept aus mehreren Komponenten, definiert durch eine Stückliste.
- Füllstoff — feste Zusatzstoffe wie Kieselsäure, Mikrokügelchen, Talk oder Pigment.
- Abschalung — Abschalmittel oder Trennfolie, z. B. Wachs, PVA oder Trennfolie.
3) Länge zur Berechnung des Verhältnisses
Definiert die Basisquantität, die zum Skalieren des Rezepts verwendet wird. Wenn die Produkteinheit Länge ist und dieser Wert 1 ist, beschreibt die Stückliste unten den Verbrauch für 1 km fertiggestelltes Material; Das Setzen auf 10 würde bedeuten, dass die gleiche Rezept auf 10 km angewendet wird.
4) Produktmaßeinheit
Die Einheit, in der der fertige Verbundwerkstoff gemessen wird, normalerweise Länge (km), da bei der Filamentwicklung normalerweise die Band-/Laminatlänge oder die Trajektorielänge verbraucht wird.
5) Stückliste (Bill of Materials)
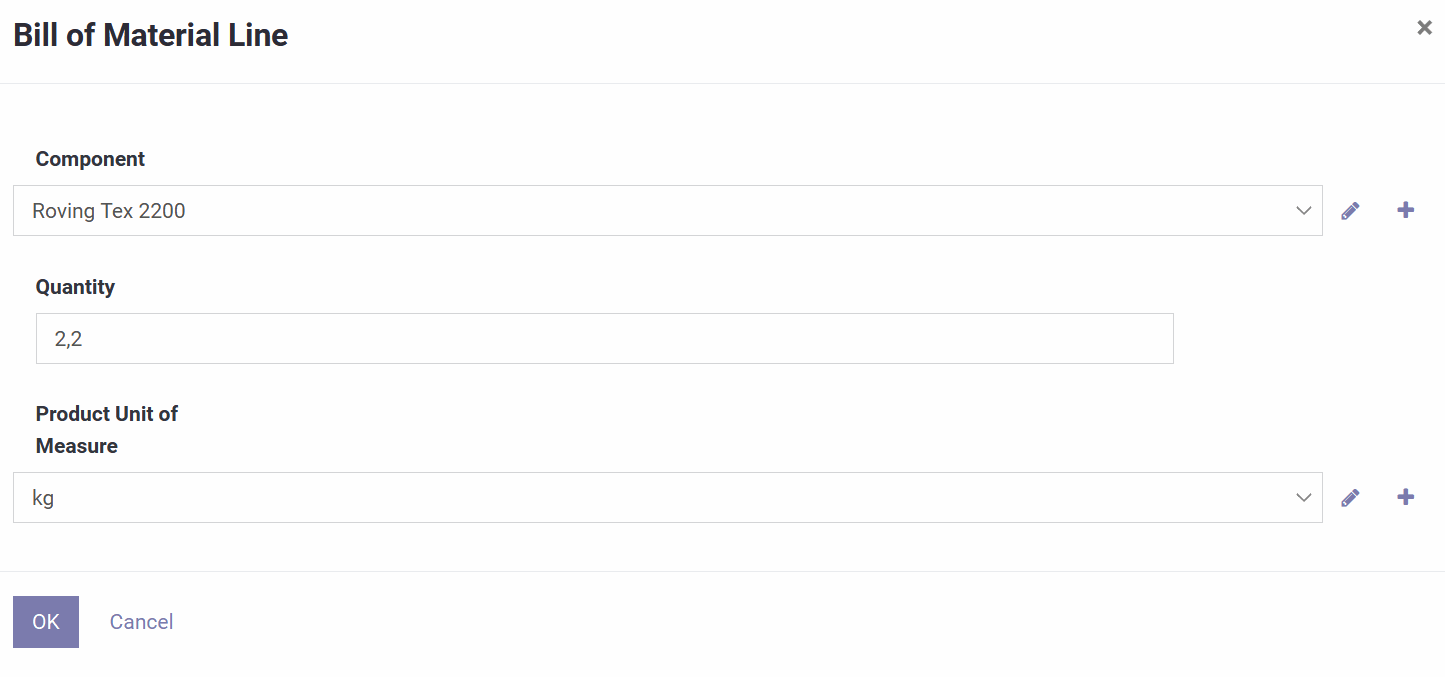
Das eigentliche Rezept: Jede Zeile listet eine Komponente auf, wie viel davon verbraucht wird, und die Maßeinheit, mit Optionen zum Hinzufügen, Bearbeiten oder Löschen von Zeilen. Beispiel: pro km Verbundwerkstoff: 2,2 kg Roving Tex 2200, 0,942 kg Harz und 9,8 g MEK (Katalysator).
6) OK / Abbrechen
OK speichert das Material und sein Rezept; Abbrechen verwirft die Änderungen.
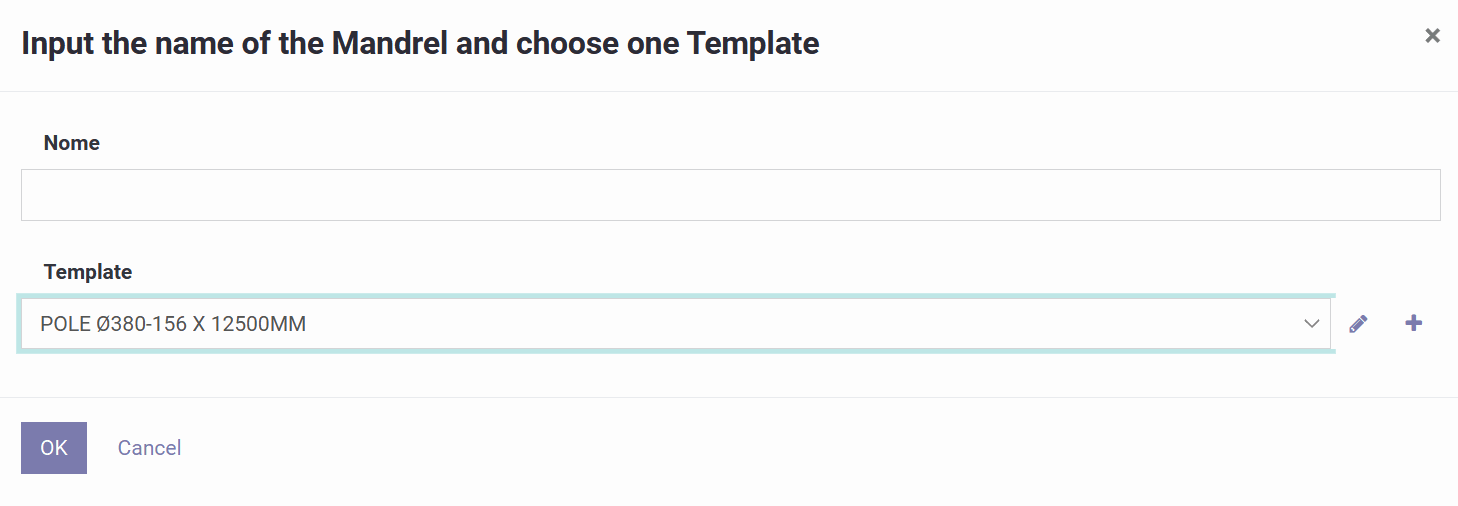
Dieser Bildschirm ist ein Assistent, der einen Mandrel aus einer gebrauchsfertigen Vorlage erstellt.
1) Name
Das Label, das diesen Mandrel in Ihren Listen und Programmen identifiziert. Gute Beispiele sind ein Typ, Durchmesser und Länge, z. B. "POLE Ø380-156 x 12500". Wenn Sie diese Details vorher angeben, ist der Mandrel später leicht zu erkennen.
2) Vorlage
Wählen Sie ein vorkonfiguriertes Mandrelmodell, z. B. "POLE Ø380-156 X 12500MM". Die Auswahl lädt automatisch die Geometrie: Form/Typ, Start- und Enddurchmesser, Gesamtlänge und alle anderen Dimensionen, die die Vorlage definiert.
Neben dem Feld Vorlage können Sie mit dem Stiftsymbol die Dimensionen der ausgewählten Vorlage bearbeiten, während das Plus-Symbol eine neue Vorlage zum Speichern als Standard erstellen kann.
OK erstellt den Wickeldorn aus der ausgewählten Vorlage; Abbrechen schließt den Assistenten, ohne zu speichern.
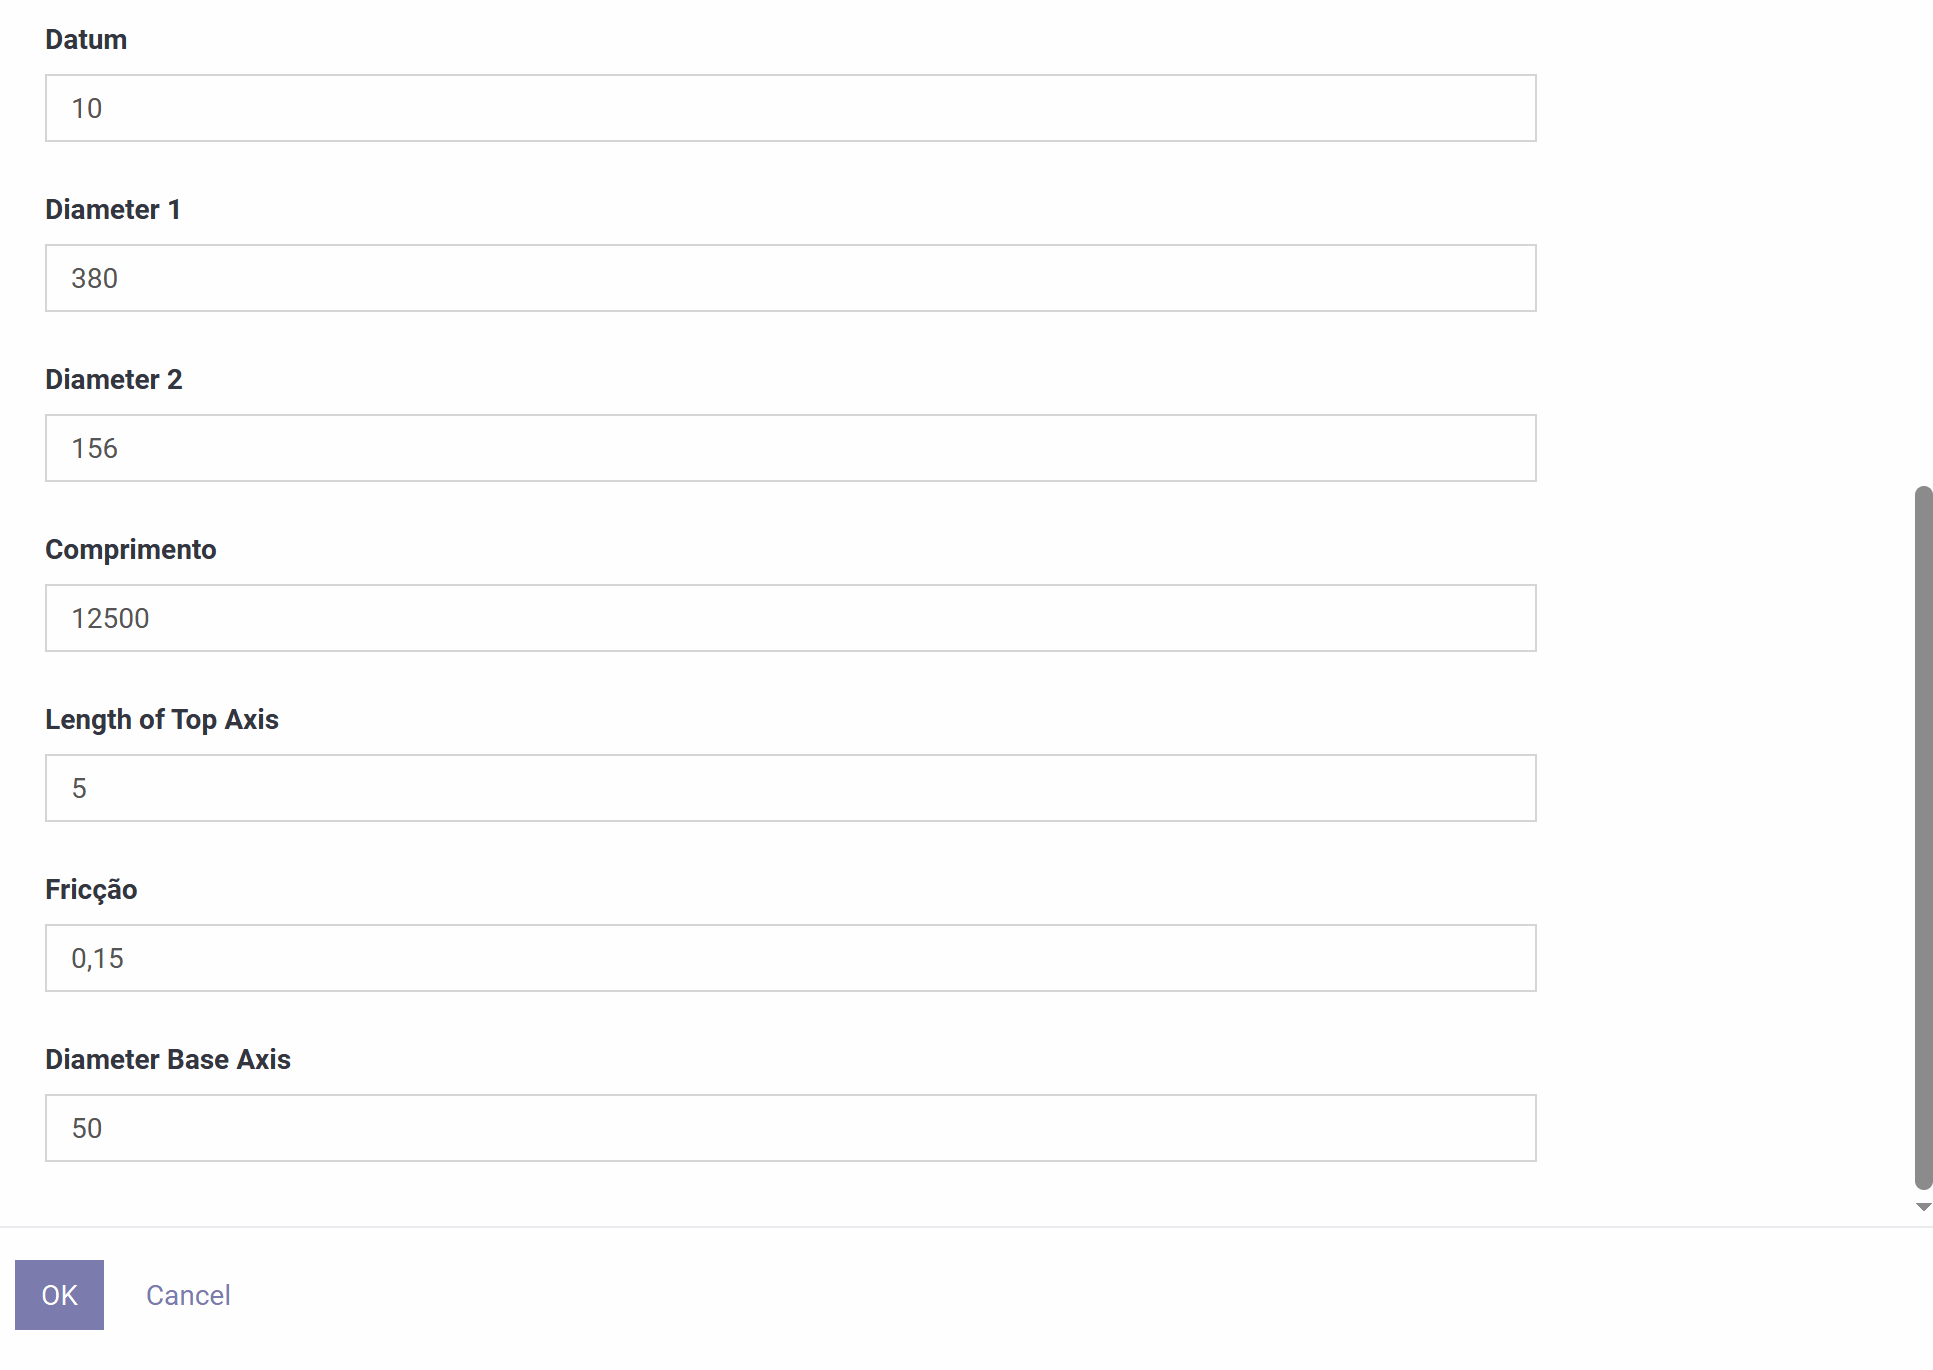
Dies ist der Ort, an dem Sie die Mandrelgeometrie bearbeiten, die die Software verwendet, um den Wickelpfad zu berechnen.
Status zeigt Entwurf an, während der Wickeldorn noch bearbeitbar ist. Name ist die in Listen und Programmen angezeigte Bezeichnung. Format bestimmt, welches Formmodell und welche Abmessungen erforderlich sind, und aktualisiert die Skizze entsprechend.
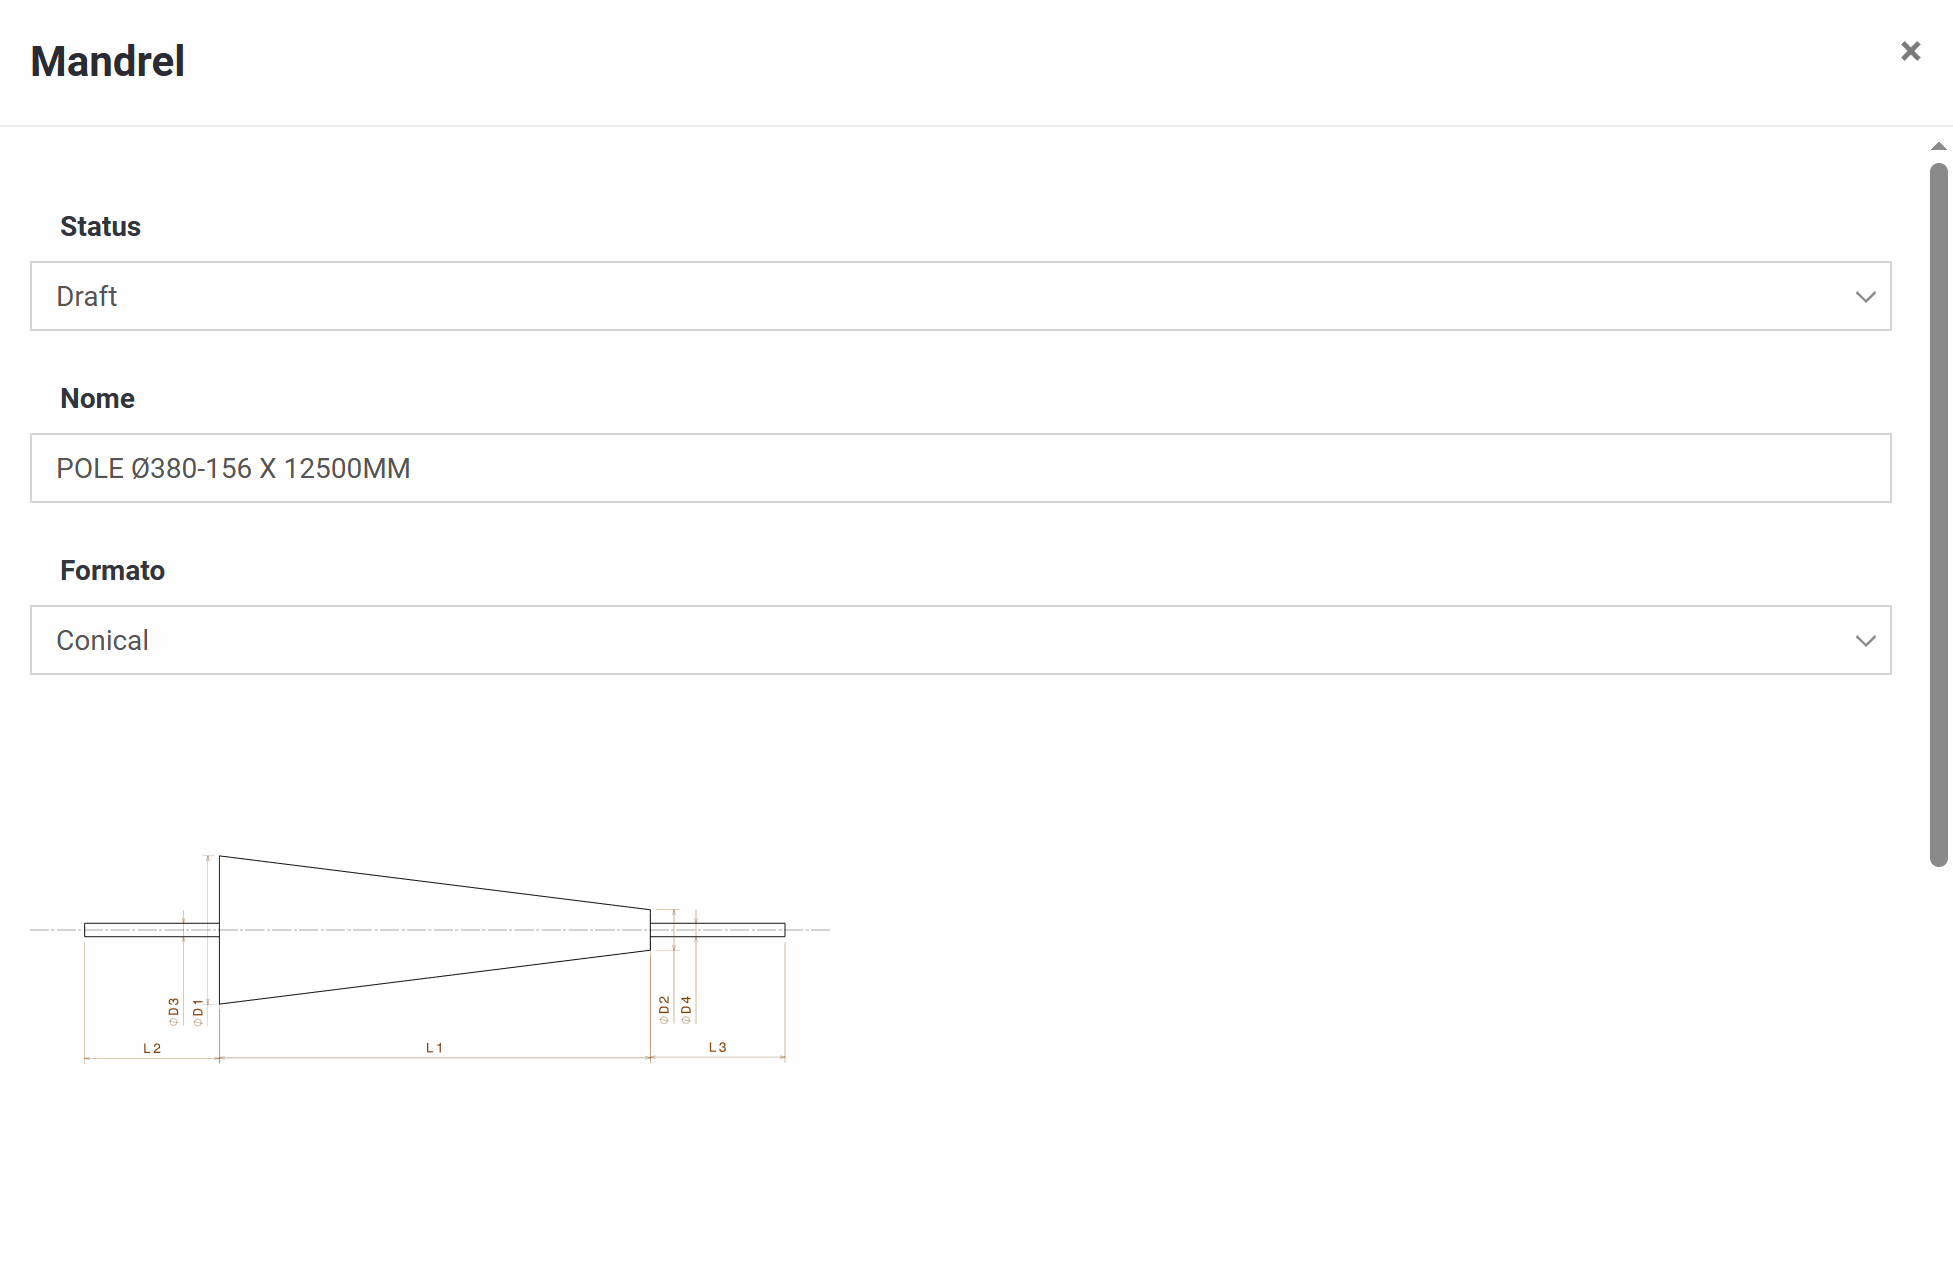
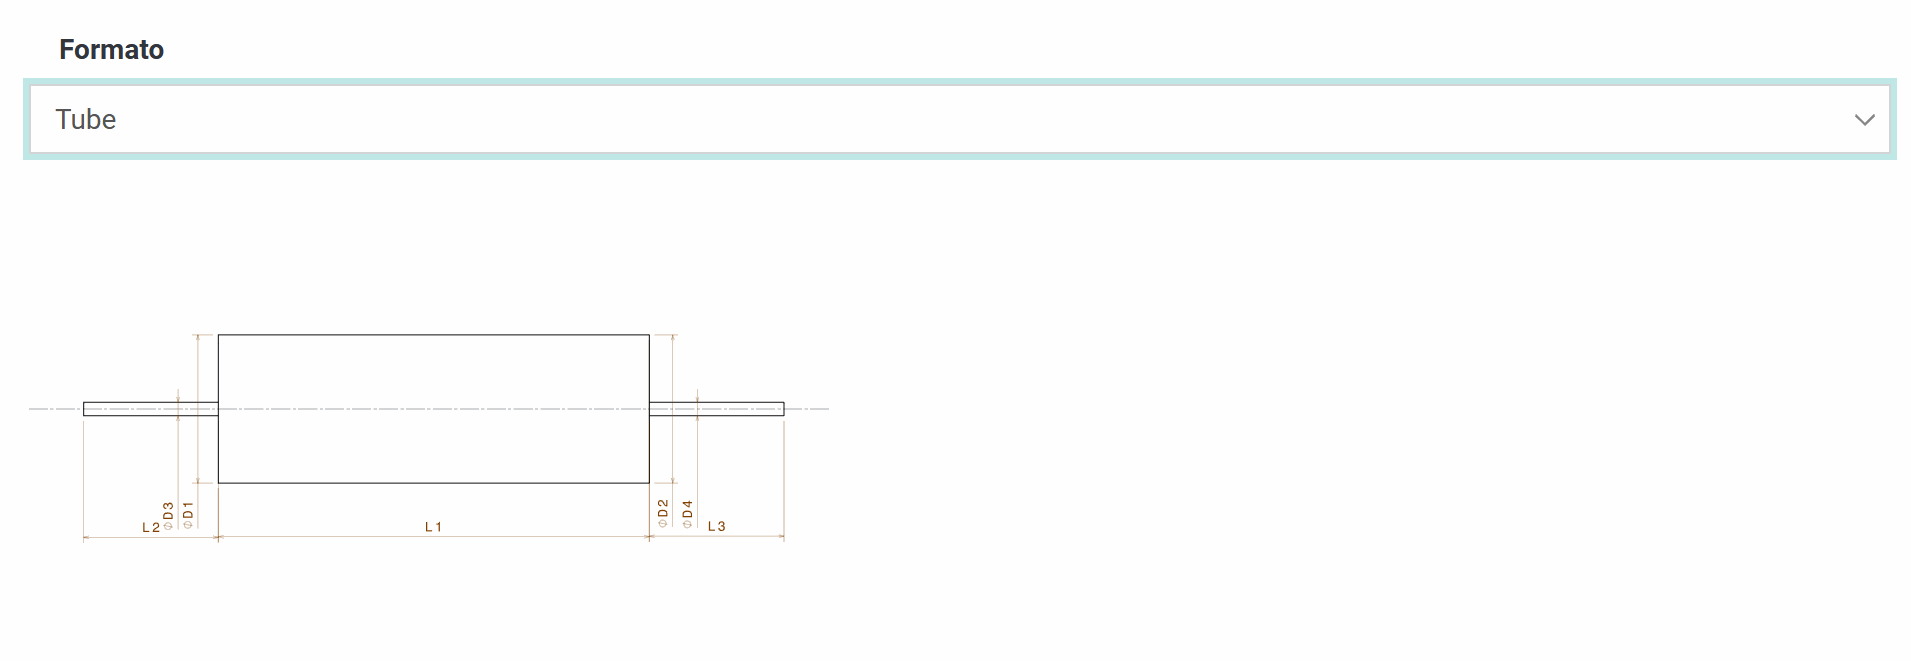
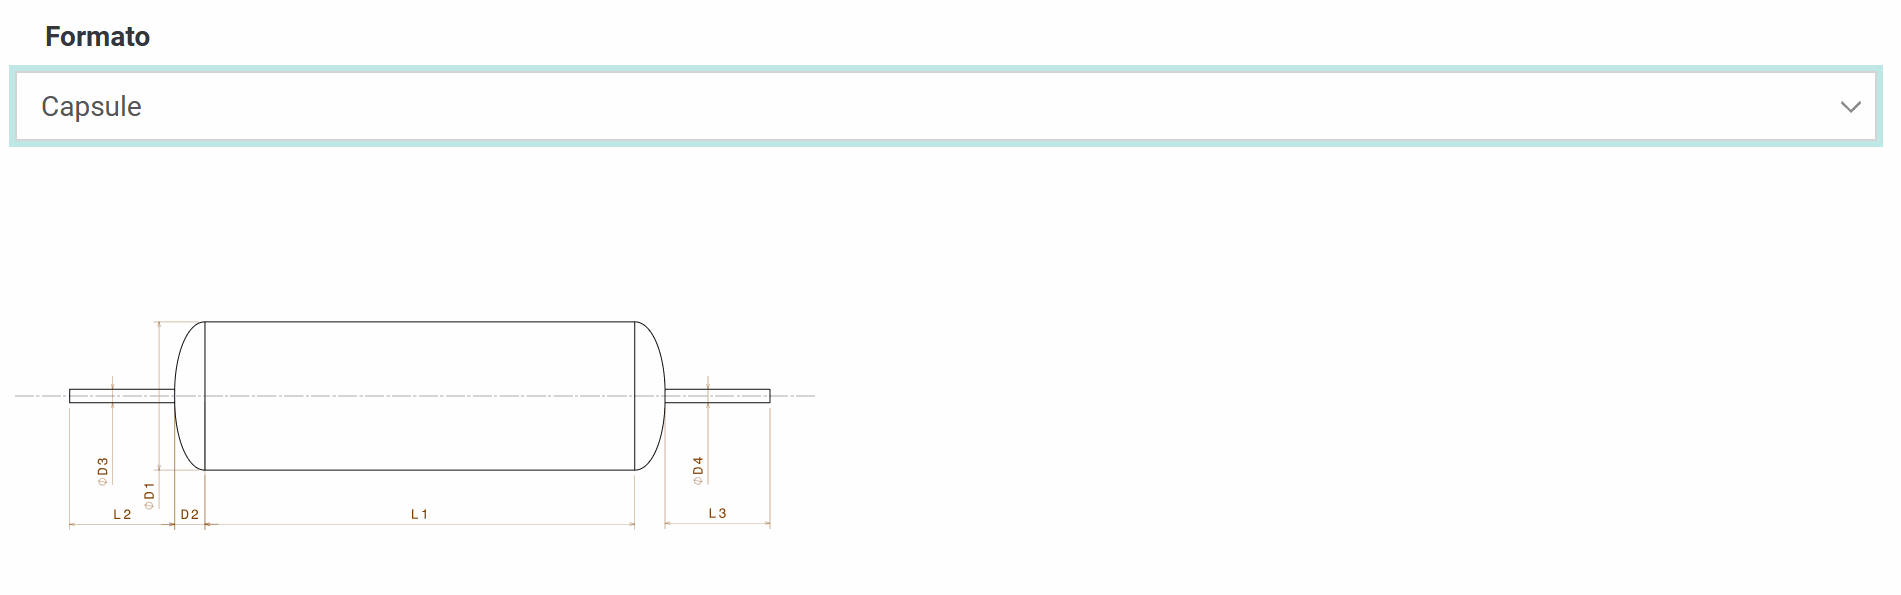
Die Geometrieparameter (normalerweise als D1–D4 und L1–L3 gekennzeichnet) speisen sich direkt in die auf dem Bildschirm angezeigte Skizze ein. Häufige Felder sind:
- Nullpunkt — ein Referenz-Versatz, der als "Null"-Punkt für die Positionierung des Wickeldorns in Berechnungen verwendet wird.
- Durchmesser 1 / Durchmesser 2 — die Hauptdurchmesser des Wickeldorns. Bei einem konischen Wickeldorn sind dies die großen und kleinen Enden; bei einem Rohr sind sie normalerweise gleich.
- Länge — die Hauptkörperlänge, die zum Wickeln verwendet wird.
- Länge der oberen Achse — die Länge der Befestigungswelle/des Stutzen.
- Durchmesser Basisachse — der Durchmesser dieser Befestigungswelle.
- Reibung — der Koeffizient, der vom Wickelmodell verwendet wird.
Das Dropdown-Menü Format bietet drei Formen:
- Konisch — von Durchmesser 1 zu Durchmesser 2 über die Länge verjüngt.
- Rohr — ein Zylinder mit konstantem Durchmesser.
- Kapsel — ein zylindrischer Körper mit gerundeten oder elliptischen Enden.
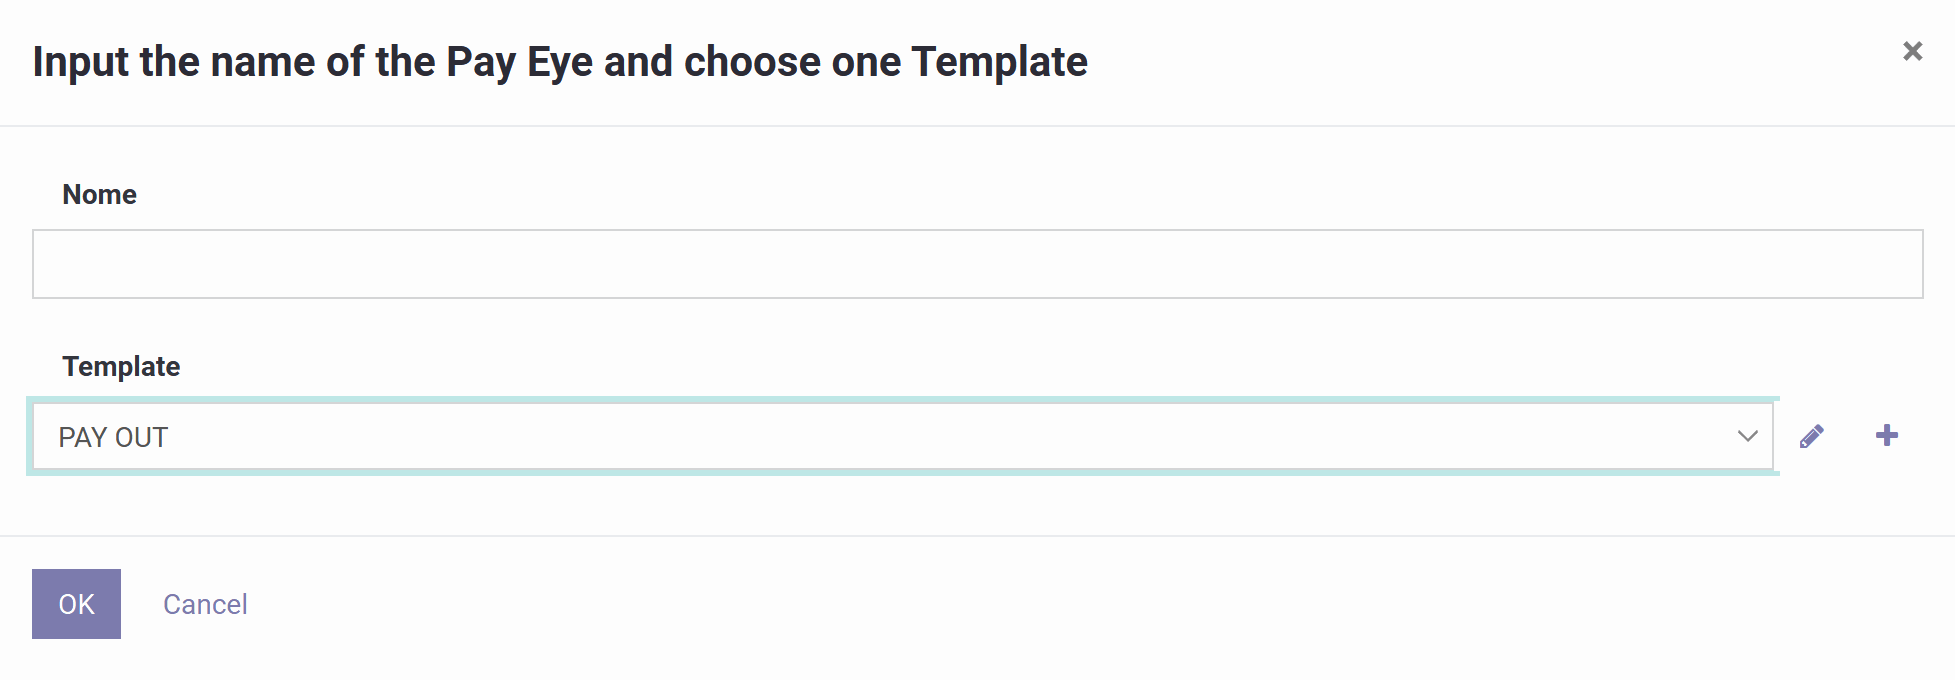
Wie der Mandrel wird der Abzugskopf durch einen Assistenten basierend auf einer Vorlage erstellt.
1) Name
Geben Sie ihr einen Namen, der in Ihren Listen und Programmen angezeigt wird, idealerweise unter Angabe des Rollentyps, der Rollenanzahl oder des Maschinenmodells, z. B. "Abzugskopf 1 - 2 Rollen".
2) Vorlage
Wählen Sie eine vorkonfigurierte Abzugskopfvorlage (z. B. "PAY OUT"). Dies lädt automatisch ihre Geometrie und Offsets, Rollen-/Führungskonfiguration, Bandbreitengrenzen und Standardwinkel oder Spielwerte, je nachdem, wie die Vorlage definiert wurde.
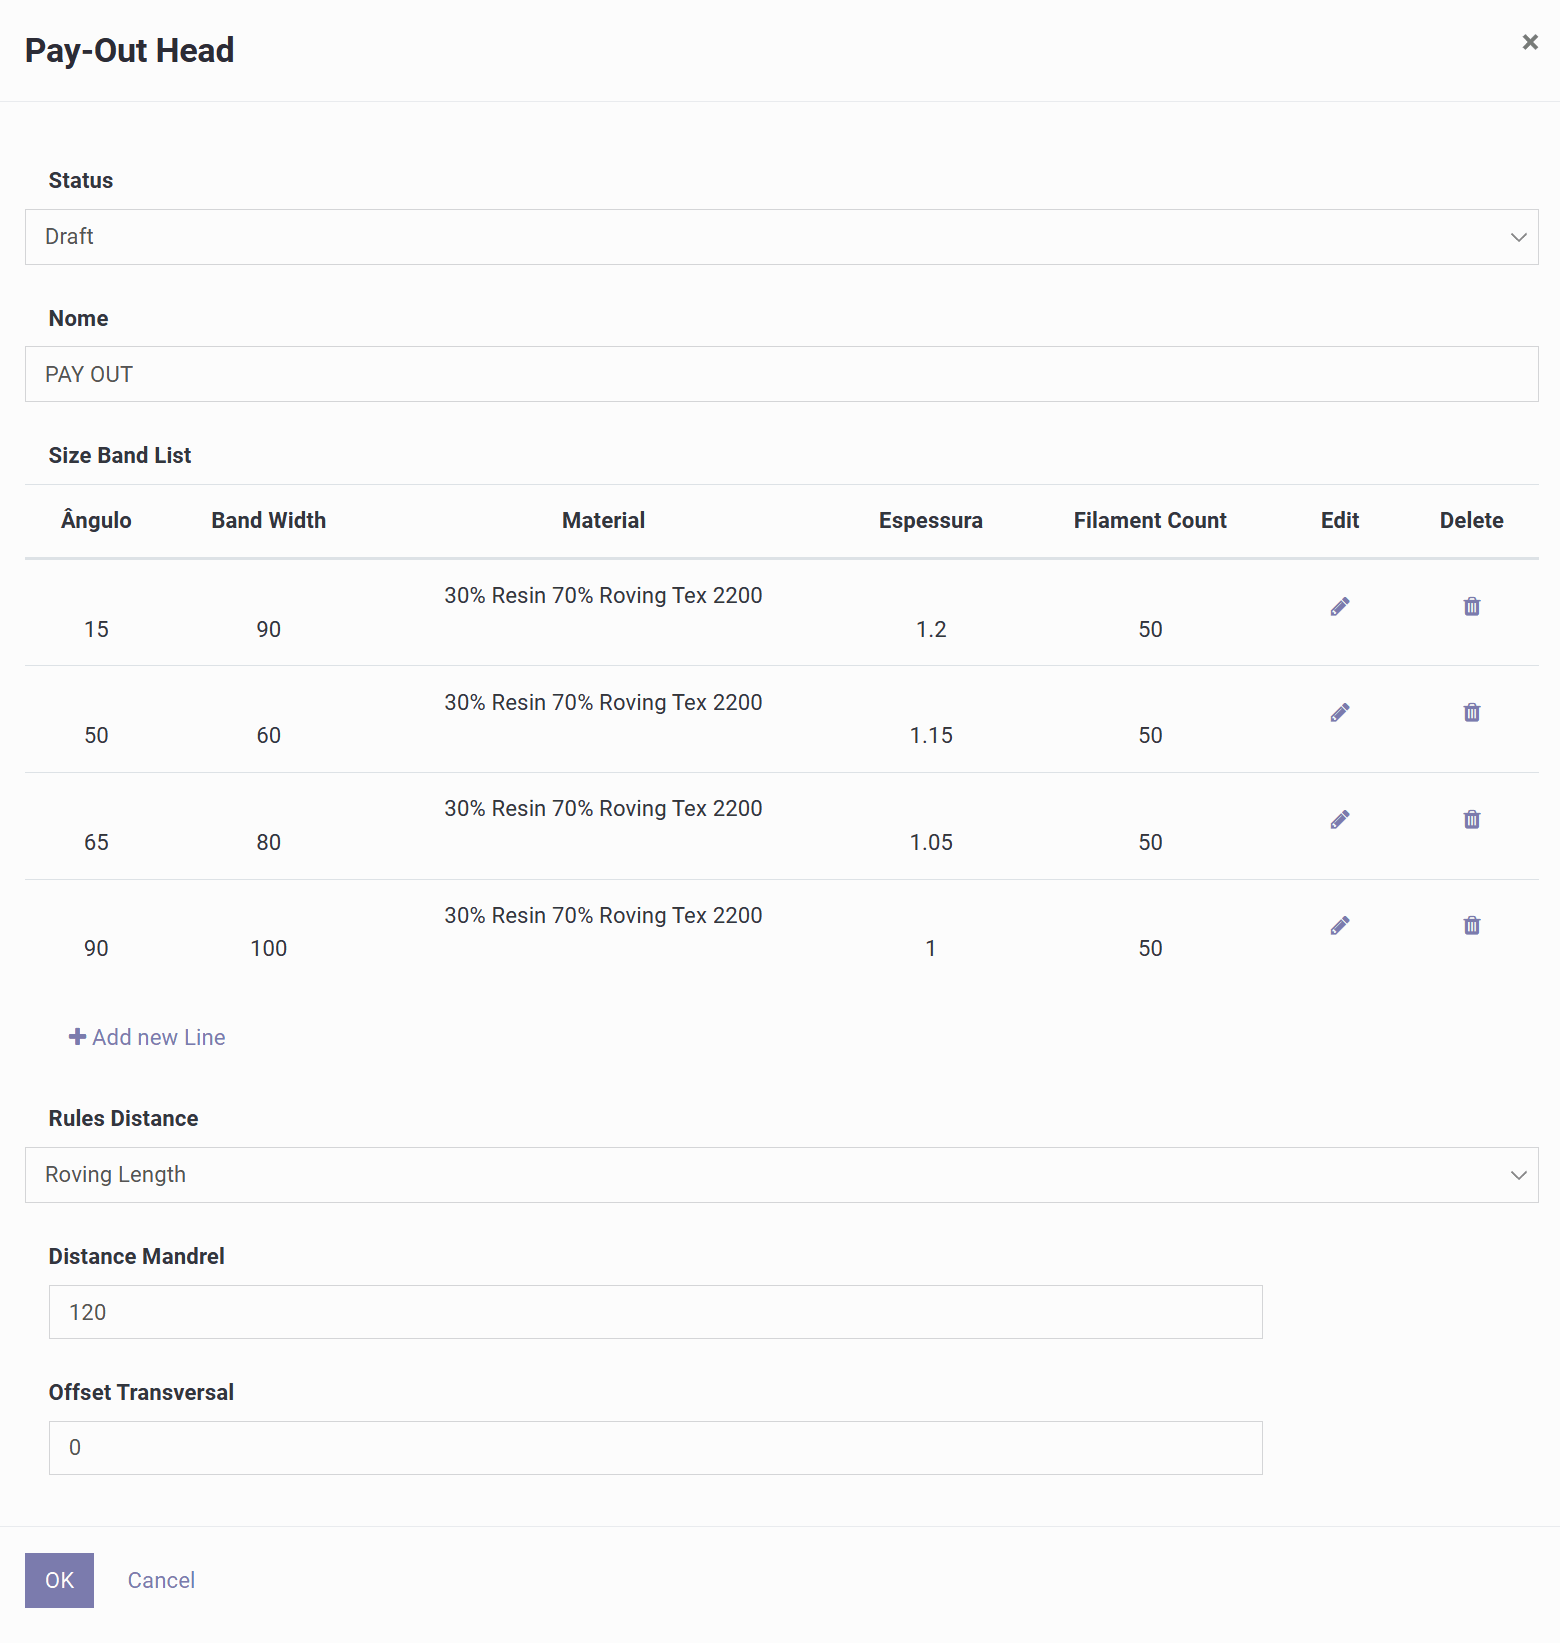
Dieser Bildschirm konfiguriert den Abzugskopf und die Regeln, die die Software zur Berechnung von Dicke, Abstand und Abstand zum Mandrel verwendet.
1) Kopfzeile
Status zeigt den bearbeitbaren (Entwurfs-)Status an, und Name identifiziert das Ablegeauge.
2) Bandbreitenliste
Diese Nachschlagetabelle teilt dem System mit, welche Bandbreite, welches Material, Dicke und Fadenzahl für einen bestimmten Wickelwinkel gelten soll. Jede Zeile enthält den Winkel (z. B. 15°, 50°, 65°, 90°), die Bandbreite, das verwendete Material, die erwartete Schichtdicke und die Fadenzahl, mit Symbolen zum Bearbeiten oder Löschen von Zeilen und einer Schaltfläche zum Hinzufügen neuer. Diese Tabelle steuert direkt die Bandbreite, Dicke und den Materialverbrauch, die immer dann verwendet werden, wenn Sie ein Programm bei einem passenden Winkel generieren.
3) Regelabstand
Definiert, welche Regel das System verwendet, um die Abzugsposition relativ zum Mandrel zu berechnen. Es stehen drei Optionen zur Verfügung:
- Roving-Länge — basierend auf der tatsächlichen Faserpfadlänge vom Ablegeauge zur Wickeldornoberfläche; die geometrisch genaueste Option, gut geeignet für konische oder Kapsel-Wickeldörner.
- Konstanter Abstand vom Wickeldorn — behält einen festen Abstand zur Wickeldornoberfläche bei und passt sich automatisch an, wenn sich der lokale Radius ändert; nützlich, wenn die Maschine immer auf einen bestimmten Abstand vom Teil bleiben sollte.
- Fester Abstand von Wickeldorn-Zentralachse — behält einen konstanten Abstand von der Wickeldorn-Mittellinie statt der Oberfläche bei; geeignet für Maschinen, die auf die Mittellinie referenziert sind.
4) Abstand Wickeldorn
Der Abstand zwischen dem Abzugskopf und dem Mandrel, der die Faserpfadgeometrie, Winkelgenauigkeit in der Nähe von Übergängen und Kollisionsspielraum beeinflusst.
5) Versatz Querverlauf
Der Seitenversatz des Abzugskopfs relativ zur Mandrelmittellinie.
6) OK / Abbrechen
OK speichert die Ablegeauge-Konfiguration; Abbrechen verwirft die Änderungen.
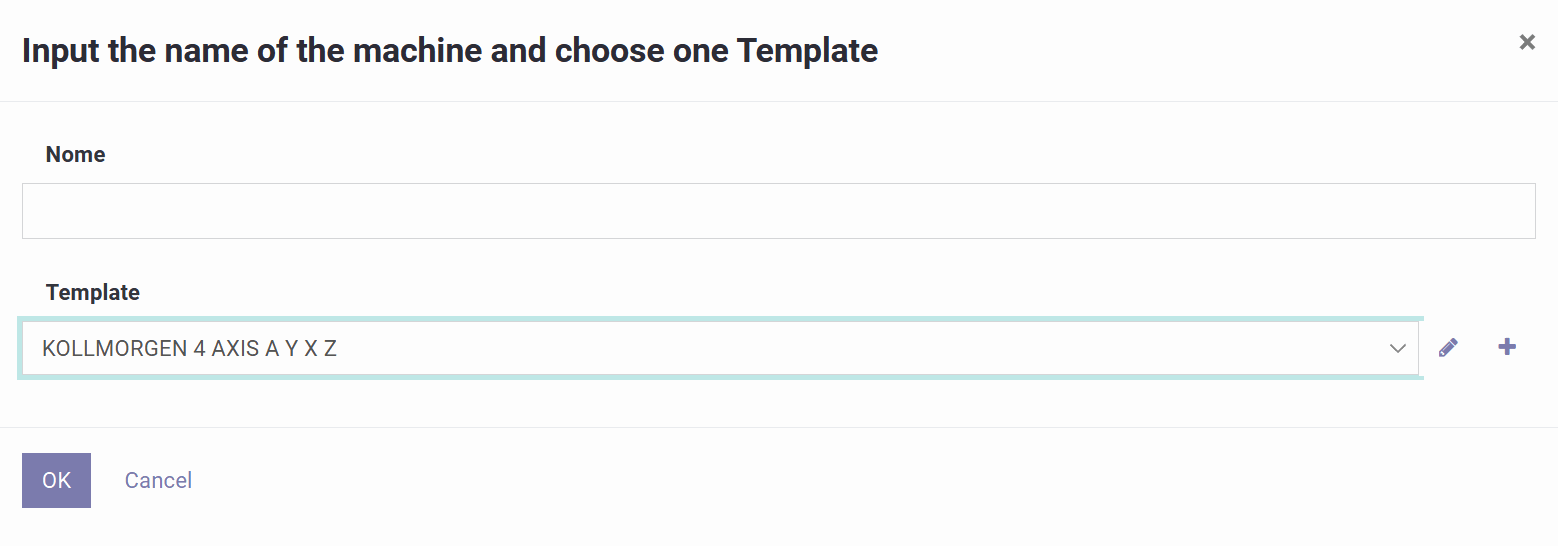
Dieser Bildschirm ist ein Assistent, der ein Maschinenprofil aus einer Vorlage erstellt, die seine Achsenkonfiguration und das Nachbearbeitungsverhalten beim Generieren des Programms definiert.
1) Name
Geben Sie einen Namen ein, der die Controller-Marke und die Achsenkonfiguration identifiziert, z. B. "Kollmorgen 4-Achsen FW".
2) Vorlage
Wählen Sie eine vorkonfigurierte Maschinenvorlage – die Optionen umfassen normalerweise Controller wie TexComputer, Kollmorgen (3 oder 4 Achsen), Mach3 oder LinuxCNC. Eine Maschinenvorlage definiert, welche Achsen vorhanden sind, was jede darstellt (z. B. Mandreldrehung, Schlitten fahrt, Annäherung, Abzugsrotation), ihre Richtungskonventionen, Einheiten und Skalierung sowie das Ausgabe-/Post-Processing-Format für diesen Controller.
Diese Seite konfiguriert allgemeine Maschineneinstellungen, Achsengrenzen und Geschwindigkeiten und wie die Software das Ausgabeprogramm schreibt.
1) Allgemeine Felder
Status zeigt den Status des Profils (Entwurf während des Tests). Name und Beschreibung identifizieren das Profil. Generierte Dateierweiterung legt den exportierten Dateityp (.nc, .tap, .txt, .pgm) fest, um Ihre Steuerung abzugleichen. Einheitensystem wechselt zwischen metrisch und imperialistisch für alle Abmessungen und Vorschubwerte. Reibung ist ein Koeffizient, der vom Trajektorienmodell verwendet wird.
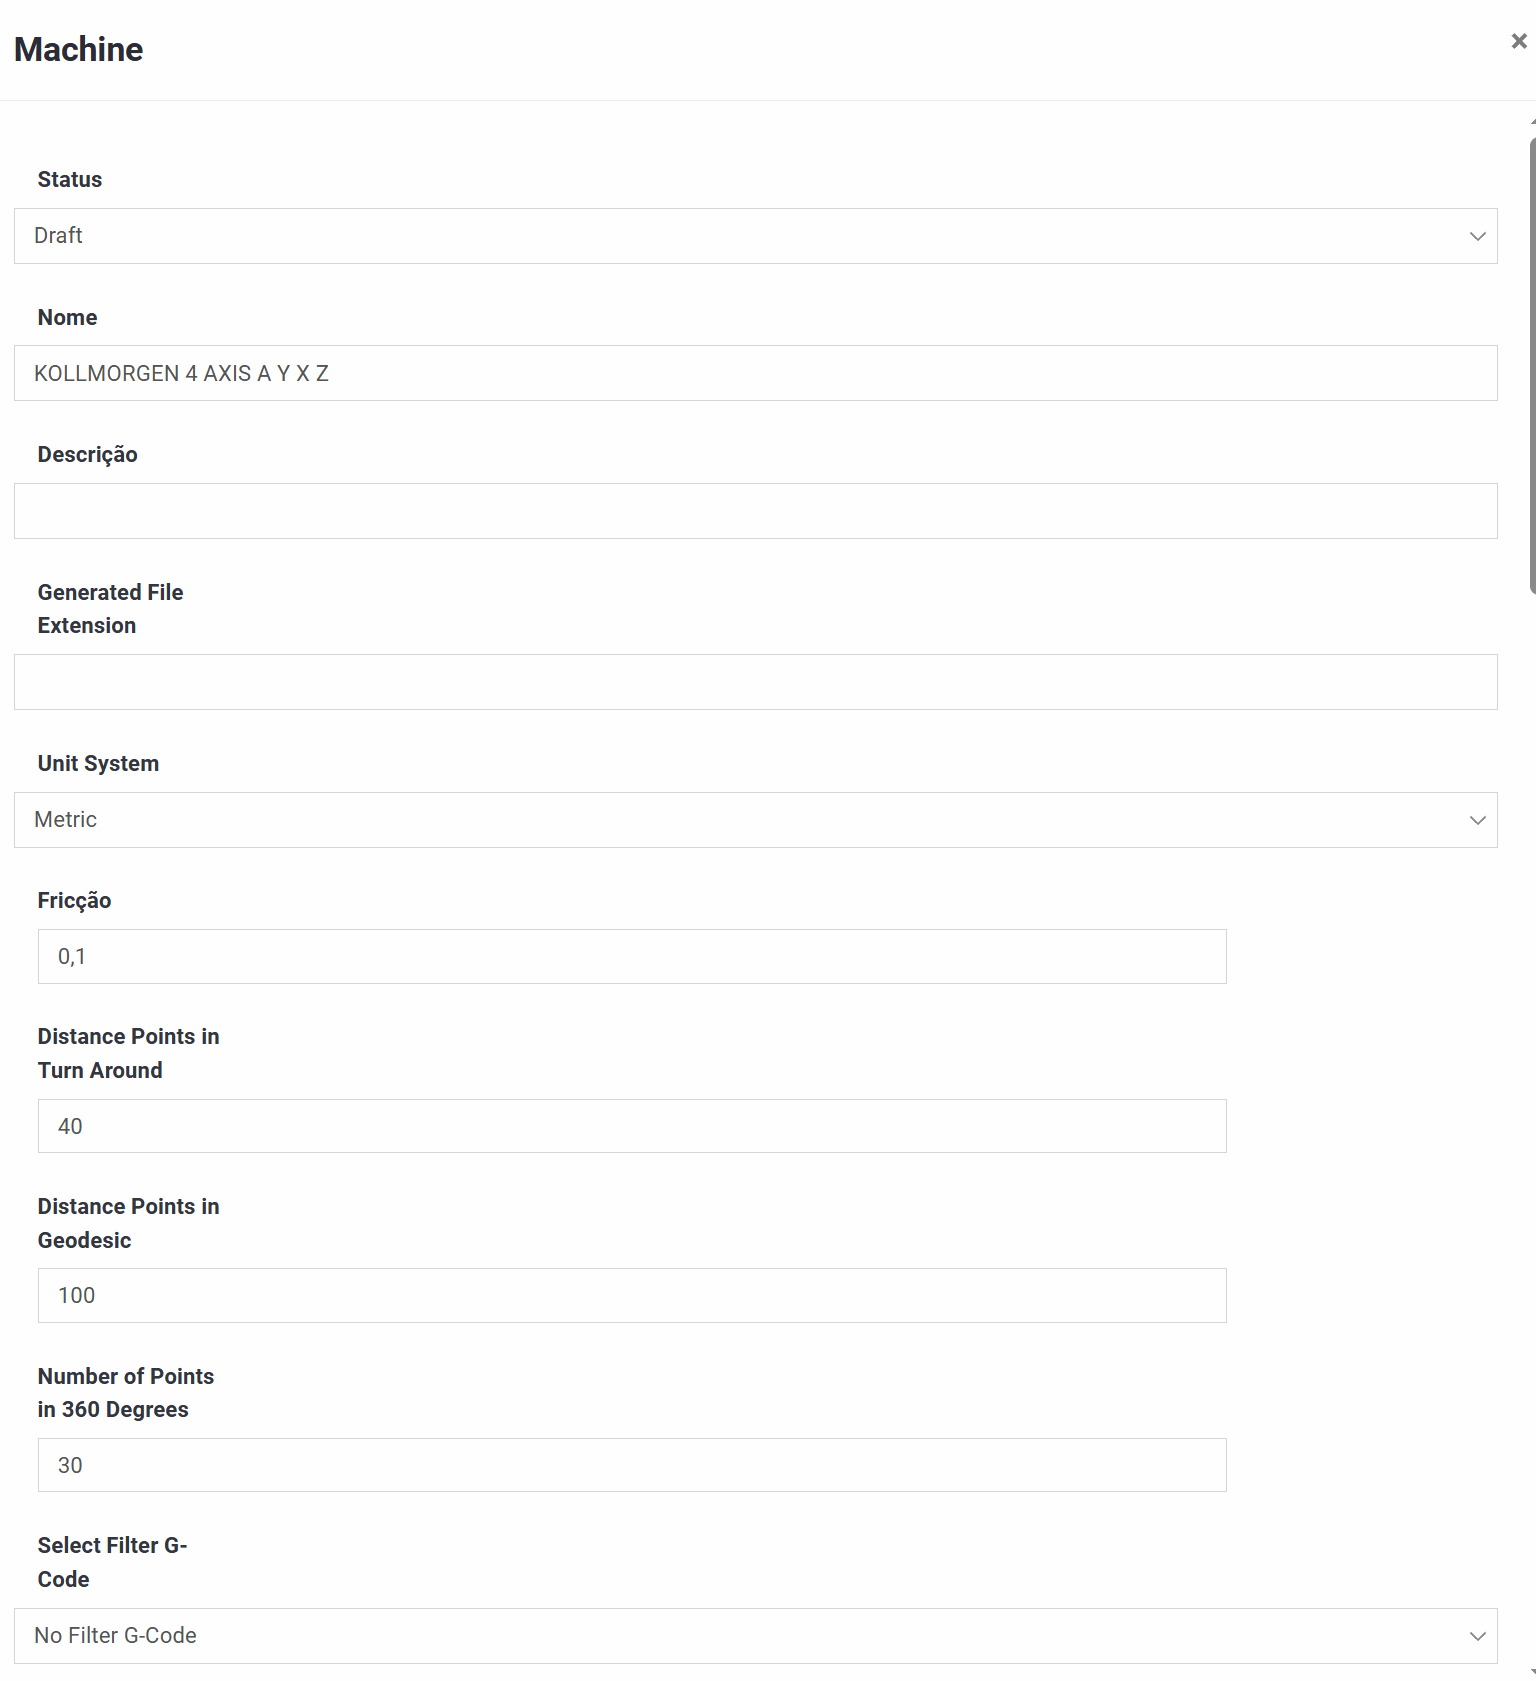
2) Trajektorienauflösung
Abstandspunkte im Wendepunkt und Abstandspunkte im Geodätischen steuern den Punkt-Abstand (und damit die Geschmeidigkeit gegenüber der Programmgröße) in den Wendezonen und der regulären Wickelzone. Anzahl der Punkte in 360 Grad legt fest, wie fein eine vollständige Wickeldornumdrehung dargestellt wird.
3) Ausgabefilterung / Glättung
Ein optionales G-Code-Filter kann die generierte Pfad glätten. Zugehörige Einstellungen enthalten einen Smooth-Faktor zum Aufweichen scharfer Ecken, Around Line Edit zur Steuerung, wie viele umgebende Linen angepasst werden, und eine Option zum Reduzieren von Linien in linearer Bewegung, die kleine lineare Segmente in ein leichteres Programm zusammenfasst.
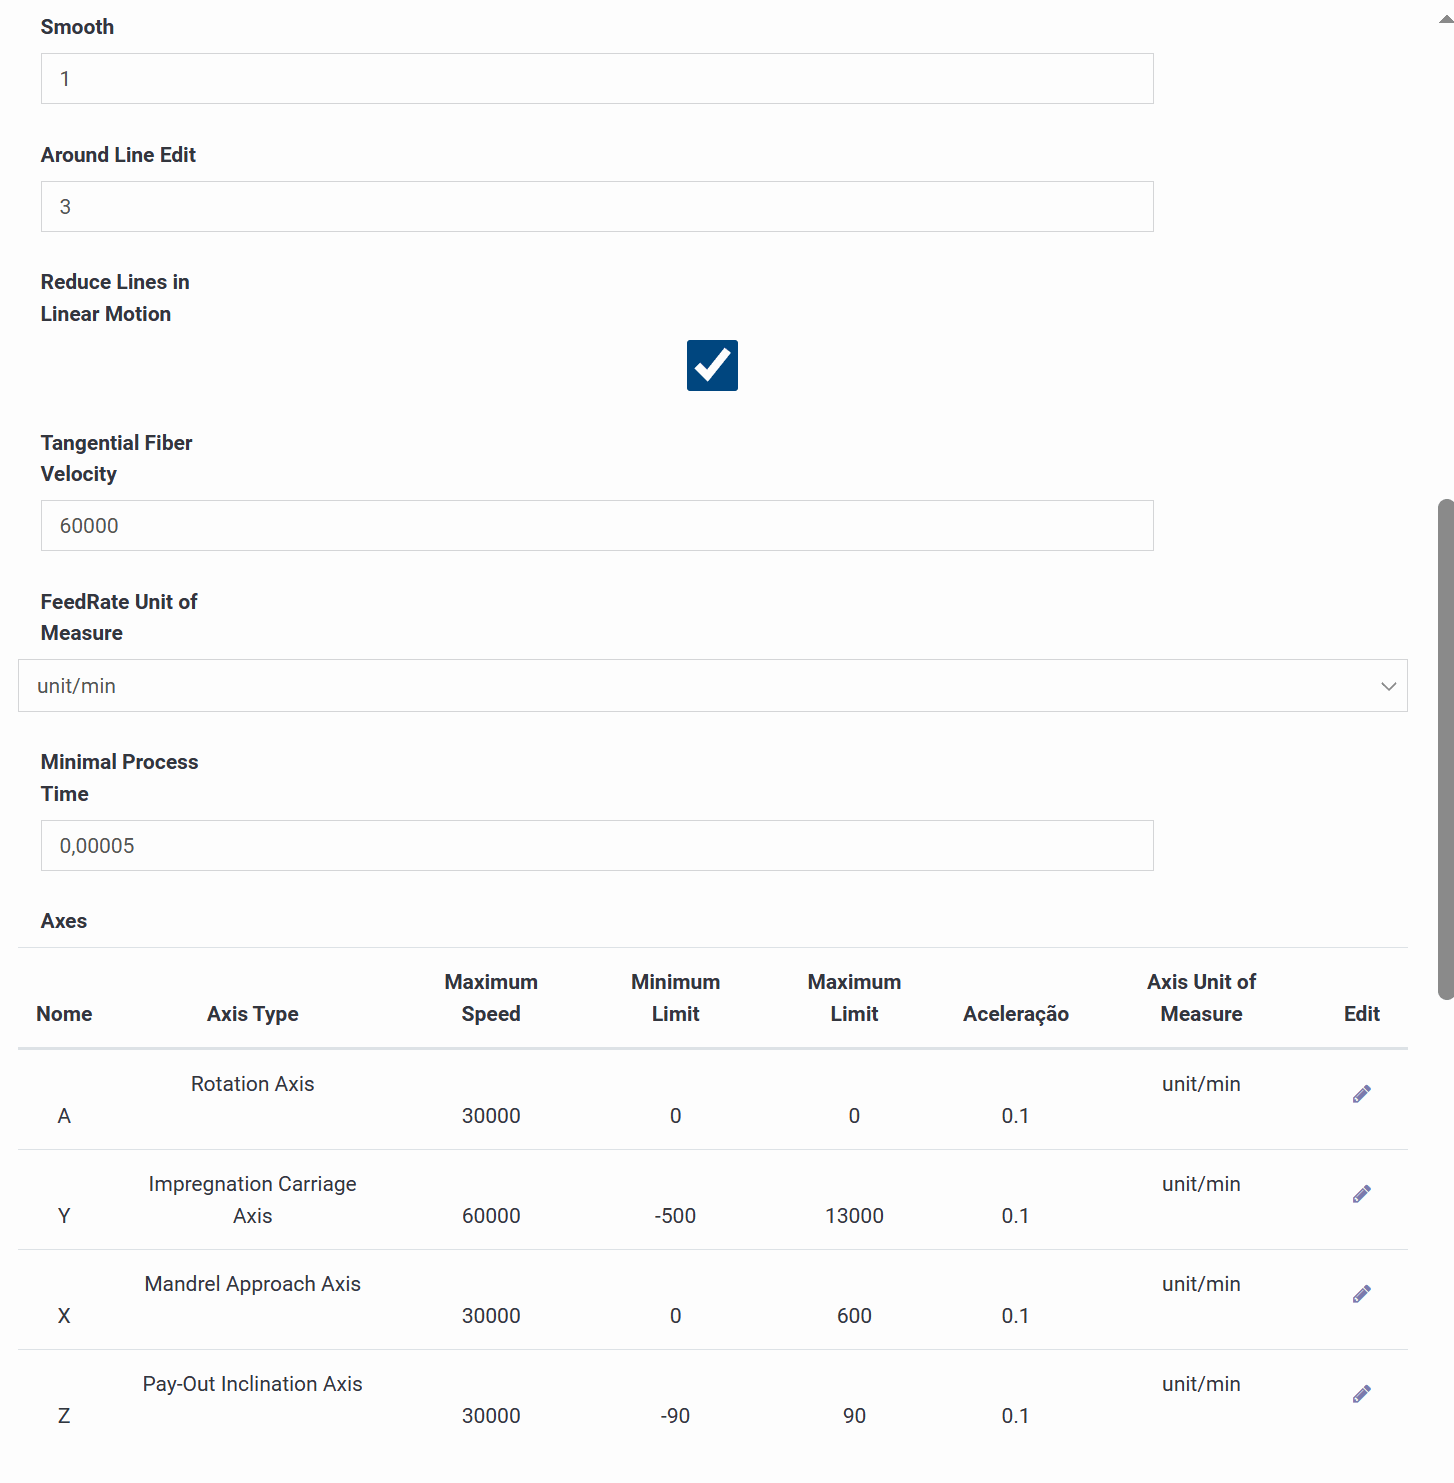
4) Geschwindigkeit / Vorschub-Logik
Tangentiale Fasergeschwindigkeit legt die Zielflächengeschwindigkeit fest, die zur Berechnung von Vorschubwerten verwendet wird. Vorschubeinheit muss dem entsprechen, was Ihre Steuerung erwartet (z. B. mm/min). Minimale Prozesszeit ist ein Sicherheitsparameter, der unrealistisch kleine Zeitschritte vermeidet.
5) Achsentabelle
Jede Zeile definiert den Typ einer Achse, die maximale Geschwindigkeit, minimale/maximale Softgrenzen, Beschleunigung und Maßeinheit. In einem typischen 4-Achsen-Setup: A ist die Mandreldrehung, Y ist die Imprägnierungsfuhr, X ist der Mandrelabstand und Z ist die Abzugsneigung. Diese Grenzen halten das generierte Programm innerhalb der physischen Möglichkeiten der Maschine.
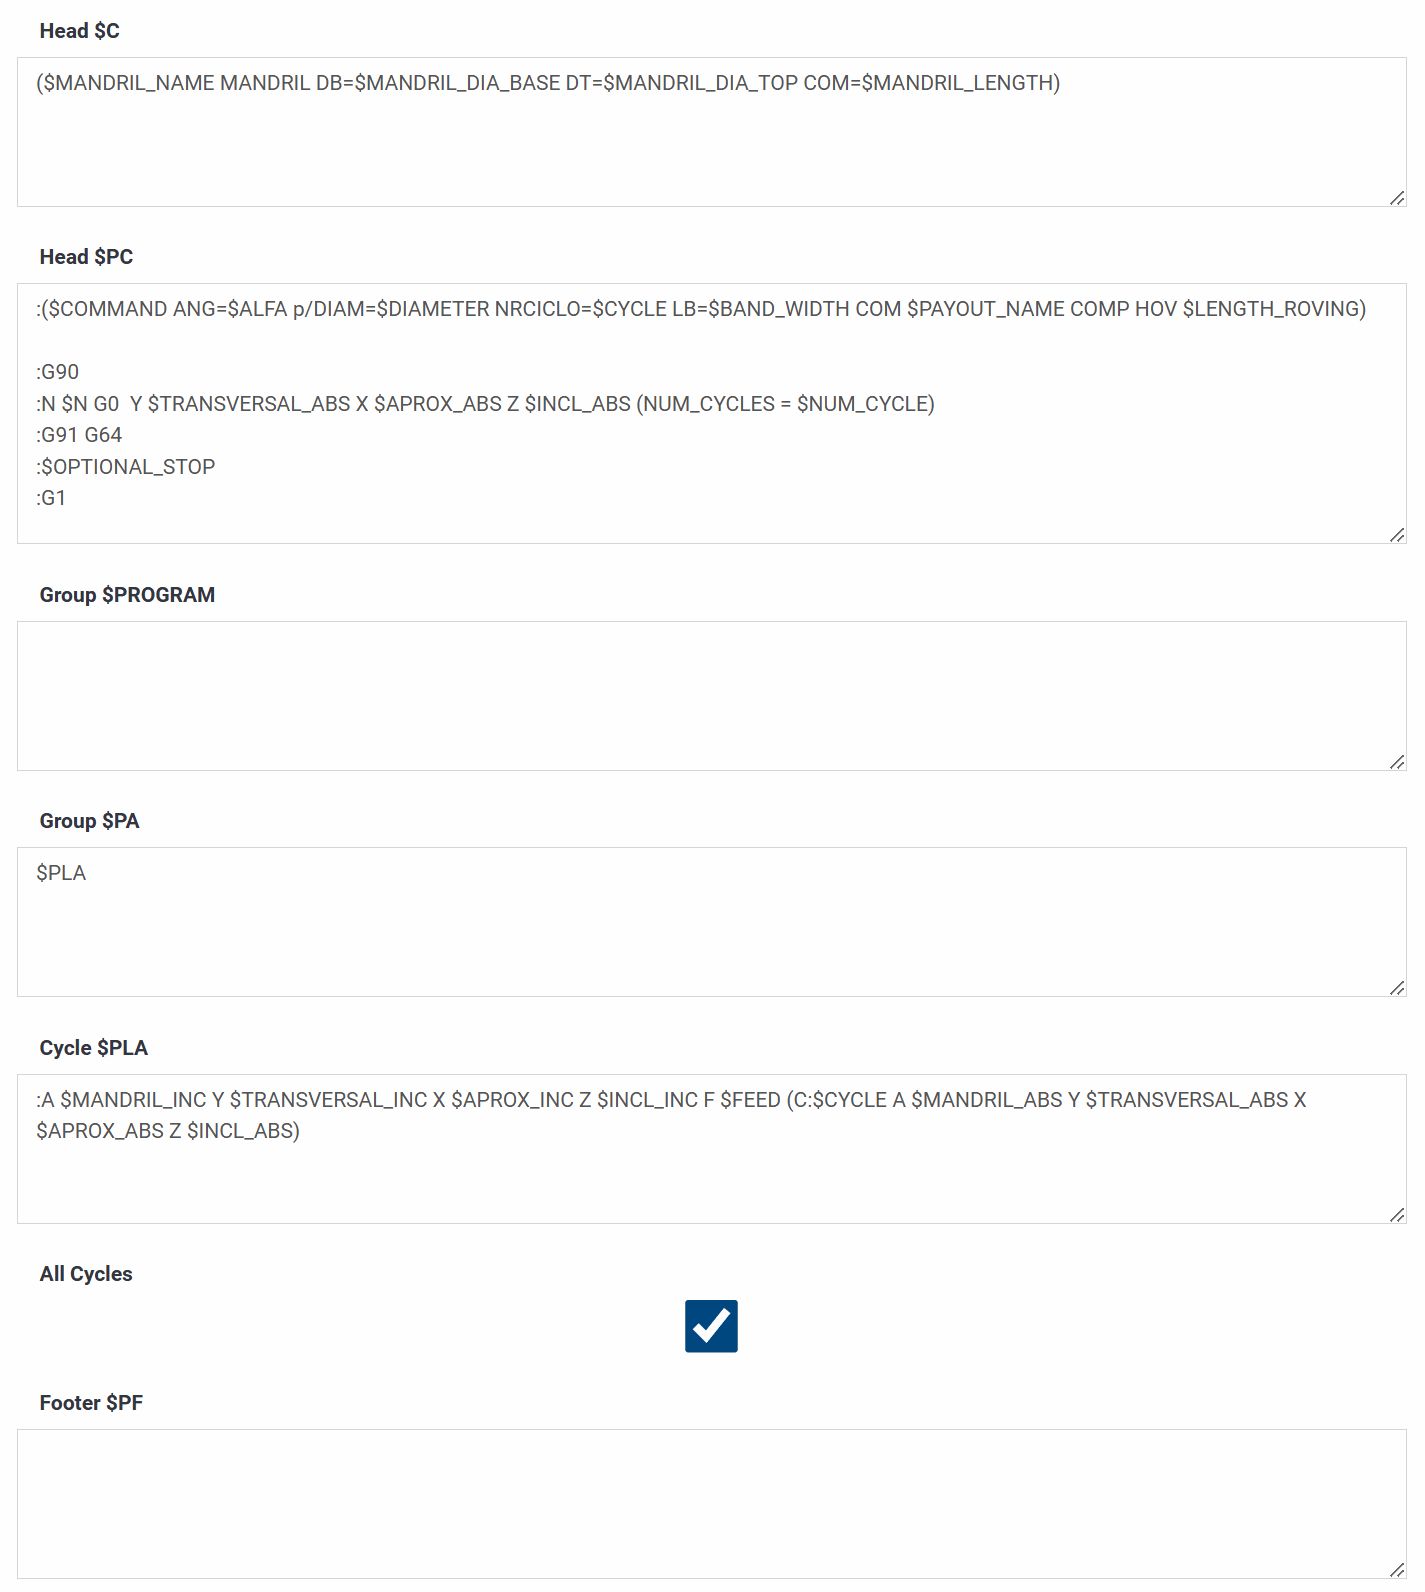
6) Nachbearbeitungsblöcke
Große Textblöcke montieren die endgültige Ausgabedatei: einen Header-Kommentar mit Mandreldaten, eine Zykluskopfzeile, die Positionierungsmodi einstellt und eine Zykluszusammenfassung ausdruckt, Unterprogramm- und Unterprogrammaufrufblöcke, die wiederholte Zyklen gruppieren, eine Fußzeile und eine kompilierte Vorschau, die die Reihenfolge zeigt, in der alle Blöcke verkettet sind.
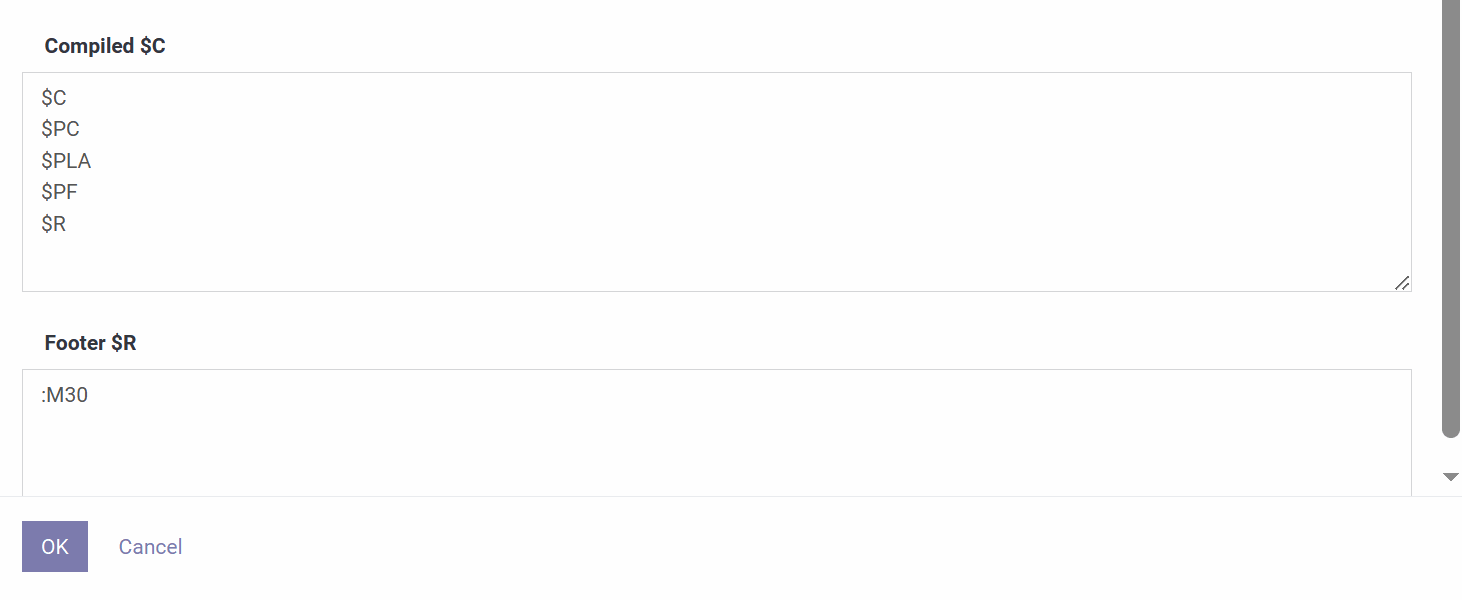
Dieses Beispiel zeigt, wie der Programmtext tatsächlich aus seinen Komponentenblöcken aufgebaut wird: Kopfzeilen, Unterprogrammaufrufe, Bewegungslinien und Fußzeilen.
1) Kopf $C — Hauptkopf
Die ersten Zeilen des Programms, normalerweise ein Programmstartmarker und -nummer (z. B. O1000), gefolgt von einem Kommentar, der mit Mandreldaten wie Name, Basis- und Oberdurchmesser und Länge gefüllt ist.
2) Kopf $PC — Zykluskopf
Eingefügt, bevor jeder Wickelzyklus beginnt: ein Kommentar, der den Winkel des Zyklus, Durchmesser, Index, Bandbreite, Abzugsname und Roving-Länge zusammenfasst, gefolgt von Moduseinstellungsbefehlen wie G90 (absolut), eine schnelle Positionierungsbewegung, G91 (inkrementell) und G64 (kontinuierlicher Pfad), plus ein optionaler Stop, falls aktiviert.
3) Gruppe $PROGRAM — Unterprogramm-Definition
Definiert den Unterprogrammkörper, der wiederholt ausgeführt wird, öffnet mit einer Unterprogrammnummer und schließt mit einem Ende-Unterprogramm-Befehl (M99) nach der Bewegungszeilenplatzhalter.
4) Gruppe $PA — Unterprogramm-Aufruf
Teilt das Hauptprogramm mit, dieses Unterprogramm eine bestimmte Anzahl von Malen auszuführen, unter Verwendung eines M98-Aufrufs mit der Unterprogrammnummer und einem Wiederholungszähler.
5) Zyklus $PLA — Hauptbewegungslinie
Der Kern-Multi-Achsen-Bewegung für einen inkrementellen Schritt des Wickelns: inkrementelle Werte für Rotation, Querverlauf, Annäherung und Neigungsachsen, eine Vorschubgeschwindigkeit und ein nachfolgender Debug-Kommentar mit der Zykluszahl und der absoluten Position jeder Achse.
6) Alle Zyklen
Wenn aktiviert, generiert der Post-Processor alle definierten Zyklen (jede Winkel-, Bandbreiten- und Materialkombination in der Aufgabe), nicht nur einen.
7) Fußzeile $PF — Hauptfußzeile
Ein optionaler Block, der dem Programm direkt vor den Befehlen zum Programmende hinzugefügt wird.
8) Kompiliert $C
Eine Vorschauliste, die zeigt, welche Blöcke — Kopfzeile, Zykluskopfzeile, Unterprogramm, Unterprogrammaufruf, Fußzeile — verkettet werden, und in welcher Reihenfolge, um das fertige Programm zu bilden.
9) Fußzeile $R — Programmende
Die endgültigen Beendigungsbefehle, normalerweise M30 (Programmende und Rücklauf), mit jeder Präformatierung, die für den Ziel-Controller spezifisch ist.
Programm-Header
Status zeigt an, ob das Programm Entwurf oder Fertig ist. Name und Beschreibung identifizieren es, und Wickeldorn wählt die Geometrie aus, die für Berechnungen und Simulationen verwendet wird.
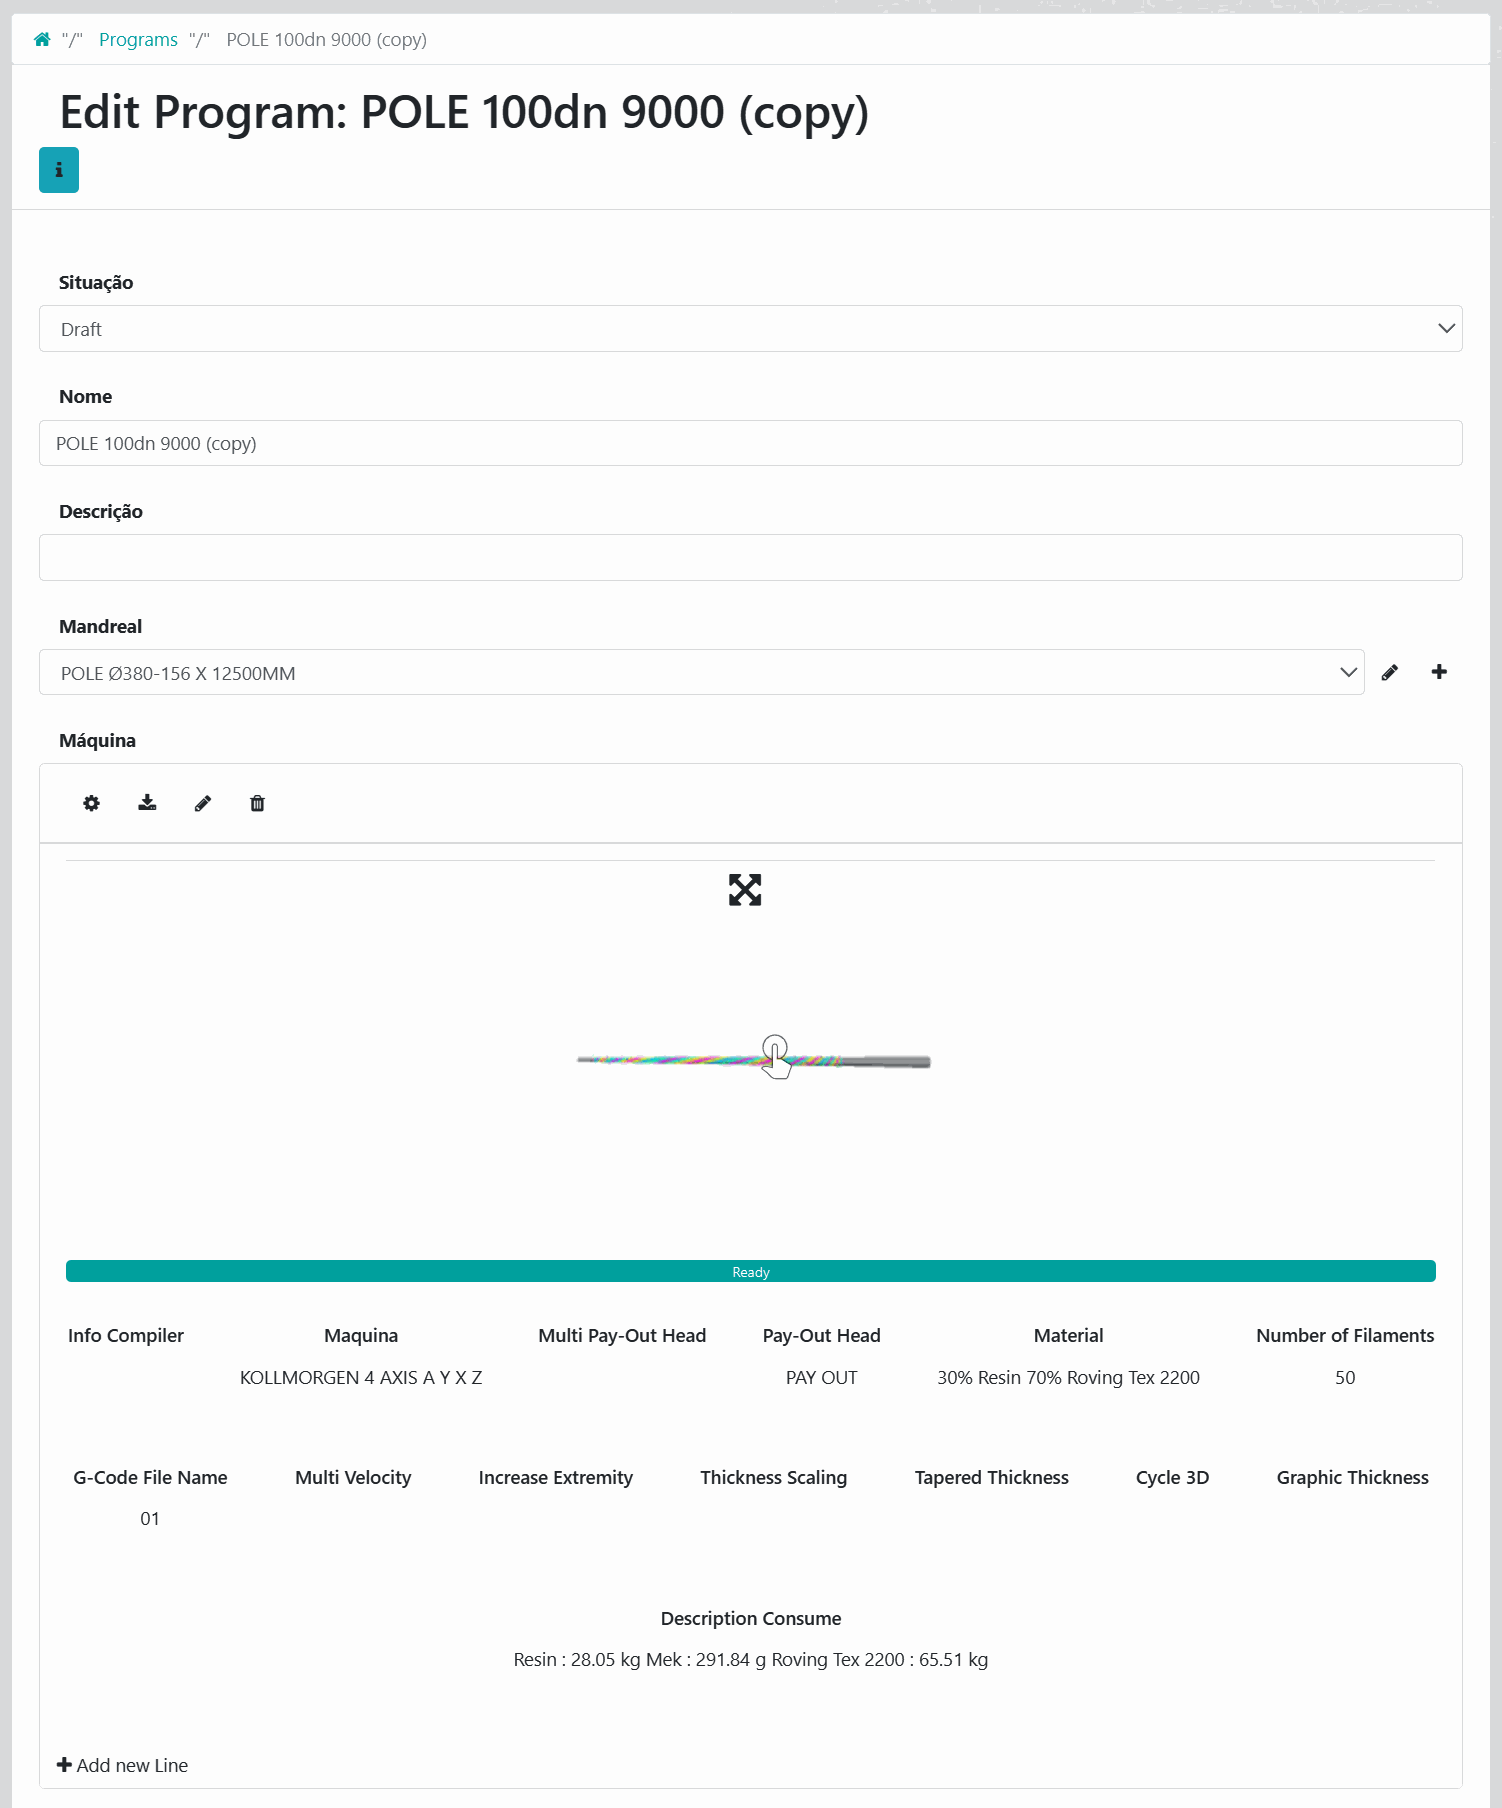
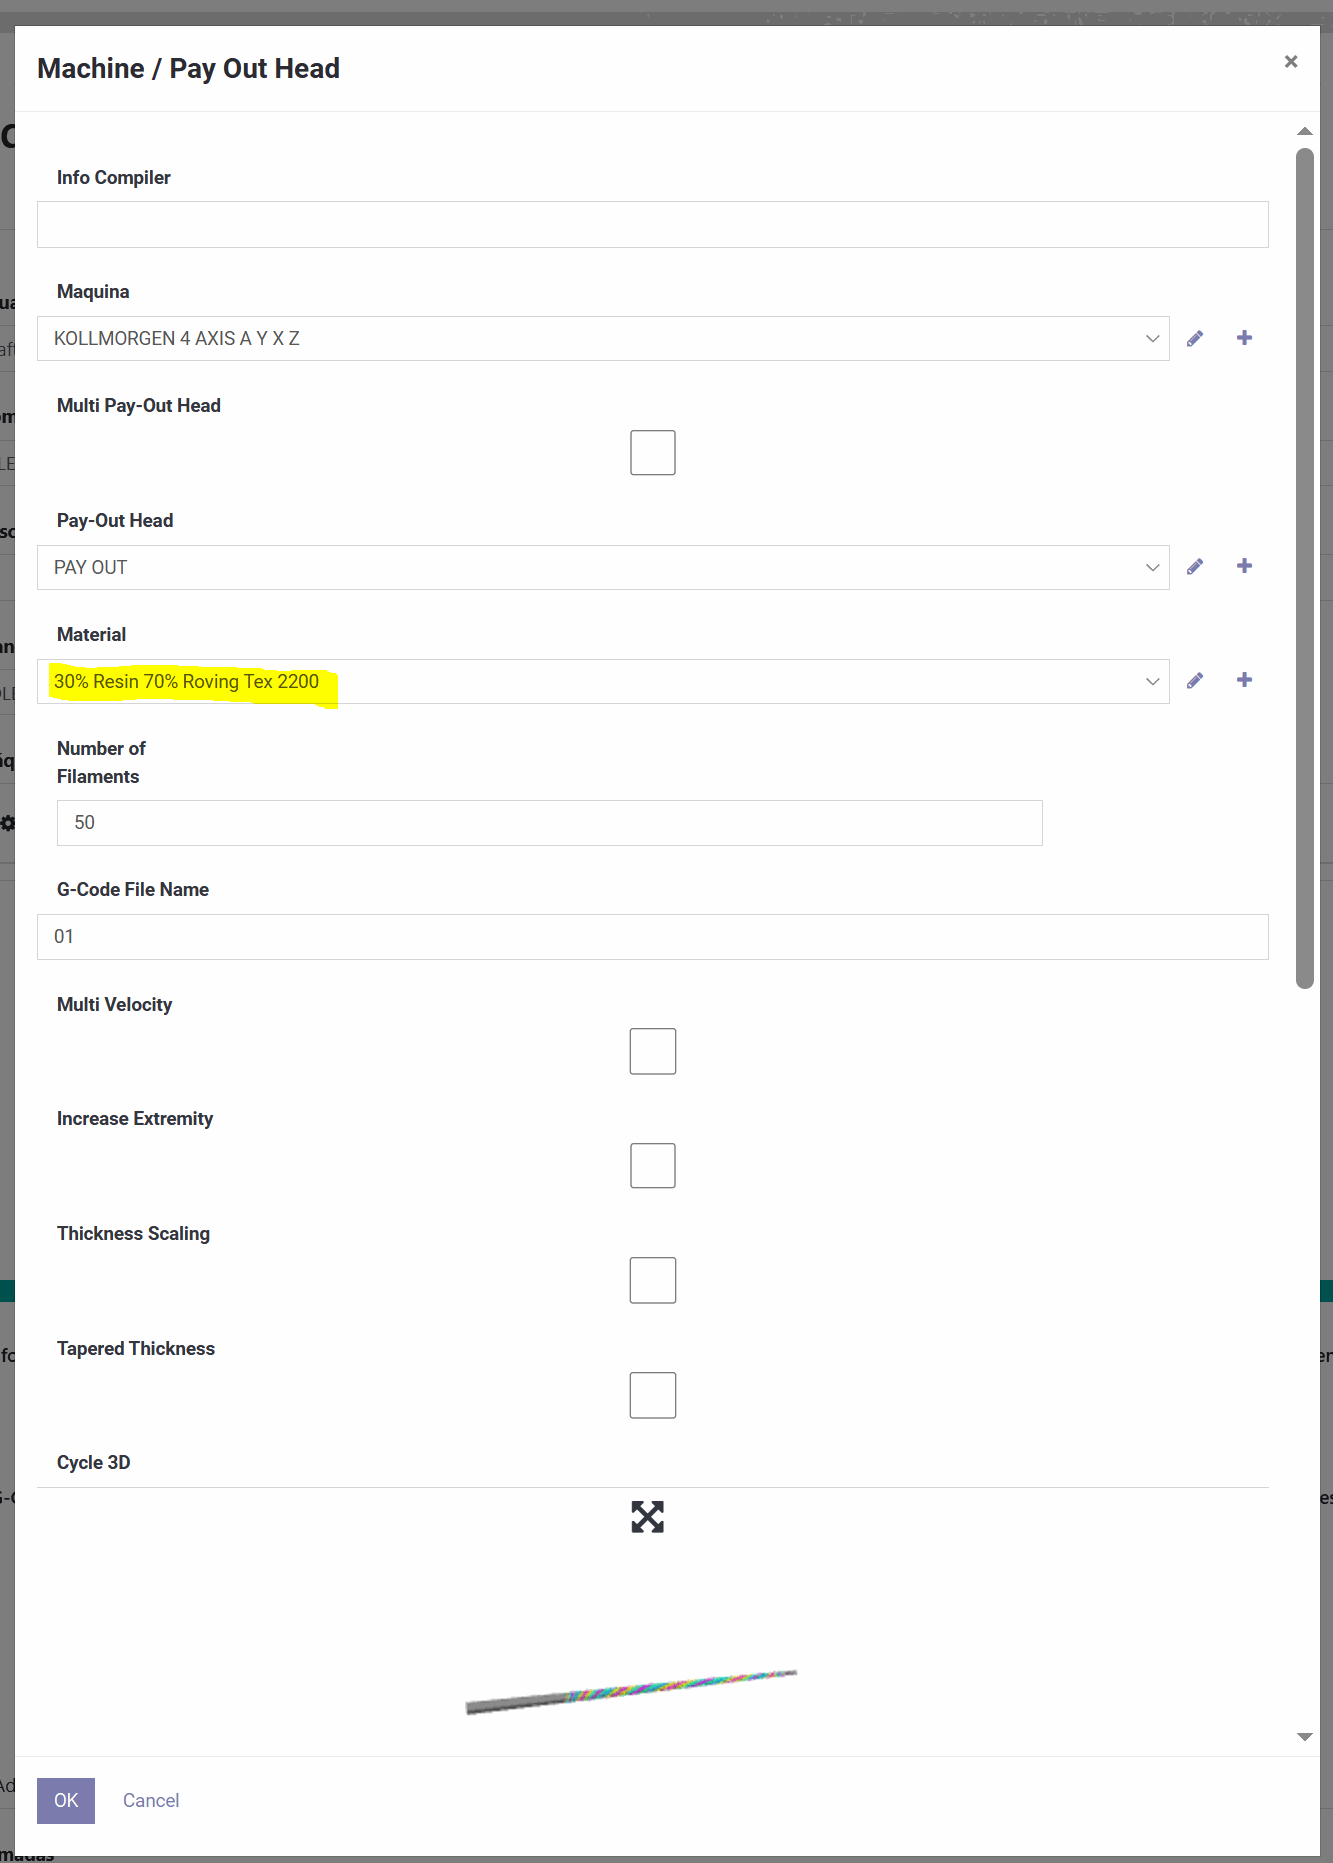
Maschinen-/Abzugskopf-Konfiguration
Ein dediziertes Panel definiert die "Compiler-Eingaben" für das Programm: ein optionales Notizfeld, das Maschinen-Profil, eine Multi-Ablegeauge-Option für Multi-Head-Setups, die Ablegeauge-Konfiguration, das Material-Rezept, die Anzahl der Filamente und den Ausgang G-Code-Dateiname. Optionale Kontrollkästchen umfassen Multi Velocity (variable Geschwindigkeit-Logik), Increase Extremity (Verstärkung an den Enden), Thickness Scaling, Tapered Thickness und Cycle 3D (3D-Visualisierung).
Ebenen
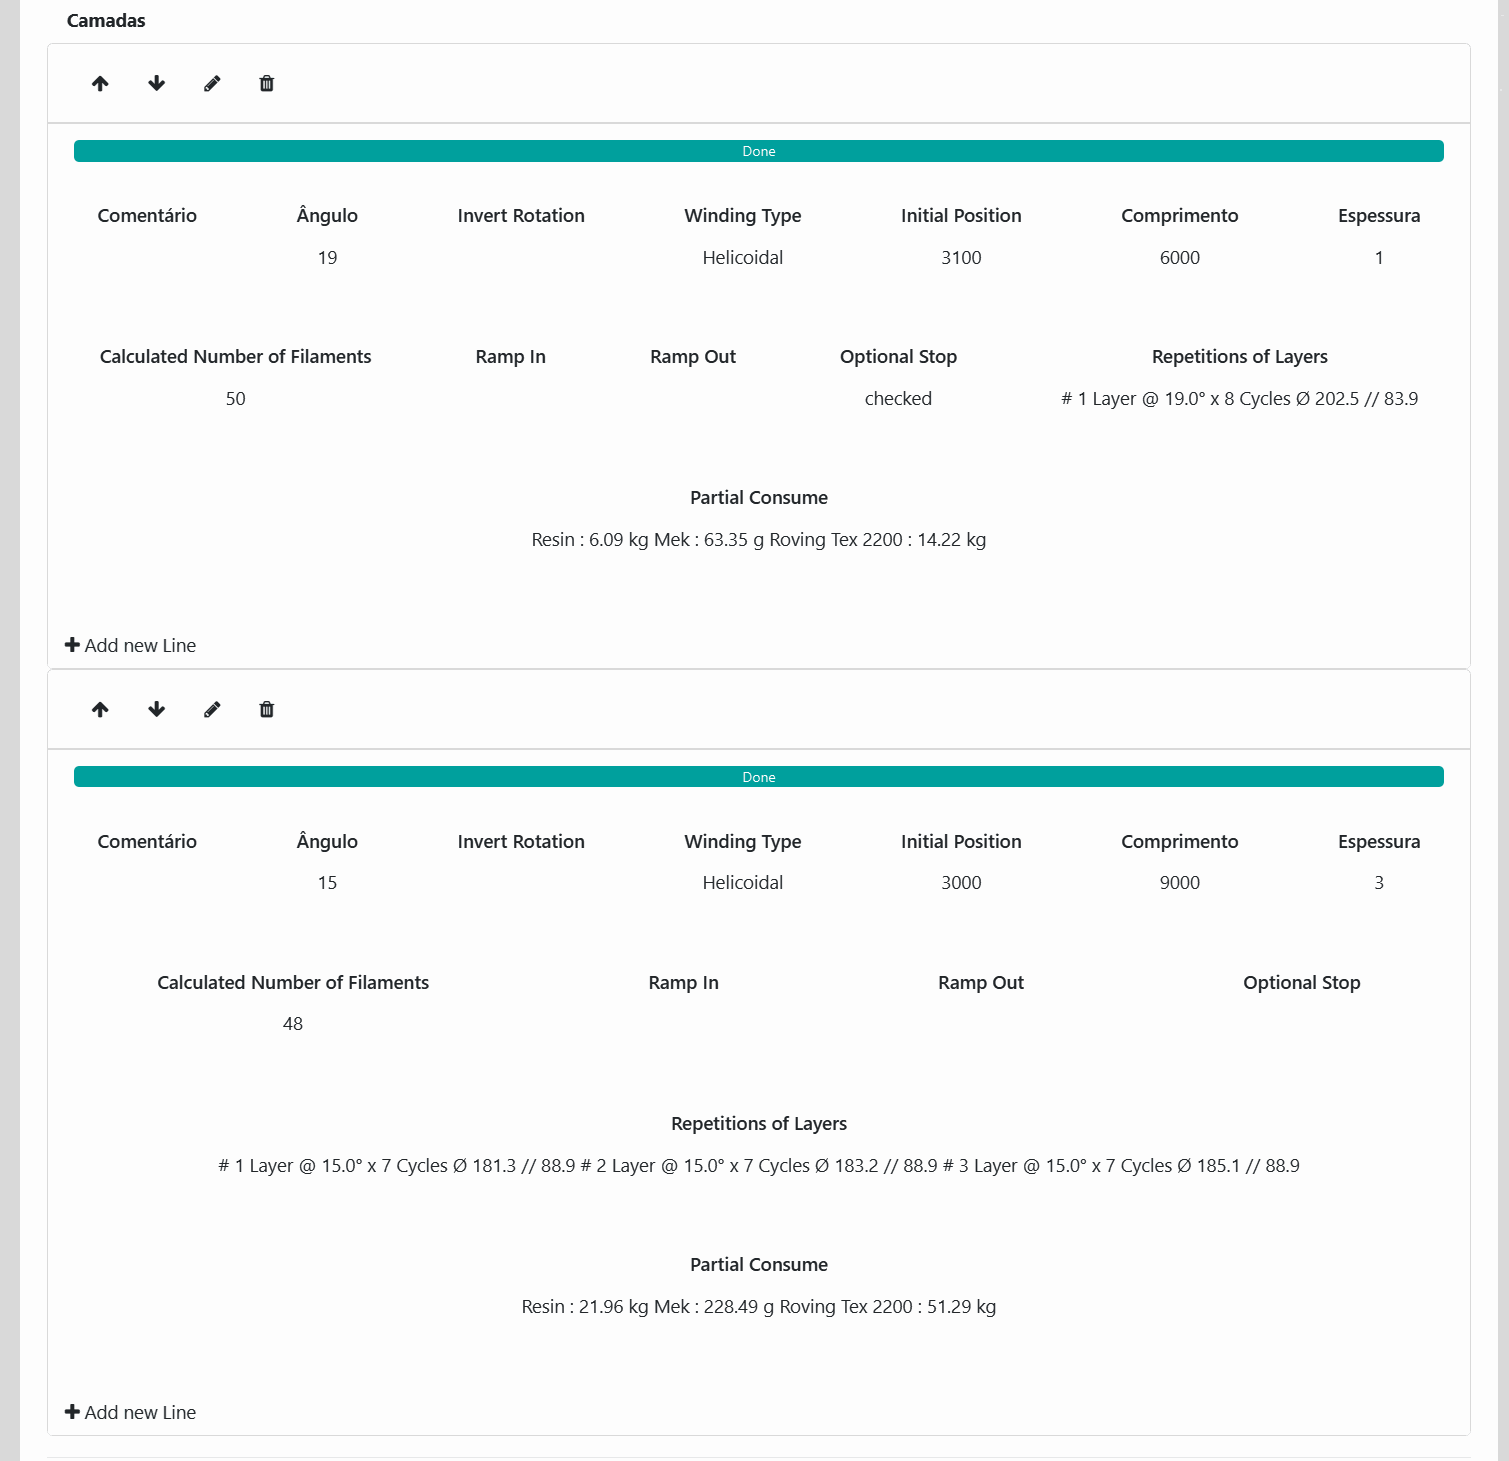
Das Programm-Rezept ist eine Liste von Schichten, die jeweils einen Wickelvorgang mit Kommentar, Winkel, optionaler Rotationsumkehrung, Wickeltyp (z. B. Helical), Anfangsposition, Länge, Dicke und automatisch berechneter Fadenzahl darstellen. Rampe ein/aus und ein optionaler Stopp können pro Schicht eingestellt werden, und Schaltflächen ermöglichen das Hinzufügen, Neu ordnen, Bearbeiten oder Löschen von Schichten. Jede Schicht meldet auch Teilteilmaterialverbrauch, während das Programm insgesamt Gesamtverbrauch anzeigt.
Schichteditor
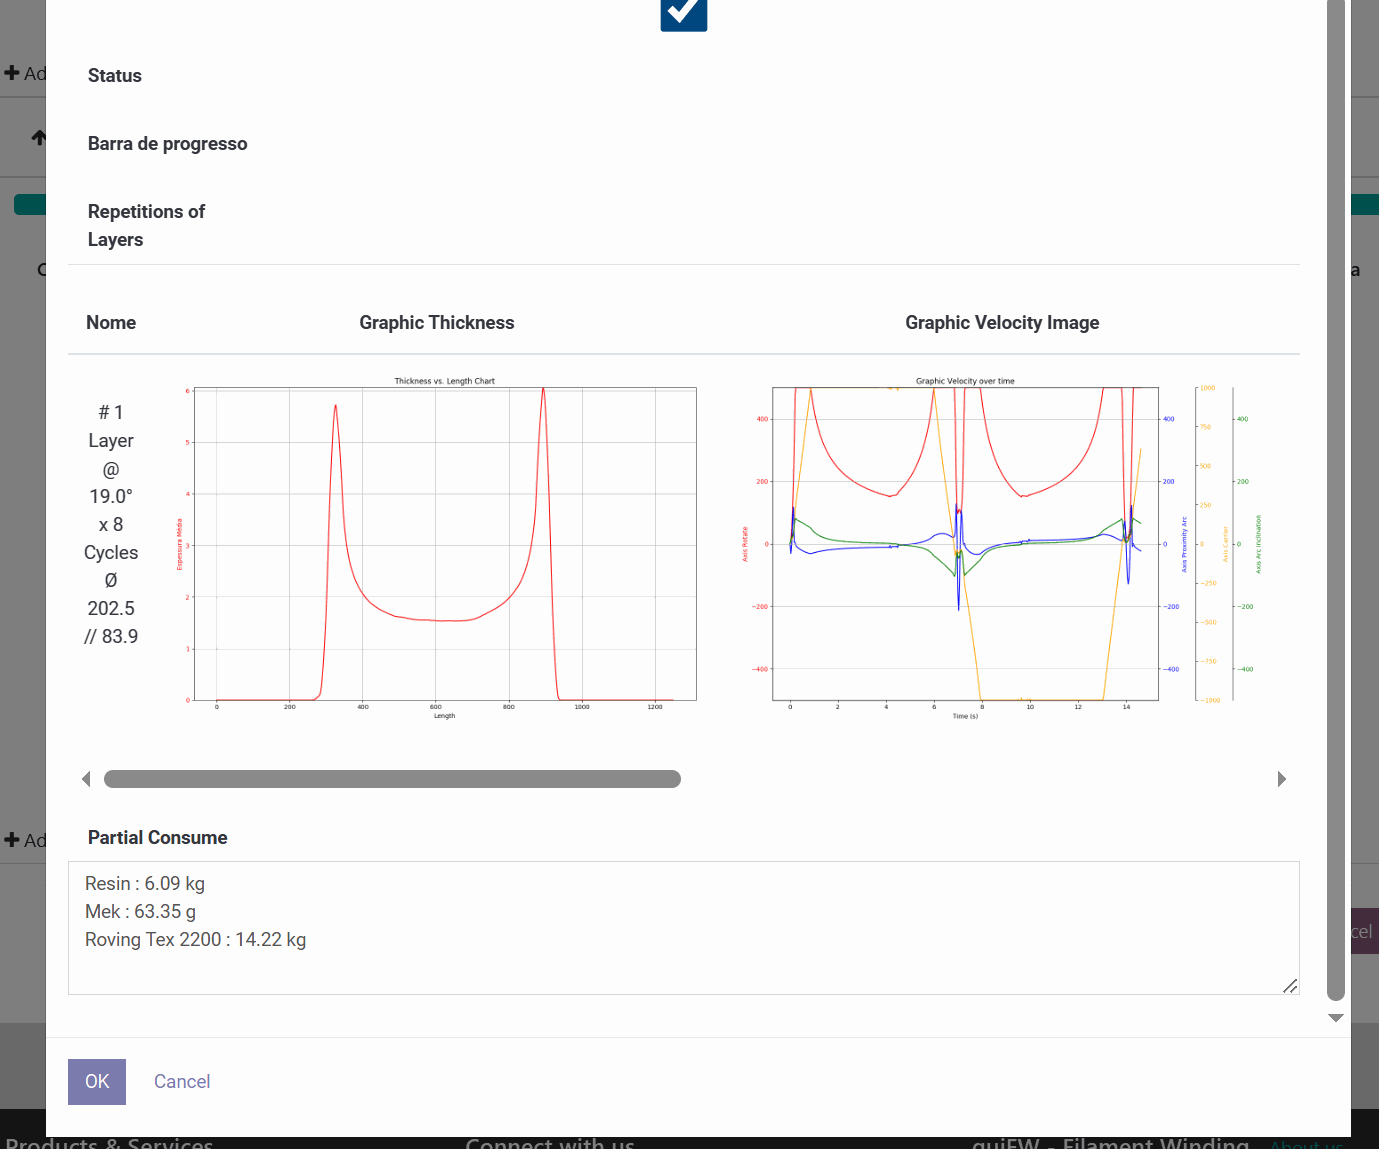
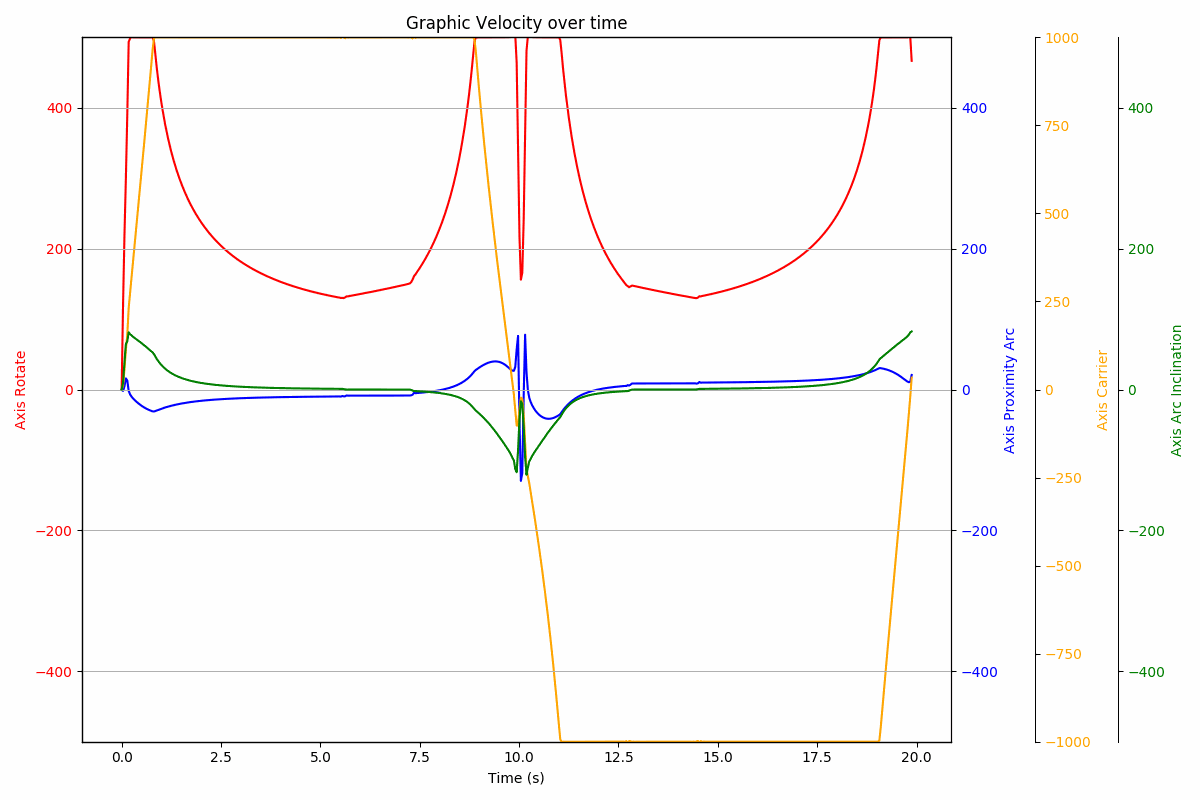
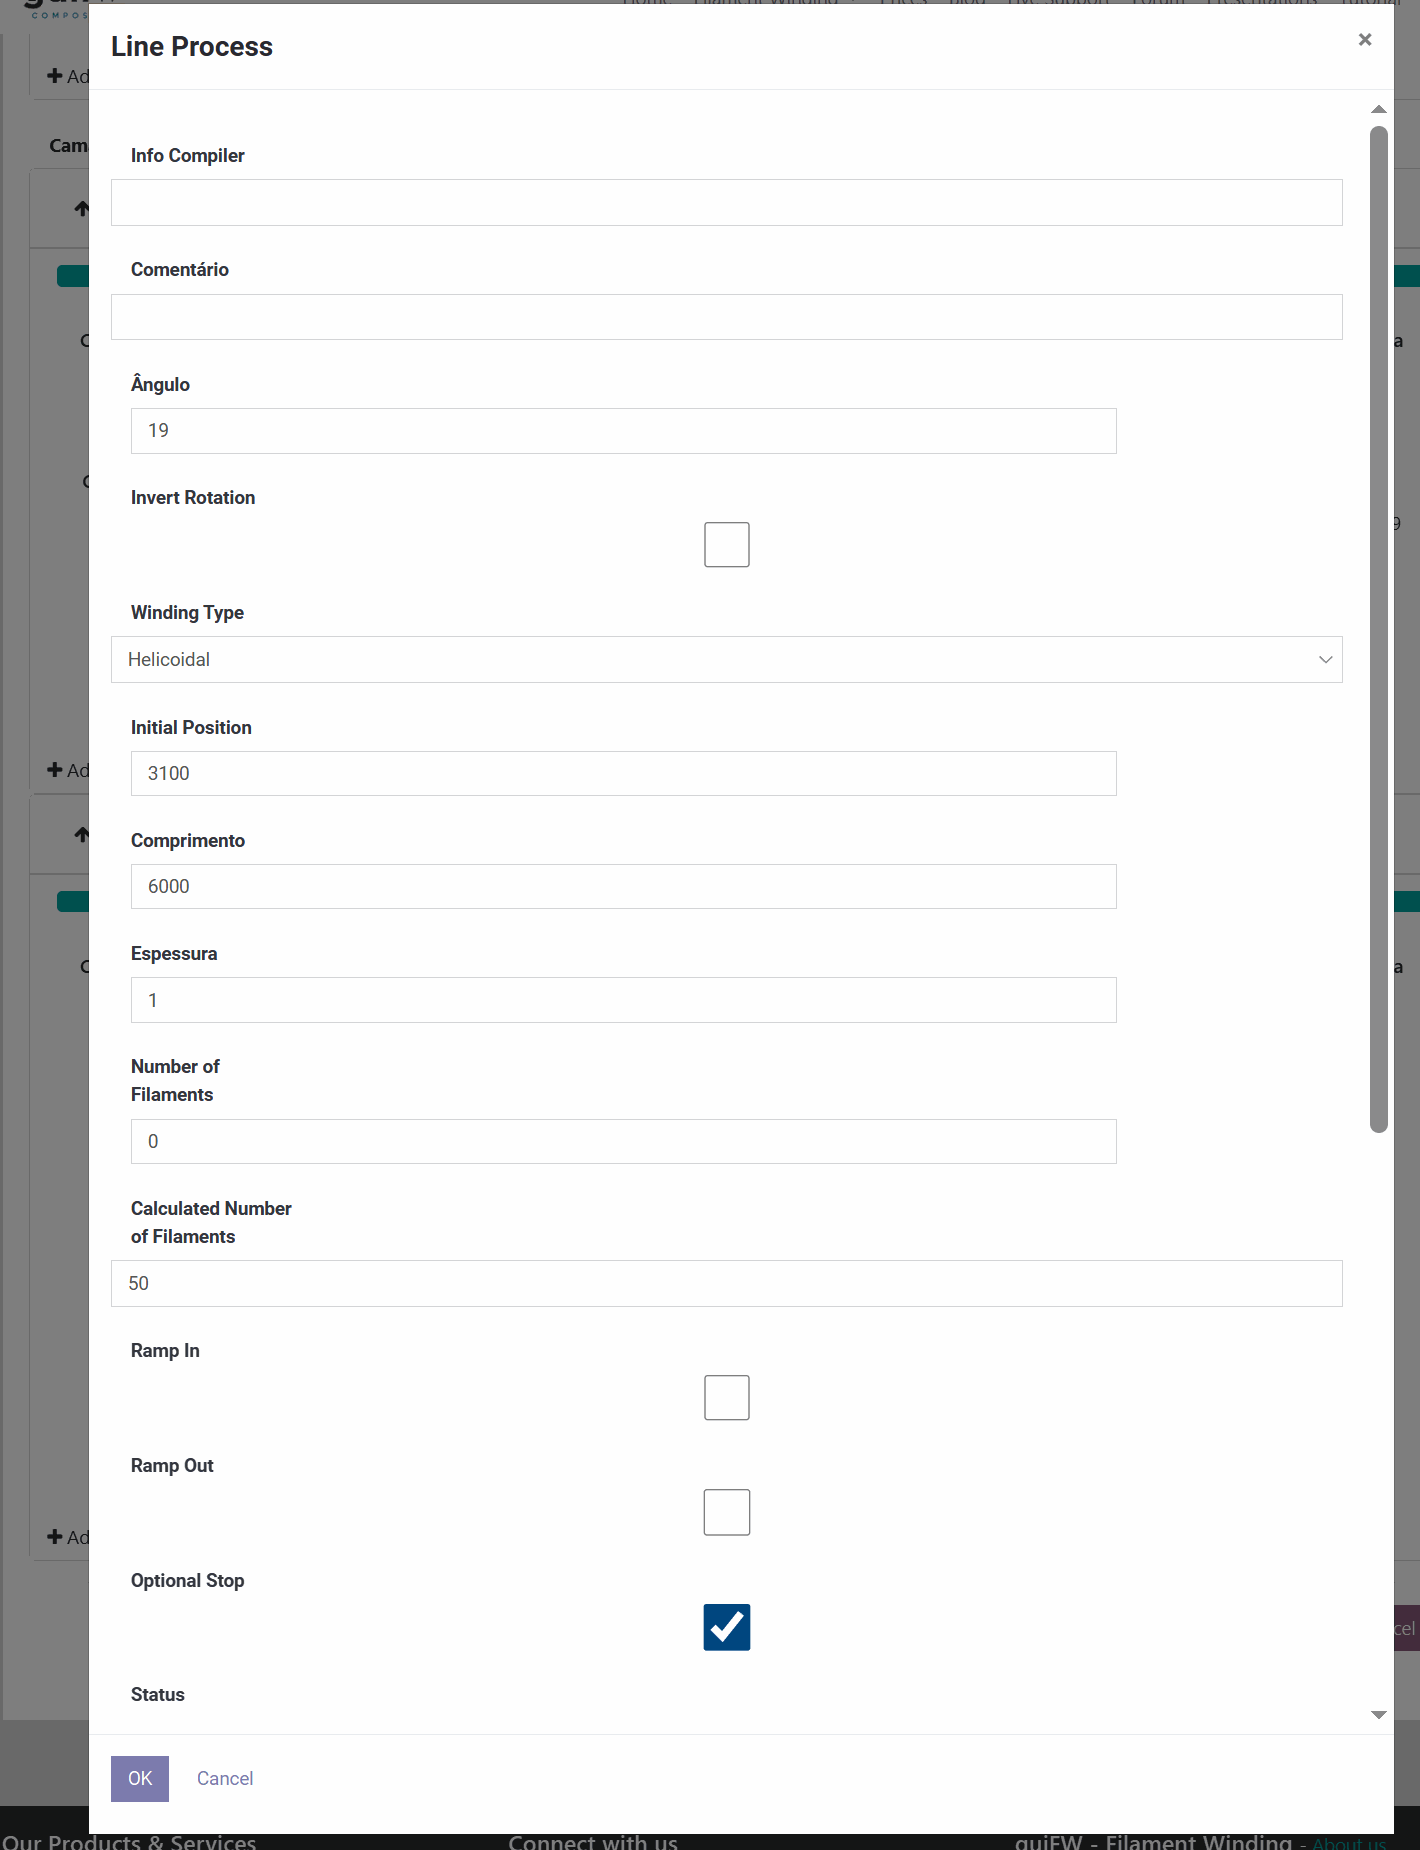
Das Öffnen einer Schicht zeigt die gleichen Felder im Detail – Compiler-Info, Kommentar, Winkel, Rotation, Wickeltyp, Position, Länge, Dicke, Faderzähler, Rampen und Stop – plus für diese Schicht ein Dicke-gegen-Länge-Diagramm, Pro-Achsen-Geschwindigkeitsprofile und einen Überblick über Harz-, Katalysator- und Roving-Verbrauch.