チュートリアル
最初の巻きプログラムを作成する前に、基本を準備するのに役立ちます。フィラメント巻き > プログラム > 新しいプログラムを追加 にあるプログラムウィザードには、マシン、マンドレル、ペイアウトアイ、原材料用のプリセット済みテンプレートが既に付属しており、ほとんどのセットアップ作業は実行されています。
このウィザードの利点を最大限に活かすために、以下の情報を手元に置いてください:
- マシンにインストールされている HMI ブランド 及びその 軸がどのように設定されているか;
- マンドレルタイプ 及びその 全体寸法;
- マシンが動作する バンド幅。
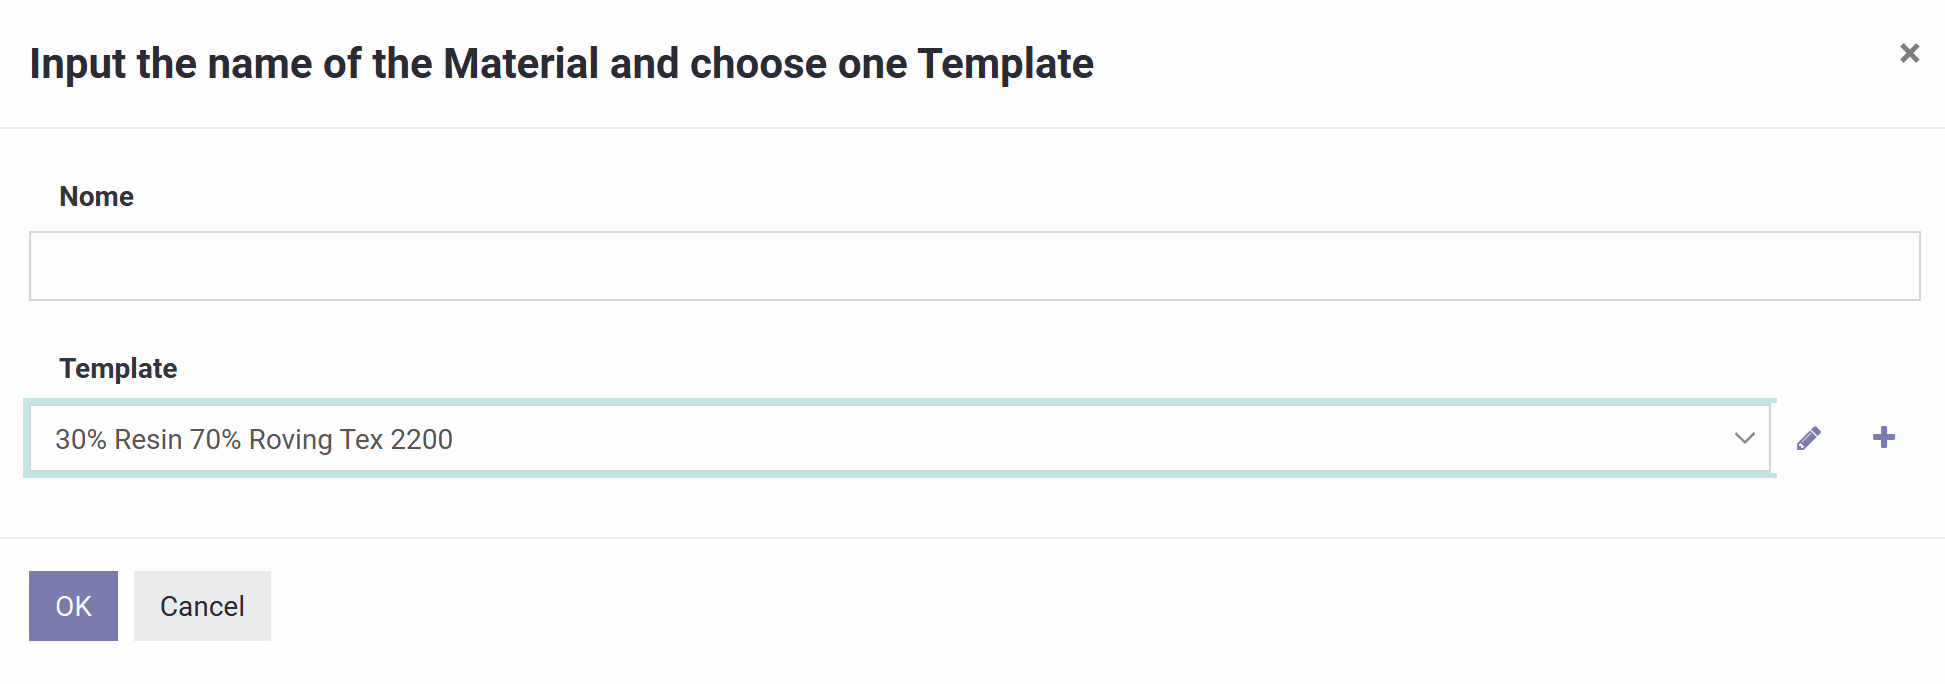
これは新しい材料を登録するための開始画面です。作成 を選択すると、材料フォームが開き、その組成、測定単位、部品表を設定できます。詳細は次のセクションをご覧ください。
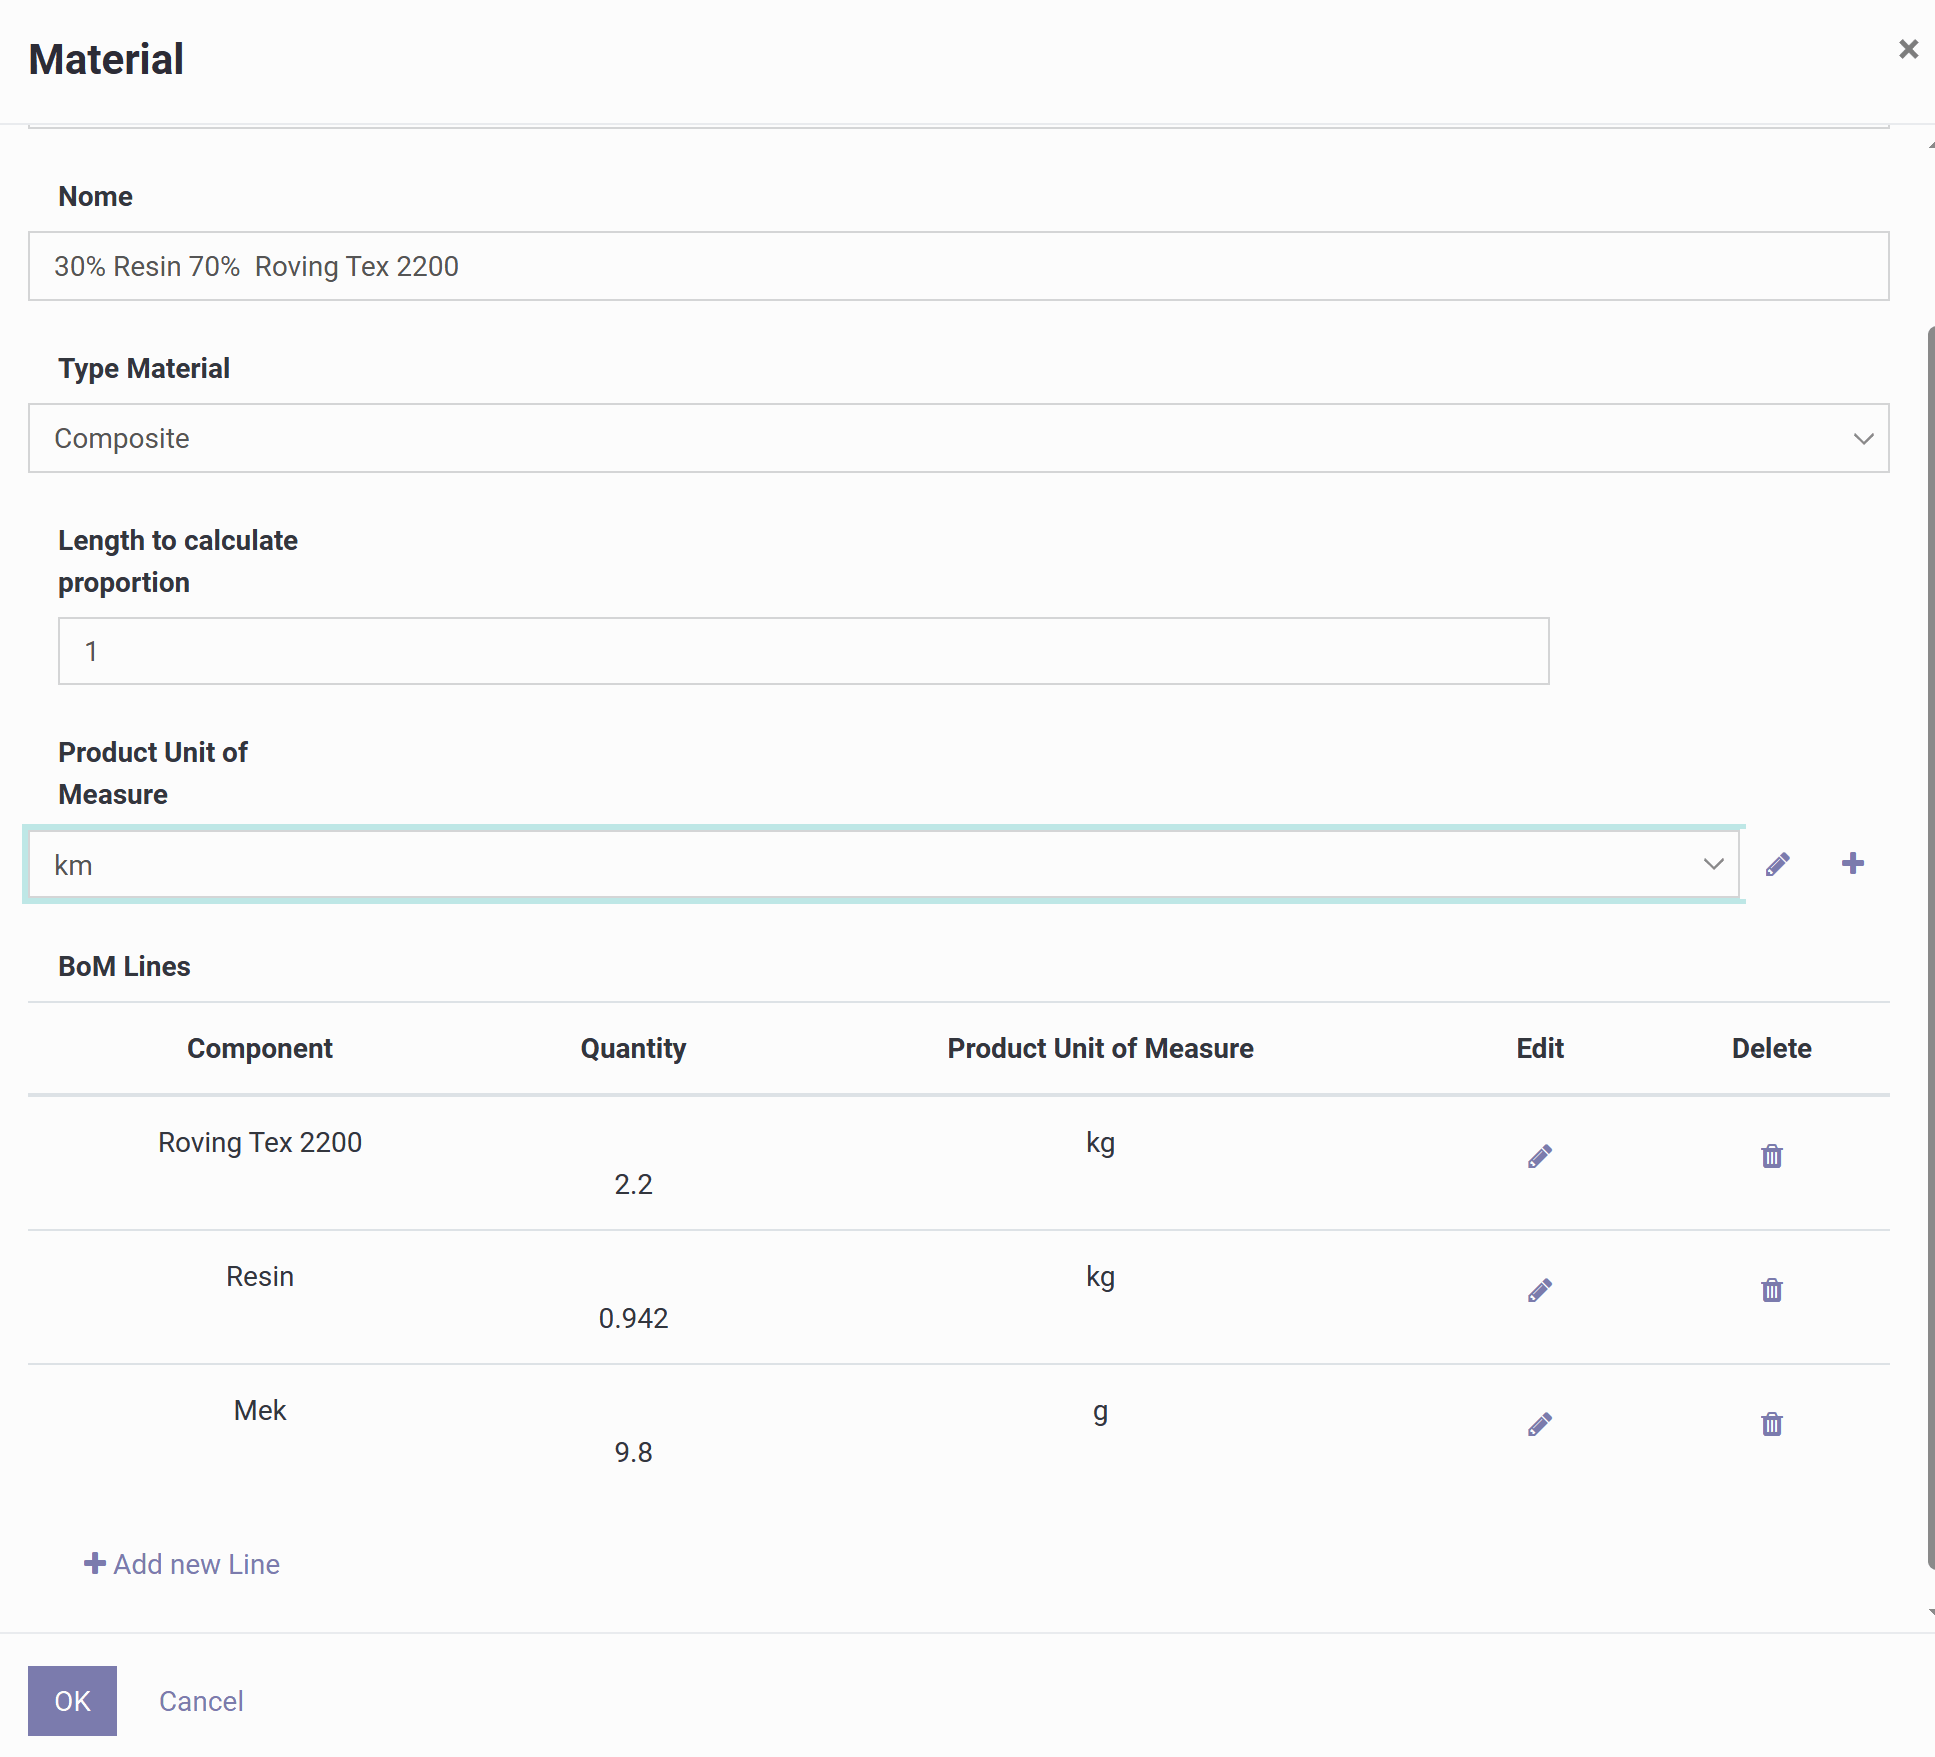
このフォームは 複合材 を登録し、システムに 3 つのことを伝える場所です:完成製品とは何か、消費を追跡するために使用される測定単位、レシピ(部品表)がどのようなものかです。
各フィールドの意味は以下の通りです:
1)名前
材料のフリーテキストラベル。通常は樹脂とロービングのタイプ(例:"30% Resin 70% Roving Tex 2200")を記述します。
2)材料タイプ
複合材 に設定します。つまり、このエントリは単一の原材料ではなく、複数のコンポーネントのブレンドです。利用可能なタイプは以下の通りです:
- ファイバー — ロービング、トウ、ファブリック、ベール;kg、tex、g/m でファイバー消費を追跡します。
- 樹脂 — エポキシ、ポリエステル、ビニルエステル;kg または L での樹脂消費を追跡します。体積/質量変換のための密度をオプションで使用。
- プリプレグ — 既に樹脂を含むファイバー;m、m²、kg で直接追跡。
- 複合材 — 部品表で定義される複数のコンポーネントから成るレシピ。
- フィラー — シリカ、マイクロスフィア、滑石、顔料などの固体添加物。
- 離型 — ワックス、PVA、離型フィルムなどの離型剤または分離フィルム。
3)比率計算用長さ
レシピのスケーリングに使用される基本数量を定義します。製品単位が長さであり、この値が 1 の場合、下記の部品表は完成材 1 km の消費を記述します。10 に設定すると、同じレシピが 10 km に適用されます。
4)製品測定単位
完成複合材の測定単位。通常は長さ(km)。フィラメント巻きでは、通常消費されるのはバンド/ラミネート長または軌跡長です。
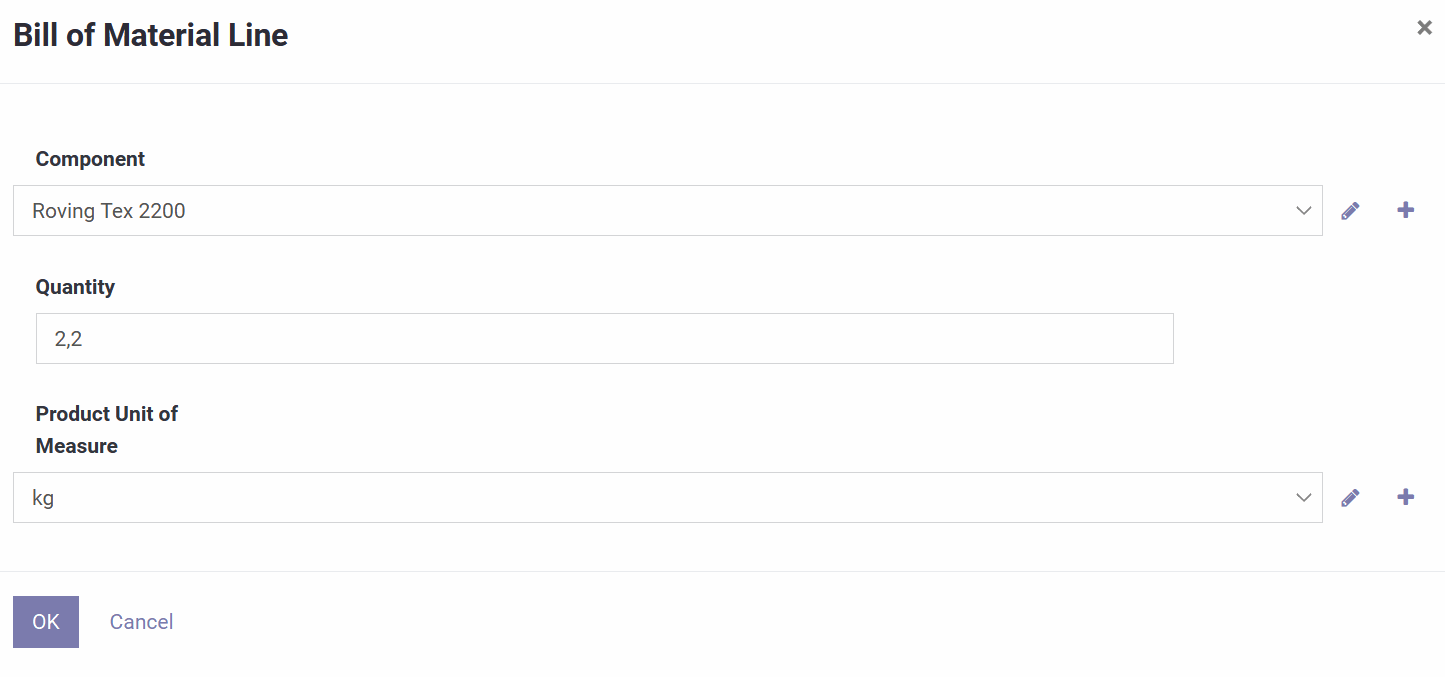
5)部品表ライン(BOM)
実際のレシピ:各行はコンポーネント、消費量、測定単位を列挙し、行を追加、編集、削除するオプションがあります。例えば、複合材 1 km あたり:Roving Tex 2200 が 2.2 kg、樹脂が 0.942 kg、MEK(触媒)が 9.8 g。
6)OK/キャンセル
OK は材料とそのレシピを保存します;キャンセル は変更を破棄します。
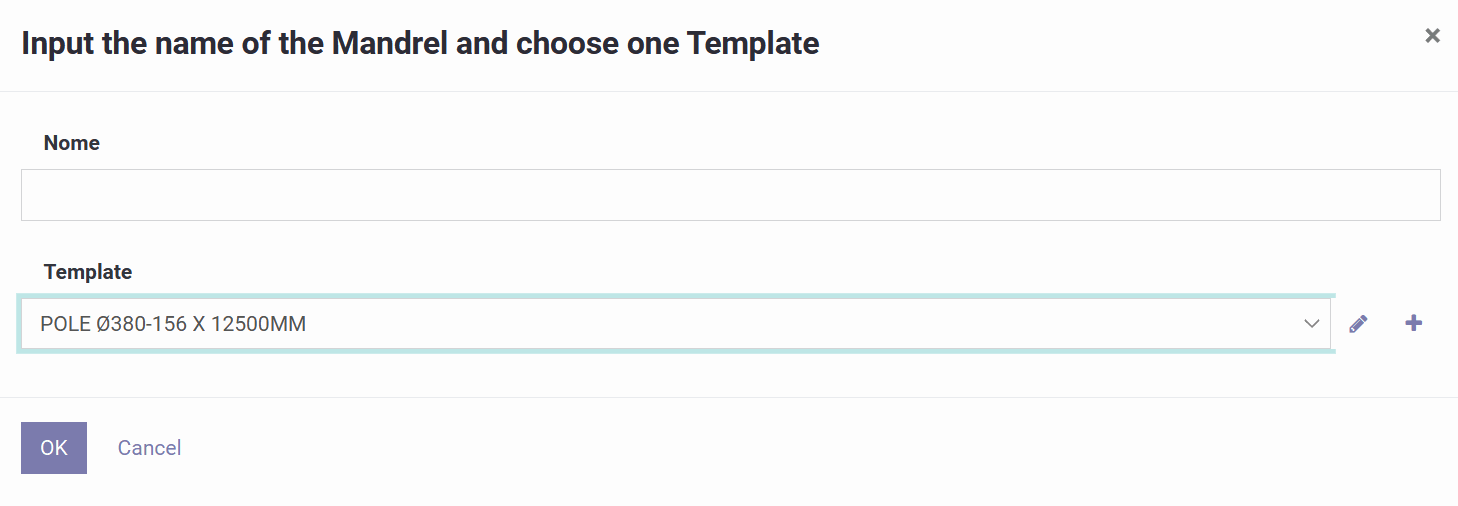
このスクリーンは既成テンプレートからマンドレルを作成するウィザードです。
1)名前
リスト及びプログラムでこのマンドレルを識別するラベル。良い例には型、直径及び長さを含みます。例えば「POLE Ø380-156 x 12500」。これらの詳細を事前に含めると、後でマンドレルを認識しやすくなります。
2)テンプレート
事前設定されたマンドレルモデルを選択します。例えば "POLE Ø380-156 X 12500MM"。選択すると、形状/タイプ、始まり直径と終わり直径、総長、及びテンプレートが定義する他の寸法が自動的に読み込まれます。
テンプレートフィールドの横に、鉛筆アイコンで選択したテンプレートの寸法を編集でき、プラスアイコンで新しいテンプレートを作成して標準として保存できます。
OK は選択したテンプレートからマンドレルを作成します;キャンセル は保存せずにウィザードを閉じます。
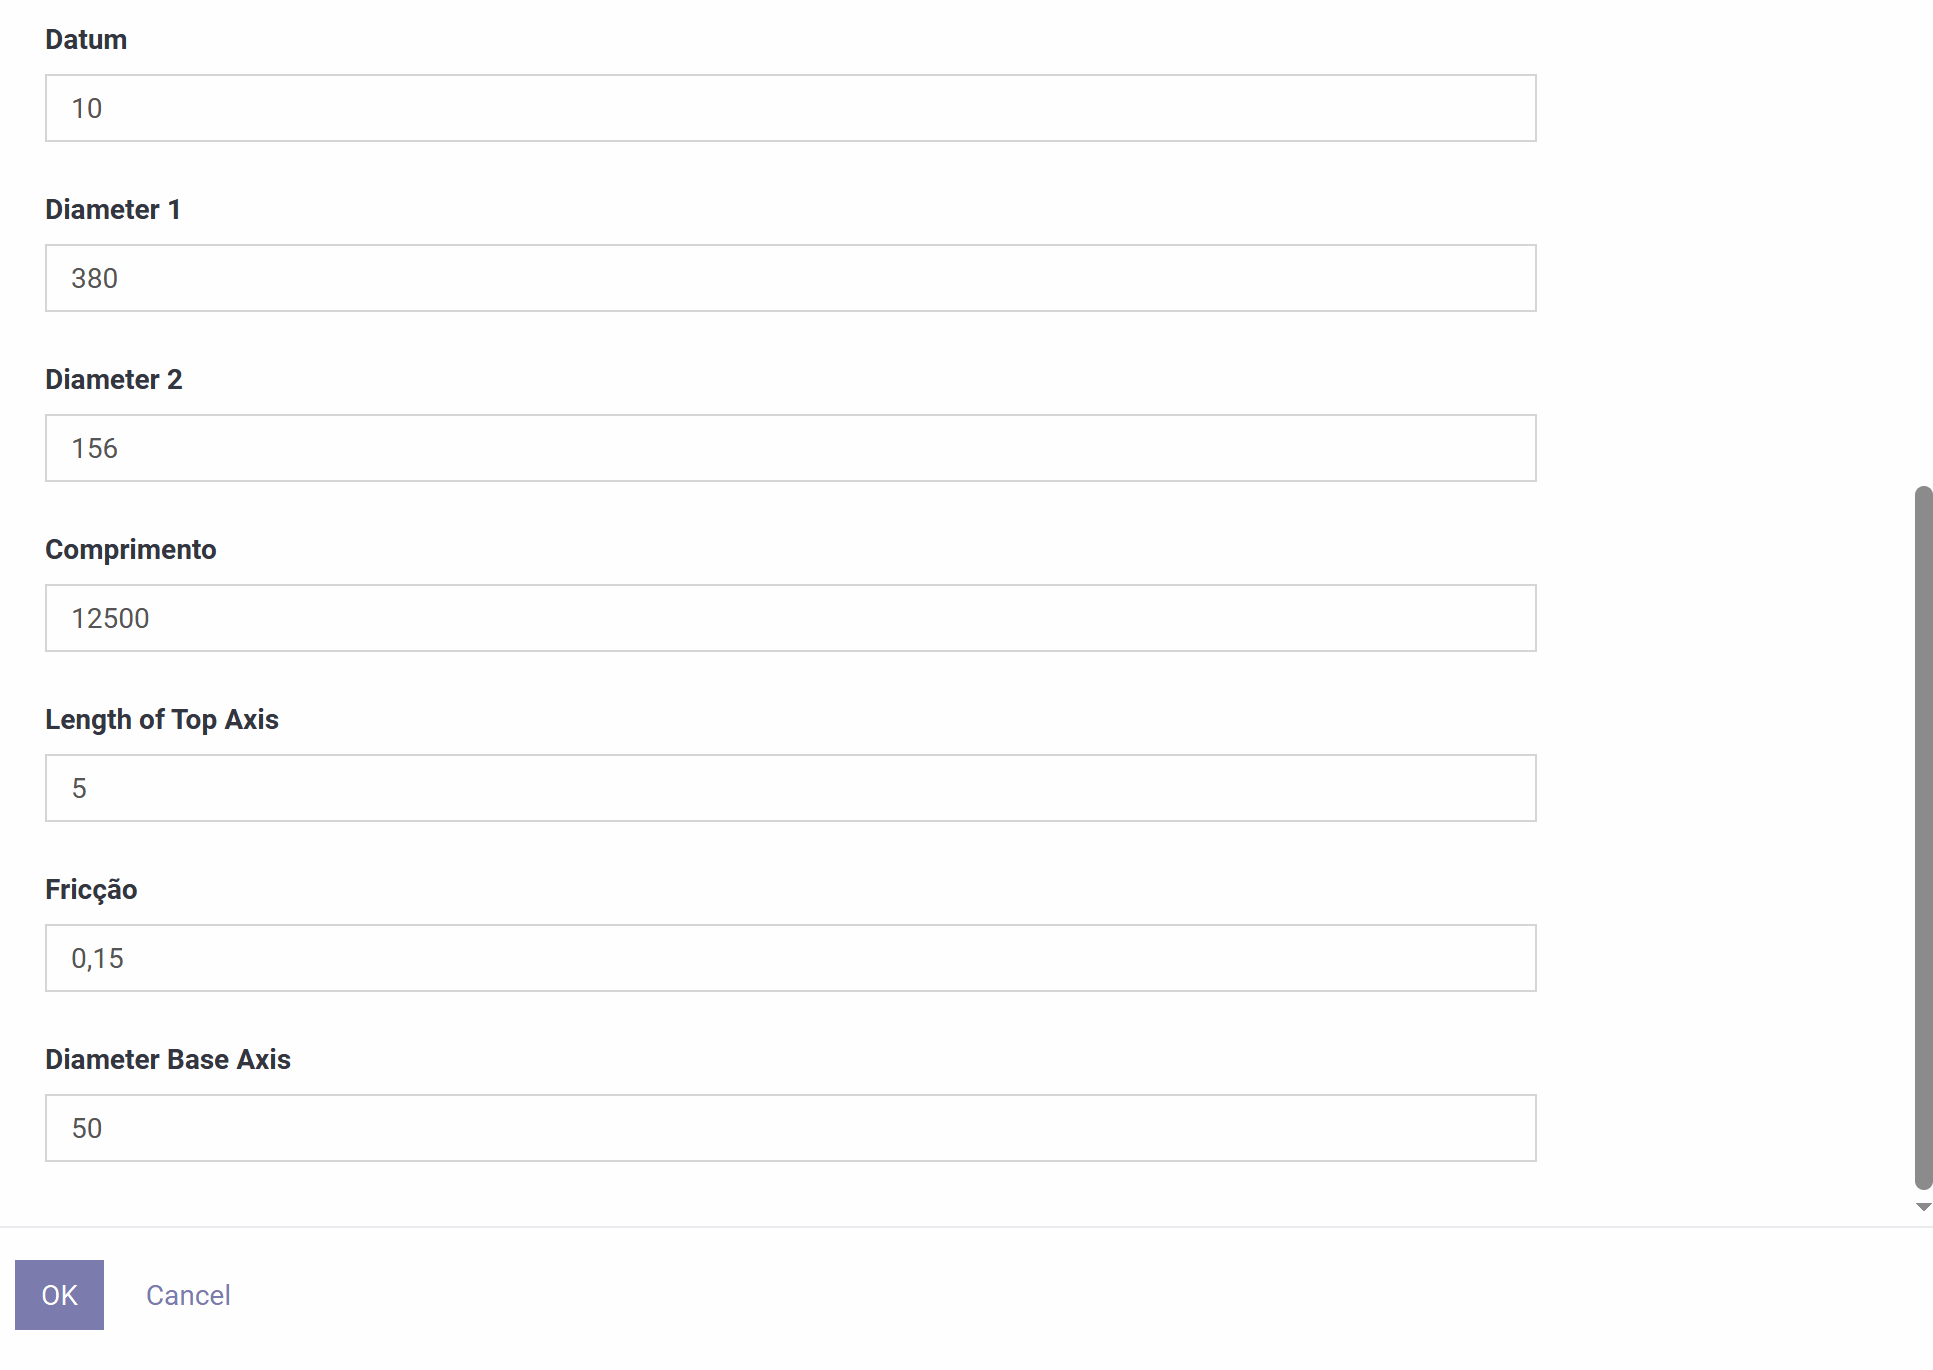
ここでマンドレルのジオメトリを編集します。ソフトウェアは巻きパスを計算するためにこれを使用します。
ステータス はマンドレルがまだ編集可能な間 Draft を表示します。名前 はリスト及びプログラムに表示されるラベルです。形式 は必要な形状モデル及び寸法を決定し、スケッチを更新します。
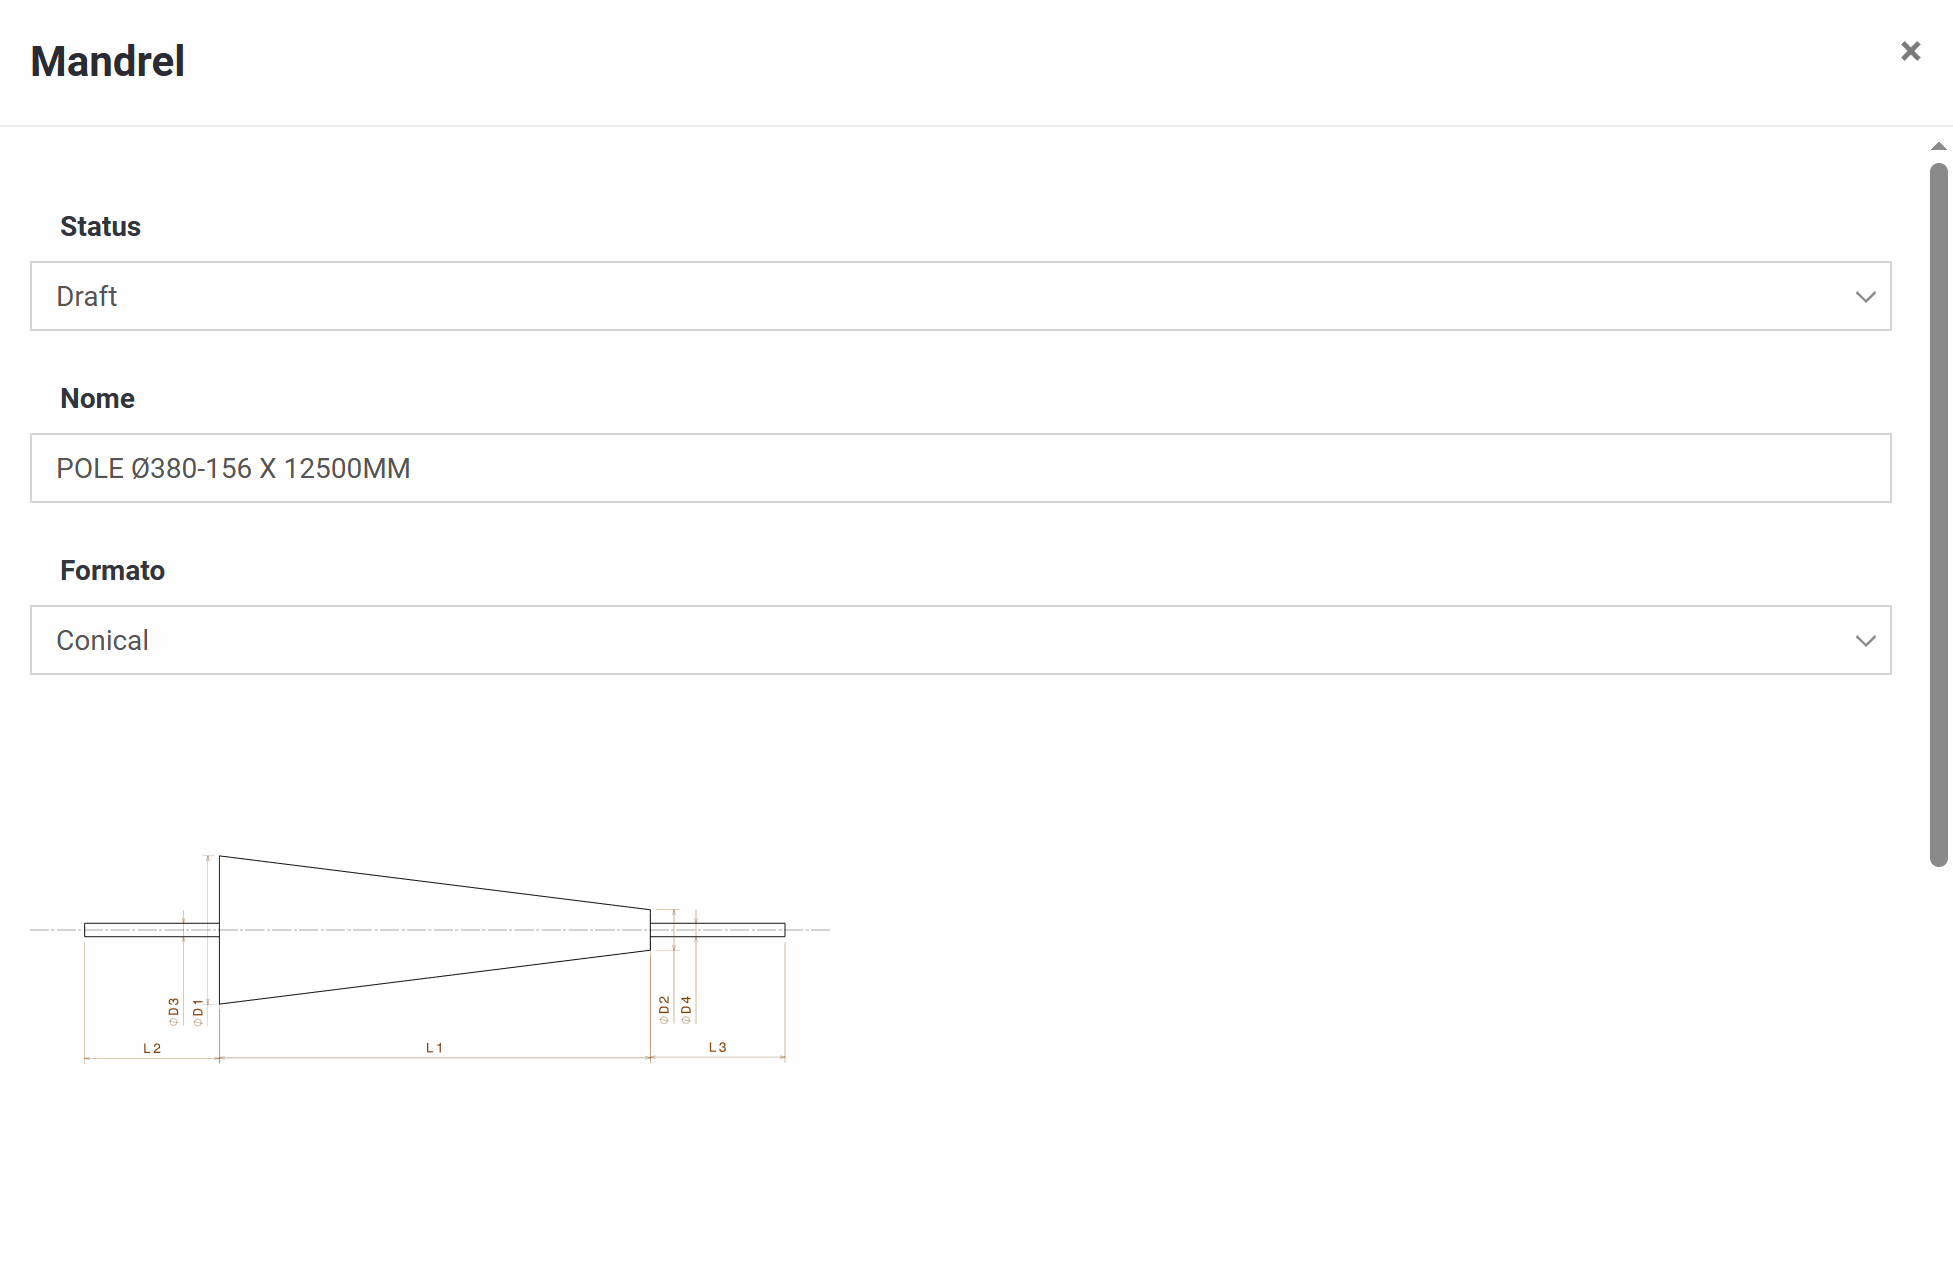
ジオメトリパラメータ(通常 D1–D4 及び L1–L3 としてラベル付け)は画面に表示されるスケッチに直接供給されます。一般的なフィールドは以下の通りです:
- Datum — 計算におけるマンドレル位置決めの「ゼロ」ポイントとして使用される参照オフセット。
- 直径 1 /直径 2 — マンドレルの主要な直径。円錐マンドレルでは大小の端;チューブでは通常等しい。
- 長さ — 巻きに使用される主要体の長さ。
- トップ軸の長さ — 取り付けシャフト/スタブの長さ。
- 直径ベース軸 — その取り付けシャフトの直径。
- 摩擦 — 巻きモデルで使用される係数。
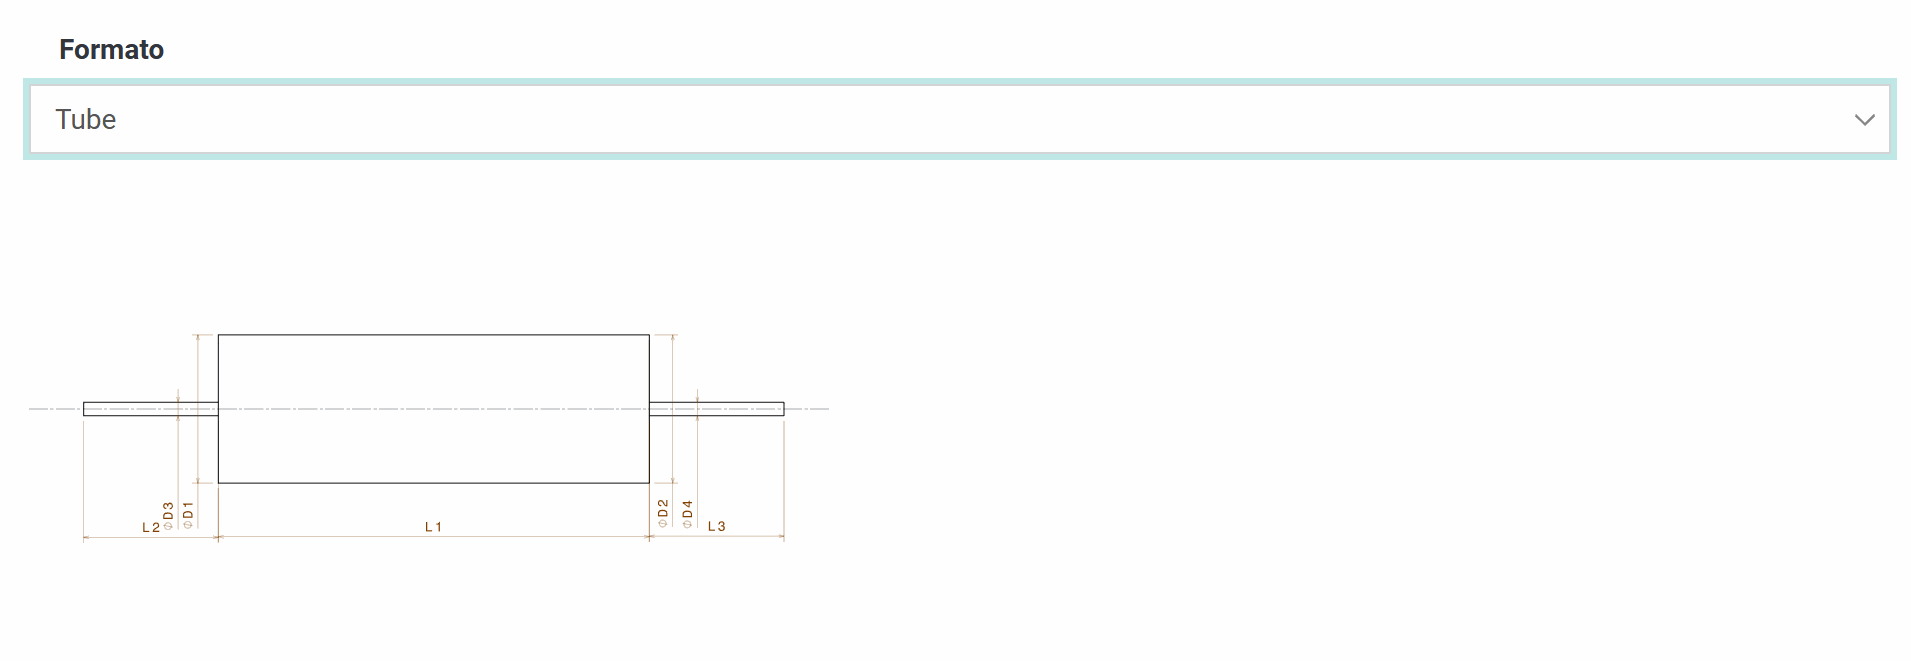
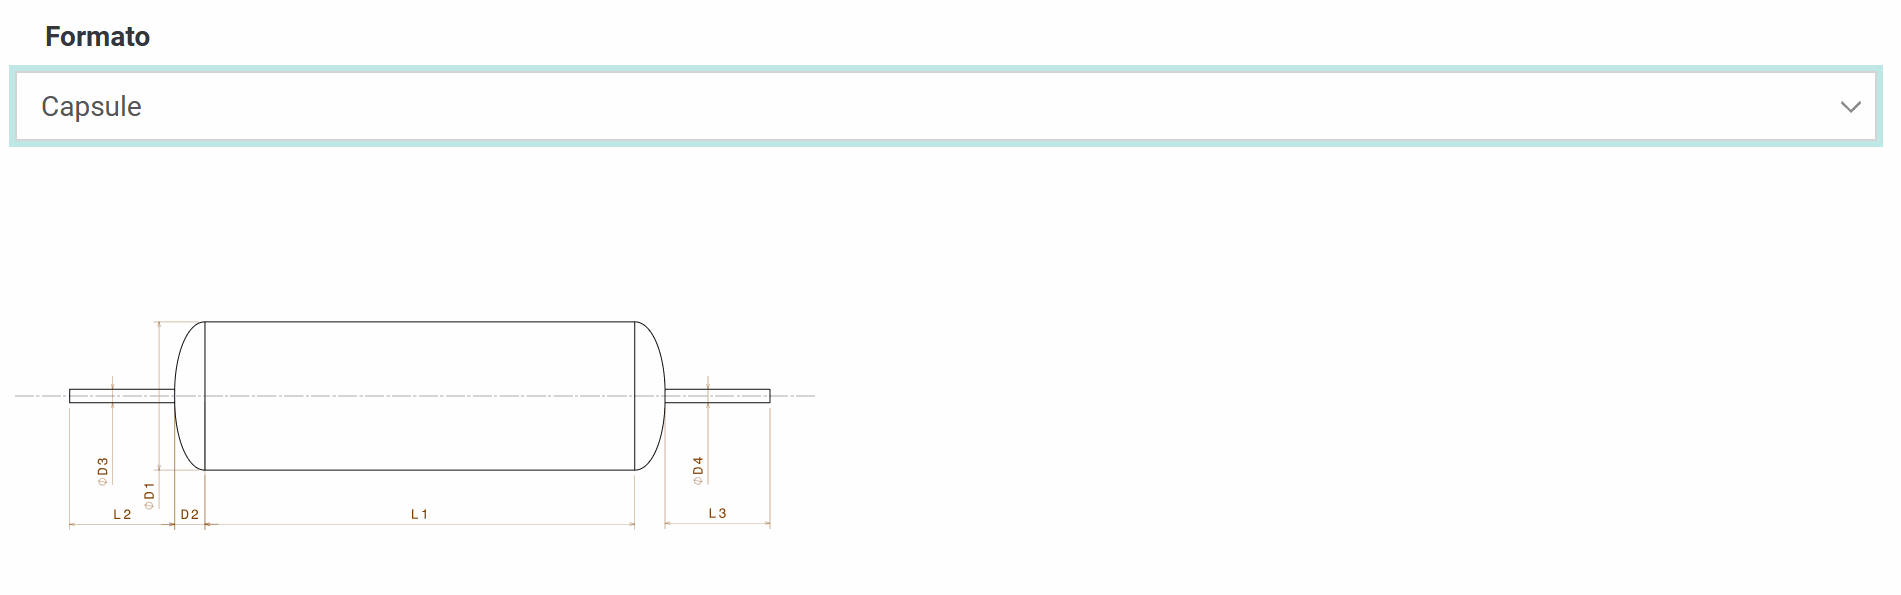
形式 ドロップダウンには 3 つの形状があります:
- 円錐形 — 長さに沿って直径 1 から直径 2 へテーパー。
- チューブ — 一定直径の円柱。
- カプセル — 丸みを帯びた、または楕円形の端を持つ円筒形体。
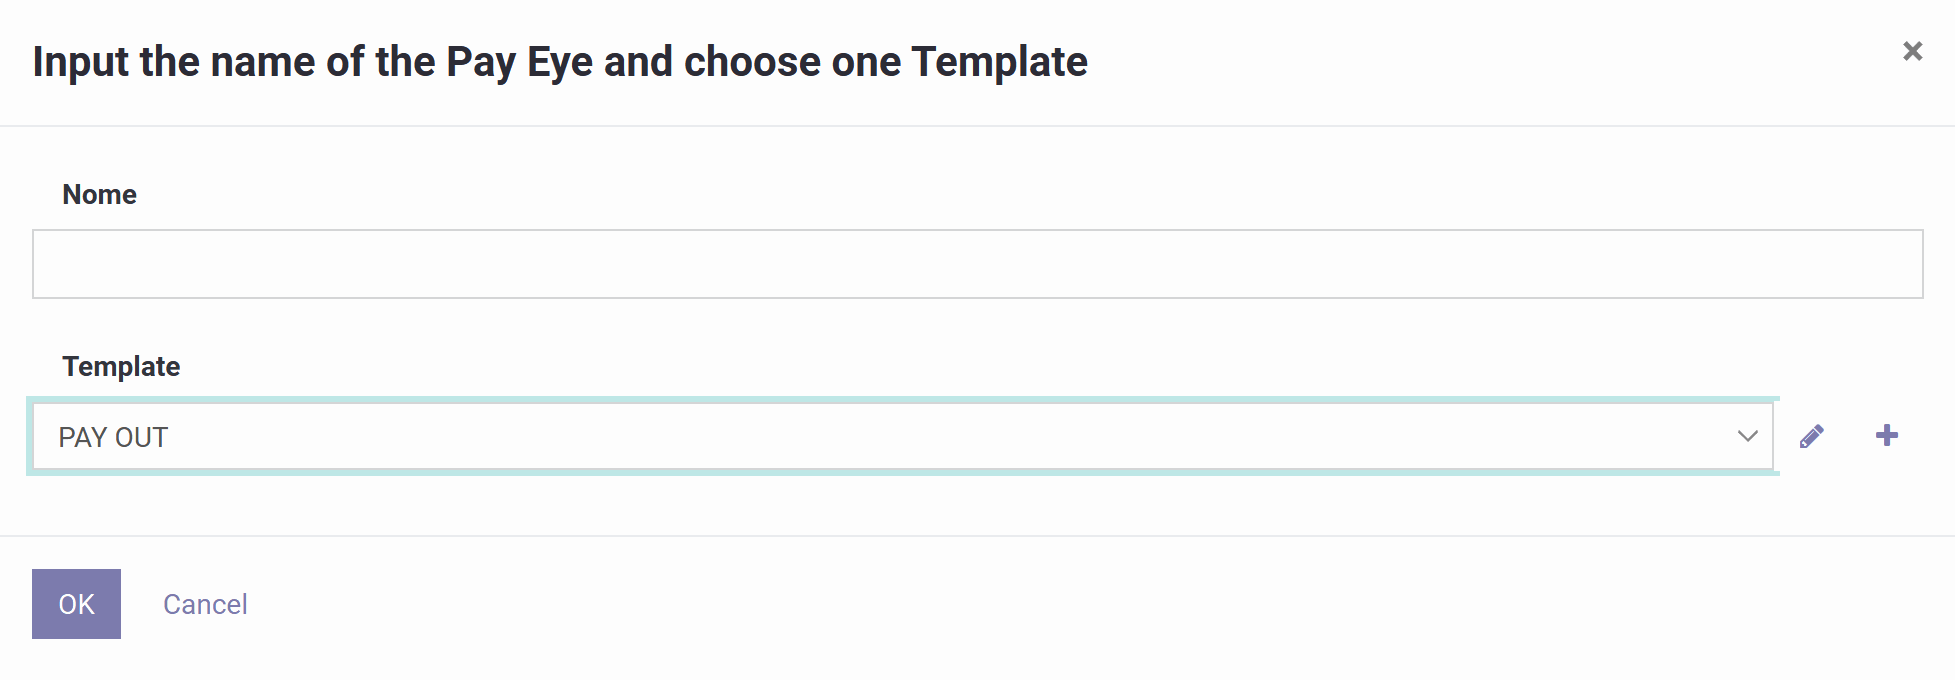
マンドレルと同様に、ペイアウトアイはテンプレートに基づくウィザードを通じて作成されます。
1)名前
リスト及びプログラムに表示される名前を付けます。ローラータイプ、ローラー数またはマシンモデルを記述するのが理想的です。例えば「ペイアウトアイ 1 - 2 ローラー」。
2)テンプレート
事前設定されたペイアウトアイテンプレート(例:"PAY OUT")を選択します。これにより、その形状及びオフセット、ローラー/ガイド設定、バンド幅制限及びデフォルトの角度またはクリアランス値が自動的に読み込まれます。テンプレートが定義された方法に応じて。
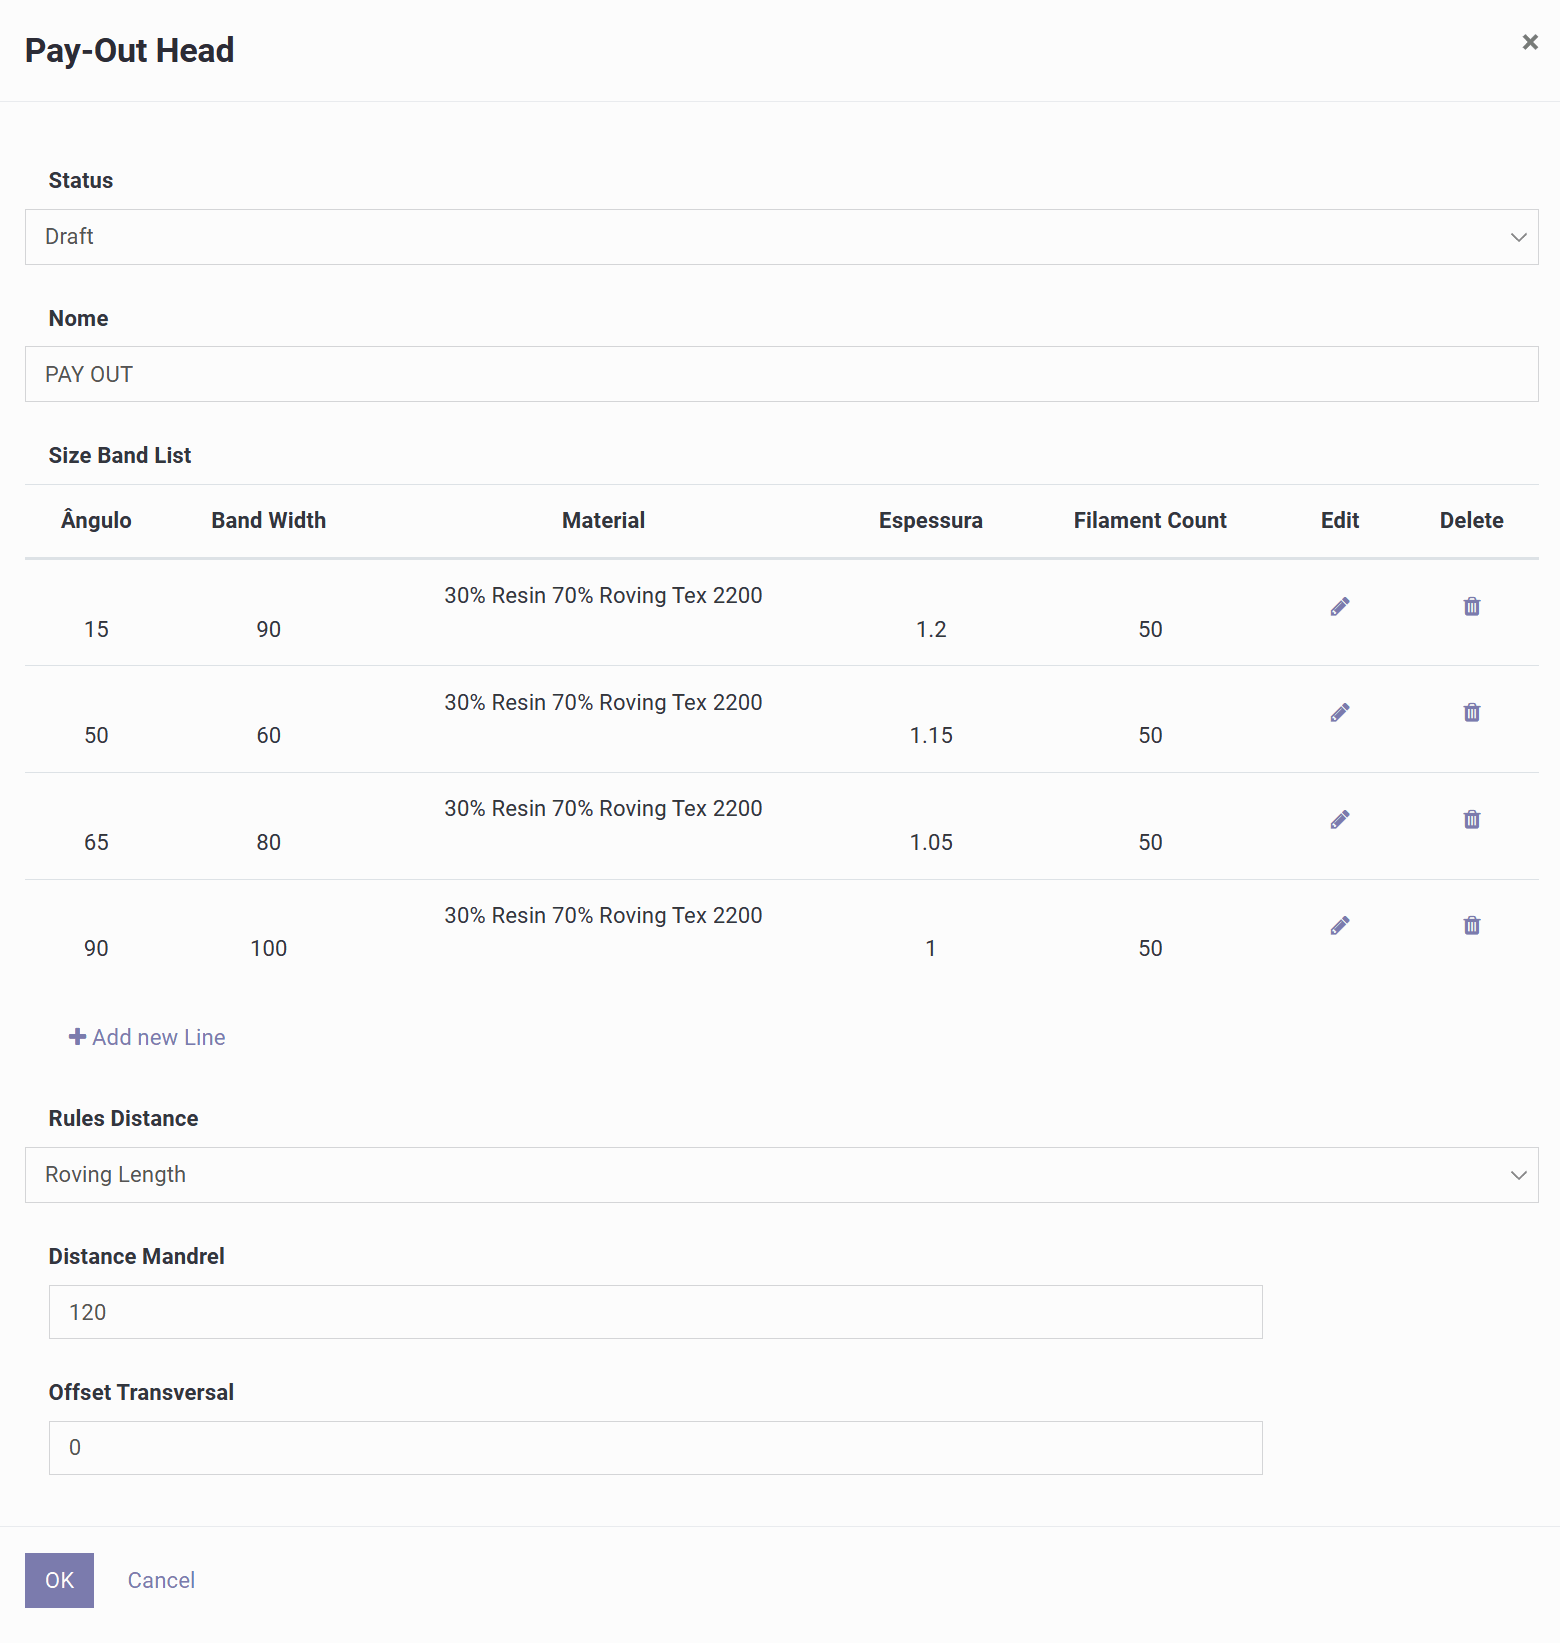
このスクリーンはペイアウトアイ及びソフトウェアが厚さ、間隔、マンドレルまでの距離を計算するために使用するルールを設定します。
1)ヘッダ
ステータス は編集可能(Draft)状態を表示し、名前 はペイアウトアイを識別します。
2)サイズバンドリスト
このルックアップテーブルは、特定の巻き角度に対して、どのバンド幅、材料、厚さ、フィラメント数を適用するかをシステムに伝えます。各行には角度(例:15°、50°、65°、90°)、バンド幅、使用される材料、予想されるレイヤー厚さ、フィラメント数が含まれます。行を編集または削除するアイコン及び新しい行を追加するボタン付き。このテーブルは、一致する角度で生成されるたびに、バンド幅、厚さ、材料消費を直接駆動します。
3)ルール距離
マンドレルに対するペイアウト位置を計算するためにシステムが使用するルールを定義します。3 つのオプションが利用可能です:
- ロービング長さ — ペイアウトアイからマンドレル表面への実際のファイバーパス長に基づきます;最も形状正確なオプション、円錐形またはカプセル型マンドレルに適しています。
- マンドレルからの一定距離 — マンドレル表面から固定スタンドオフを保持し、ローカル半径の変化に応じて自動調整。ローカル半径の変化に応じて、マシンが部品から常に一定距離を保つ必要がある場合に役立ちます。
- マンドレル中心軸からの固定距離 — 表面ではなくマンドレル中心線からの一定距離を保ちます。中心線で参照されるマシンに適しています。
4)マンドレル距離
ペイアウトアイとマンドレル間のスタンドオフ距離。ファイバーパス形状、遷移付近の角度精度、衝突クリアランスに影響します。
5)横方向オフセット
マンドレル中心線に対するペイアウトアイの側方オフセット。
6)OK/キャンセル
OK はペイアウトアイ設定を保存します;キャンセル は変更を破棄します。
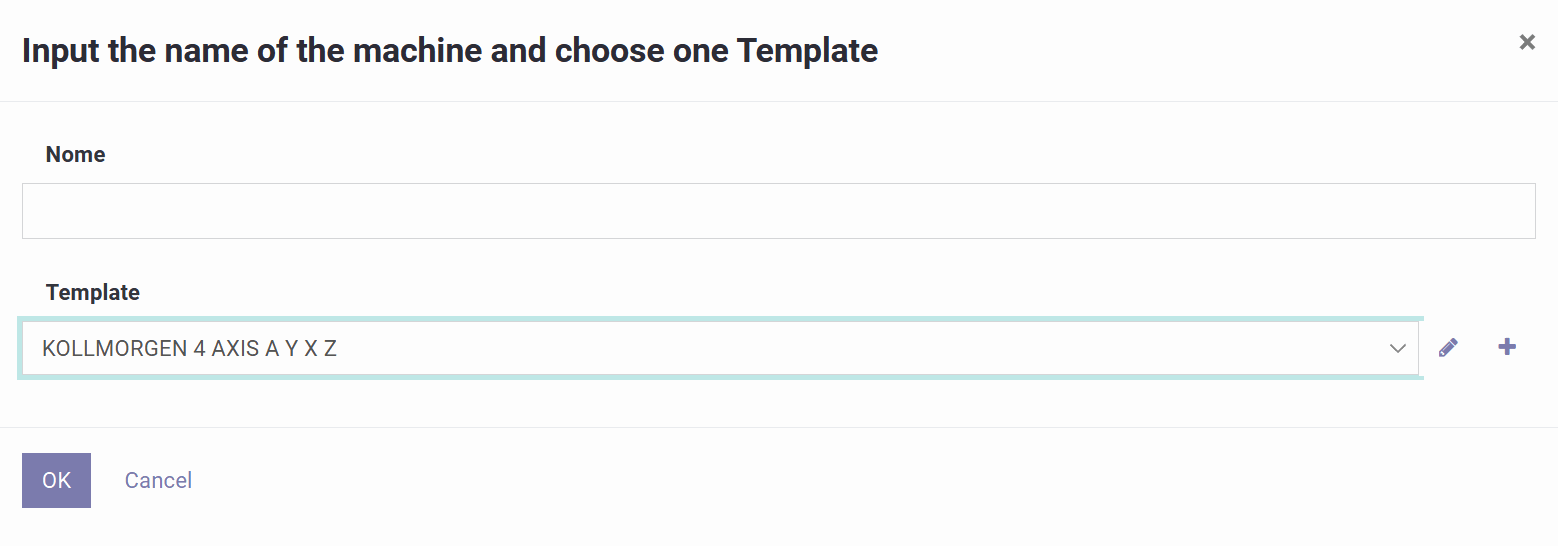
このスクリーンはテンプレートからマシンプロフィールを作成するウィザードです。軸設定及びプログラム生成時に使用されるポスト処理動作を定義します。
1)名前
コントローラーブランド及び軸セットを識別する名前を入力します。例えば「Kollmorgen 4-Axis FW」。
2)テンプレート
事前設定されたマシンテンプレートを選択します — オプションには通常 TexComputer、Kollmorgen(3 軸または 4 軸)、Mach3 または LinuxCNC などのコントローラーが含まれます。マシンテンプレートは、どの軸が存在するか、それぞれが何を表すか(例:マンドレル回転、キャリッジ移動、アプローチ、ペイアウト回転)、その方向規約、単位及びスケーリング、及びそのコントローラーの出力/ポスト処理形式を定義します。
このページは、一般的なマシン設定、軸制限及び速度、及びソフトウェアが出力プログラムを書き込む方法を設定します。
1)一般フィールド
ステータス はプロファイルの状態を表示します(テスト中は Draft)。名前 及び 説明 はプロファイルを識別します。生成ファイル拡張子 はエクスポート済みファイルタイプ(.nc、.tap、.txt、.pgm)をコントローラーに合わせて設定します。単位系 は度量衡と帝国単位を切り替えます。すべての寸法及び進給値で。摩擦 は軌跡モデルで使用される係数です。
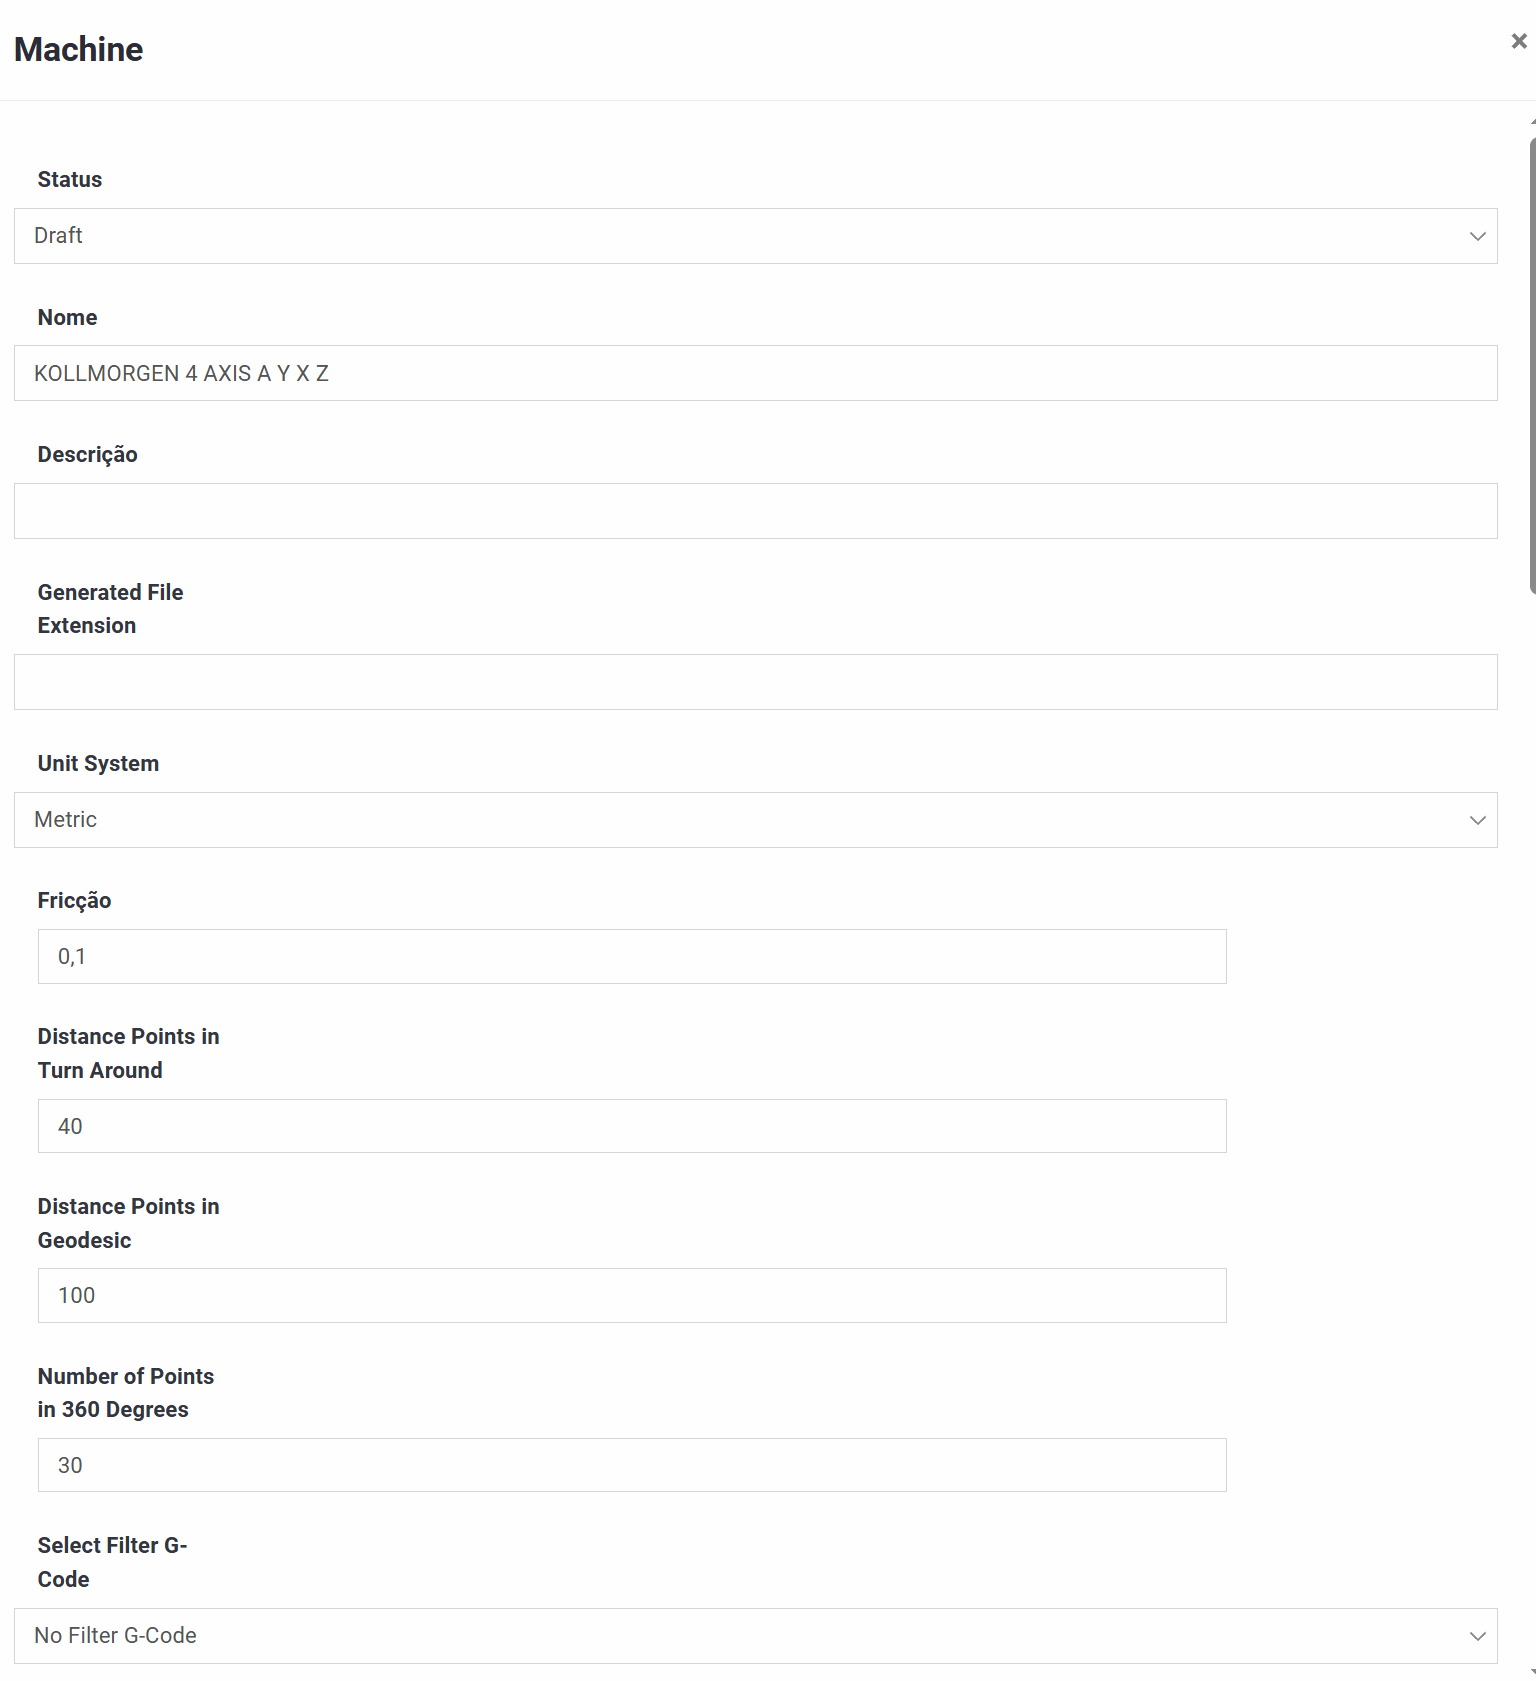
2)軌跡解像度
ターンアラウンドのポイント距離 及び 測地線のポイント距離 はポイント間隔(したがってスムーズさとプログラムサイズ)をターンアラウンドゾーン及び通常の巻きゾーンで制御します。360 度のポイント数 は 1 つの完全なマンドレル回転がどれほど細かく表されるかを設定します。
3)出力フィルタリング/スムージング
オプションの G-code フィルターが生成パスをスムーズにできます。関連設定には スムーズ 係数(鋭いコーナーを柔らかくする)、周囲ラインの編集(調整する周囲ラインの数を制御)及び 直線運動でラインを削減 オプション(小さな直線セグメントをより軽いプログラムにマージ)が含まれます。
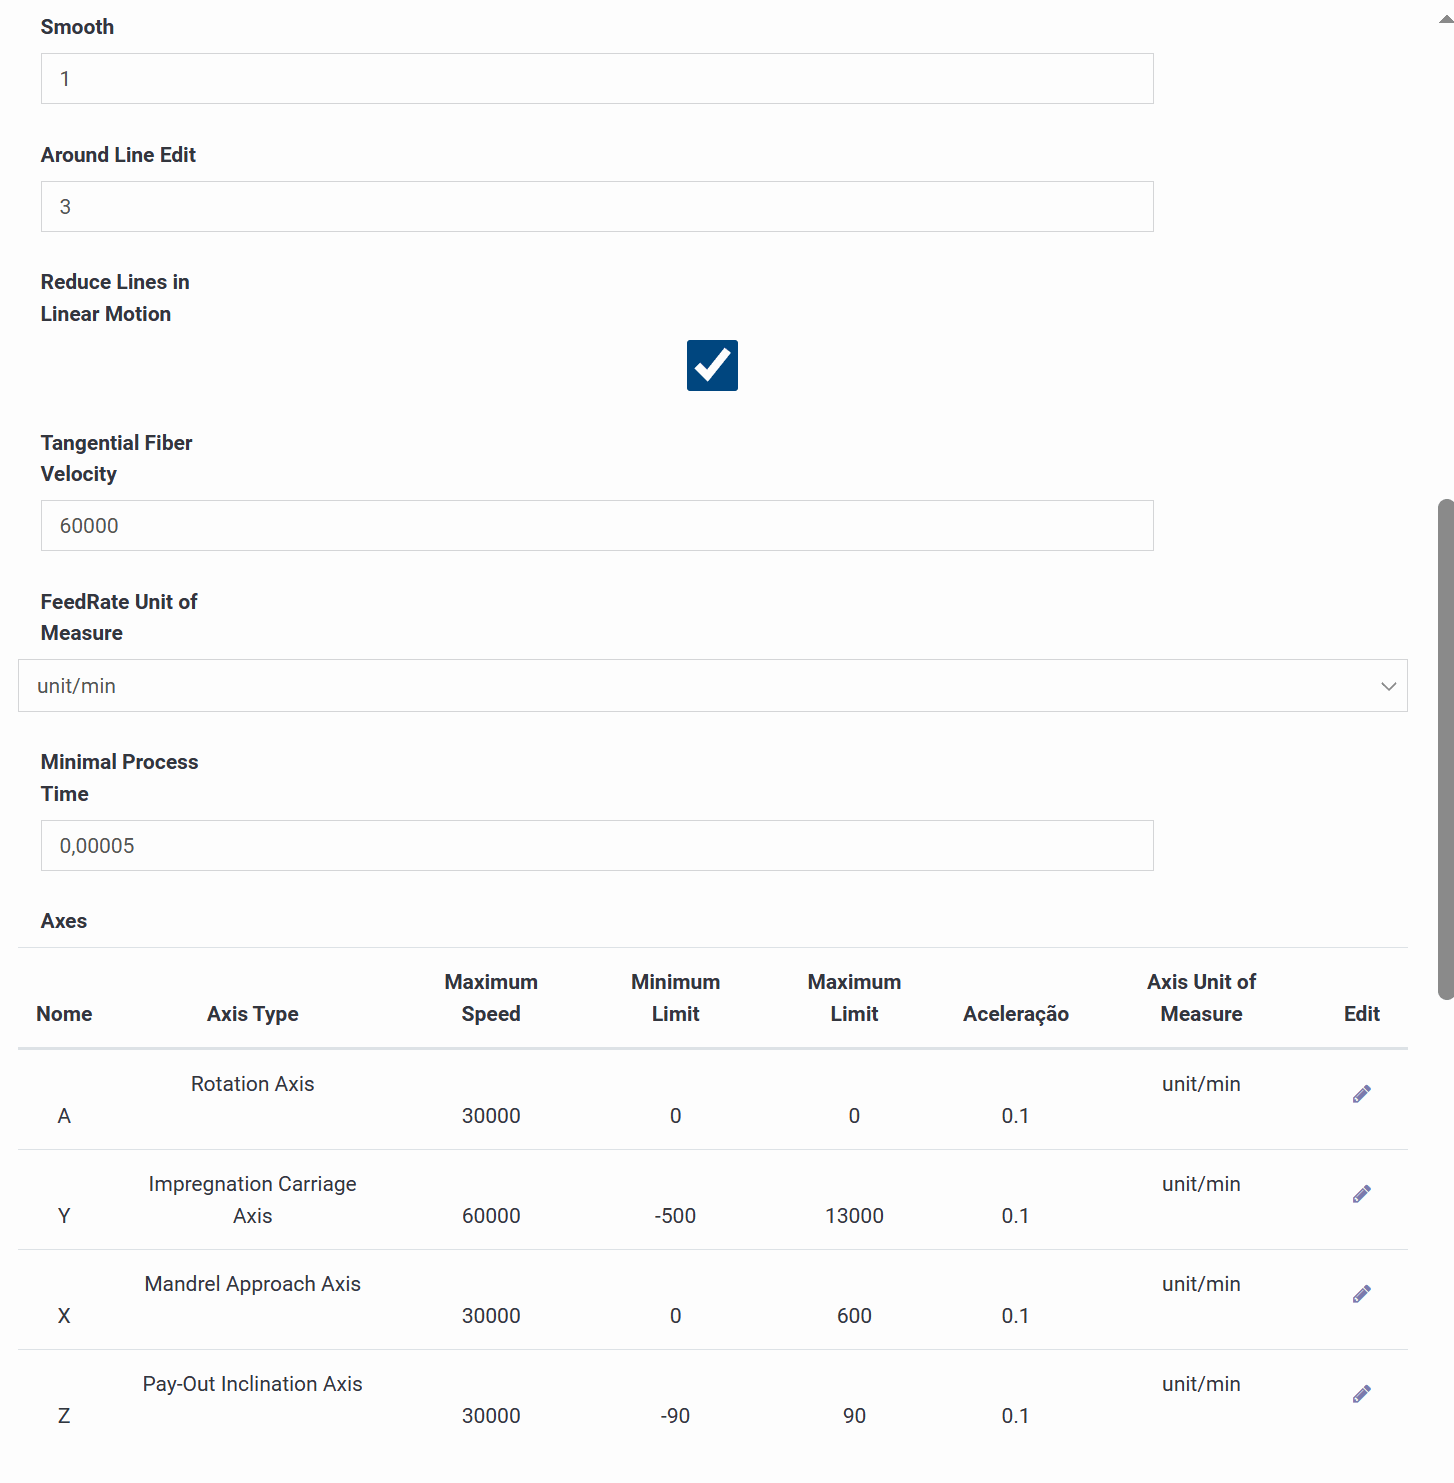
4)速度/進給ロジック
接線ファイバー速度 は進給値計算に使用されるターゲット表面速度を設定します。進給レート測定単位 はコントローラーが期待するものと一致する必要があります(例:mm/min)。最小プロセス時間 は安全パラメーターで、非現実的に小さなタイムステップを回避します。
5)軸テーブル
各行は軸のタイプ、最大速度、最小/最大ソフトリミット、加速度及び測定単位を定義します。典型的な 4 軸セットアップでは:A はマンドレル回転、Y は含浸キャリッジ移動、X はマンドレルアプローチ距離、Z はペイアウト傾斜です。これらの制限により、生成されたプログラムがマシンの物理的能力内に保たれます。
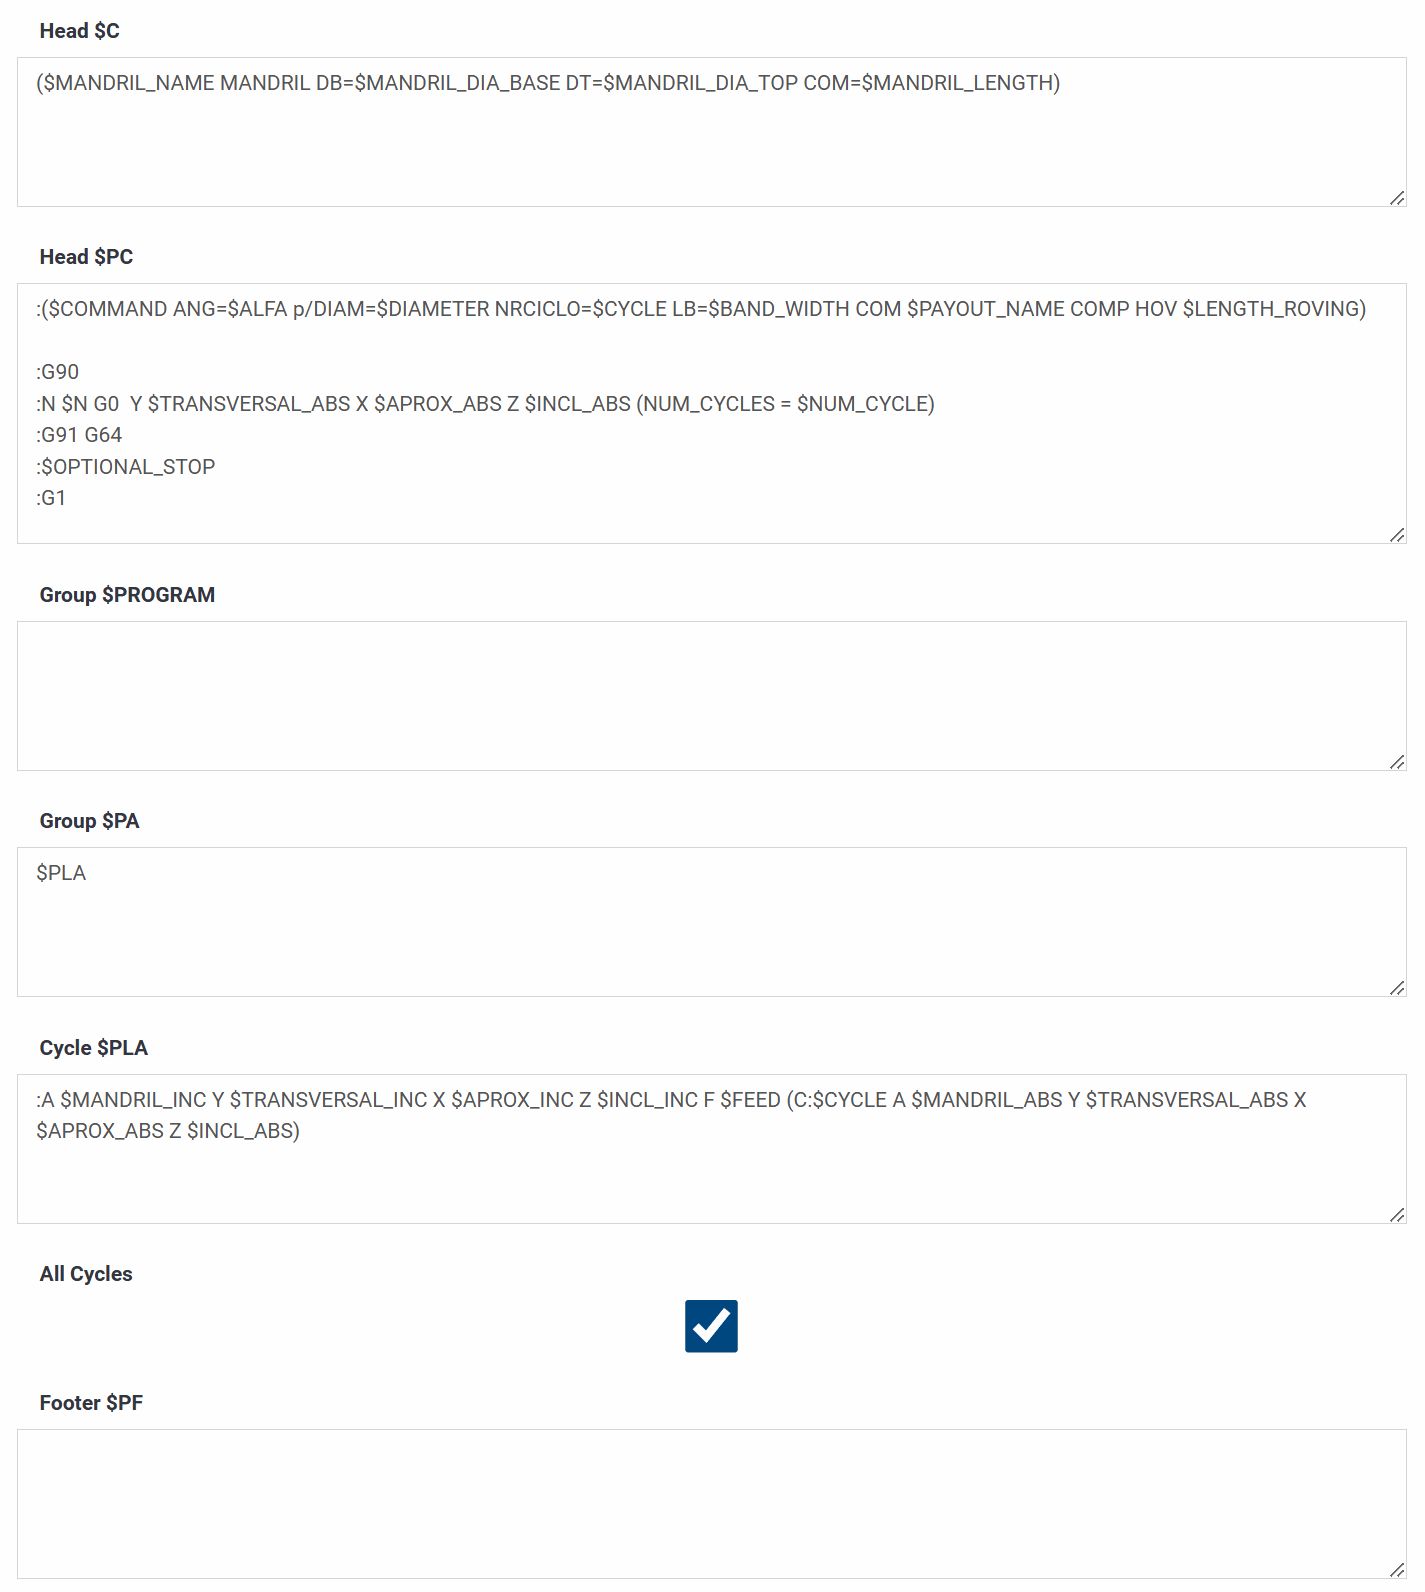
6)ポストプロセッサブロック
大きなテキストブロックが最終出力ファイルを組み立てます:マンドレルデータを含むヘッダーコメント、位置決めモードを設定し、サイクル概要を出力するサイクルヘッダー、繰り返されたサイクルをグループ化するサブプログラム及びサブプログラム呼び出しブロック、フッター、及びすべてのブロックが連結される順序を示すコンパイル済みプレビュー。
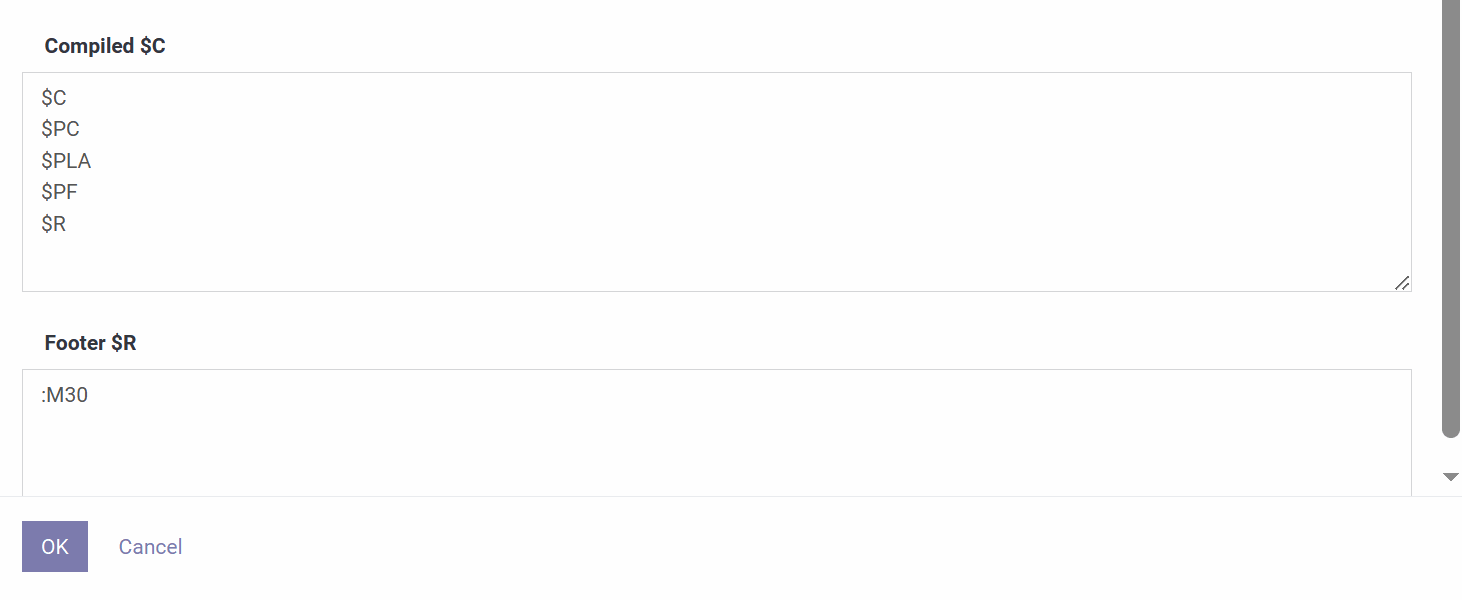
この例は、プログラムテキストがコンポーネントブロック(ヘッダー、サブプログラム呼び出し、モーション行、フッター)からどのように実際に構築されるかを示しています。
1)ヘッダ $C — メインヘッダ
プログラムの最初の行。通常、プログラム開始マーカー及び番号(例:O1000)。その後、マンドレル値(名前、ベース直径及びトップ直径、長さなど)で埋められたコメント。
2)ヘッダ $PC — サイクルヘッダ
各巻きサイクルが開始する前に挿入:サイクルの角度、直径、インデックス、バンド幅、ペイアウト名及びロービング長をまとめたコメント。その後、モード設定コマンド(G90(絶対)、高速位置決めモーション、G91(増分)及び G64(連続パス))、及び有効な場合はオプションの停止。
3)グループ $PROGRAM — サブプログラム定義
繰り返し実行されるサブプログラム本体を定義します。サブプログラム番号で開始し、モーション行プレースホルダー後のプログラム終了コマンド(M99)で終了します。
4)グループ $PA — サブプログラム呼び出し
メインプログラムにサブプログラムを実行するよう指示します。M98 呼び出しを使用して、サブプログラム番号と反復カウントを指定します。
5)サイクル $PLA — メイン動作ライン
巻きの 1 つの増分ステップのコア多軸動き:回転、横方向、アプローチ及び傾斜軸の増分値、フィードレート、及びサイクル番号及び各軸の絶対位置を含むトレーリングデバッグコメント。
6)すべてのサイクル
有効な場合、ポストプロセッサは、1 つだけではなく、定義されたすべてのサイクル(ジョブ内のあらゆる角度、バンド幅、材料の組み合わせ)を生成します。
7)フッター $PF — メインフッター
プログラムの最終的なプログラム終了コマンドの直前に追加されるオプションブロック。
8)コンパイル済み $C
完成したプログラムを形成するために連結されるブロック(ヘッダ、サイクルヘッダ、サブプログラム、サブプログラム呼び出し、フッター)及びその順序を示すプレビューリスト。
9)フッター $R — プログラム終了
最終的な終了コマンド、通常 M30(プログラム終了及び巻き戻し)。ターゲットコントローラー固有のプレフィックス形式を含みます。
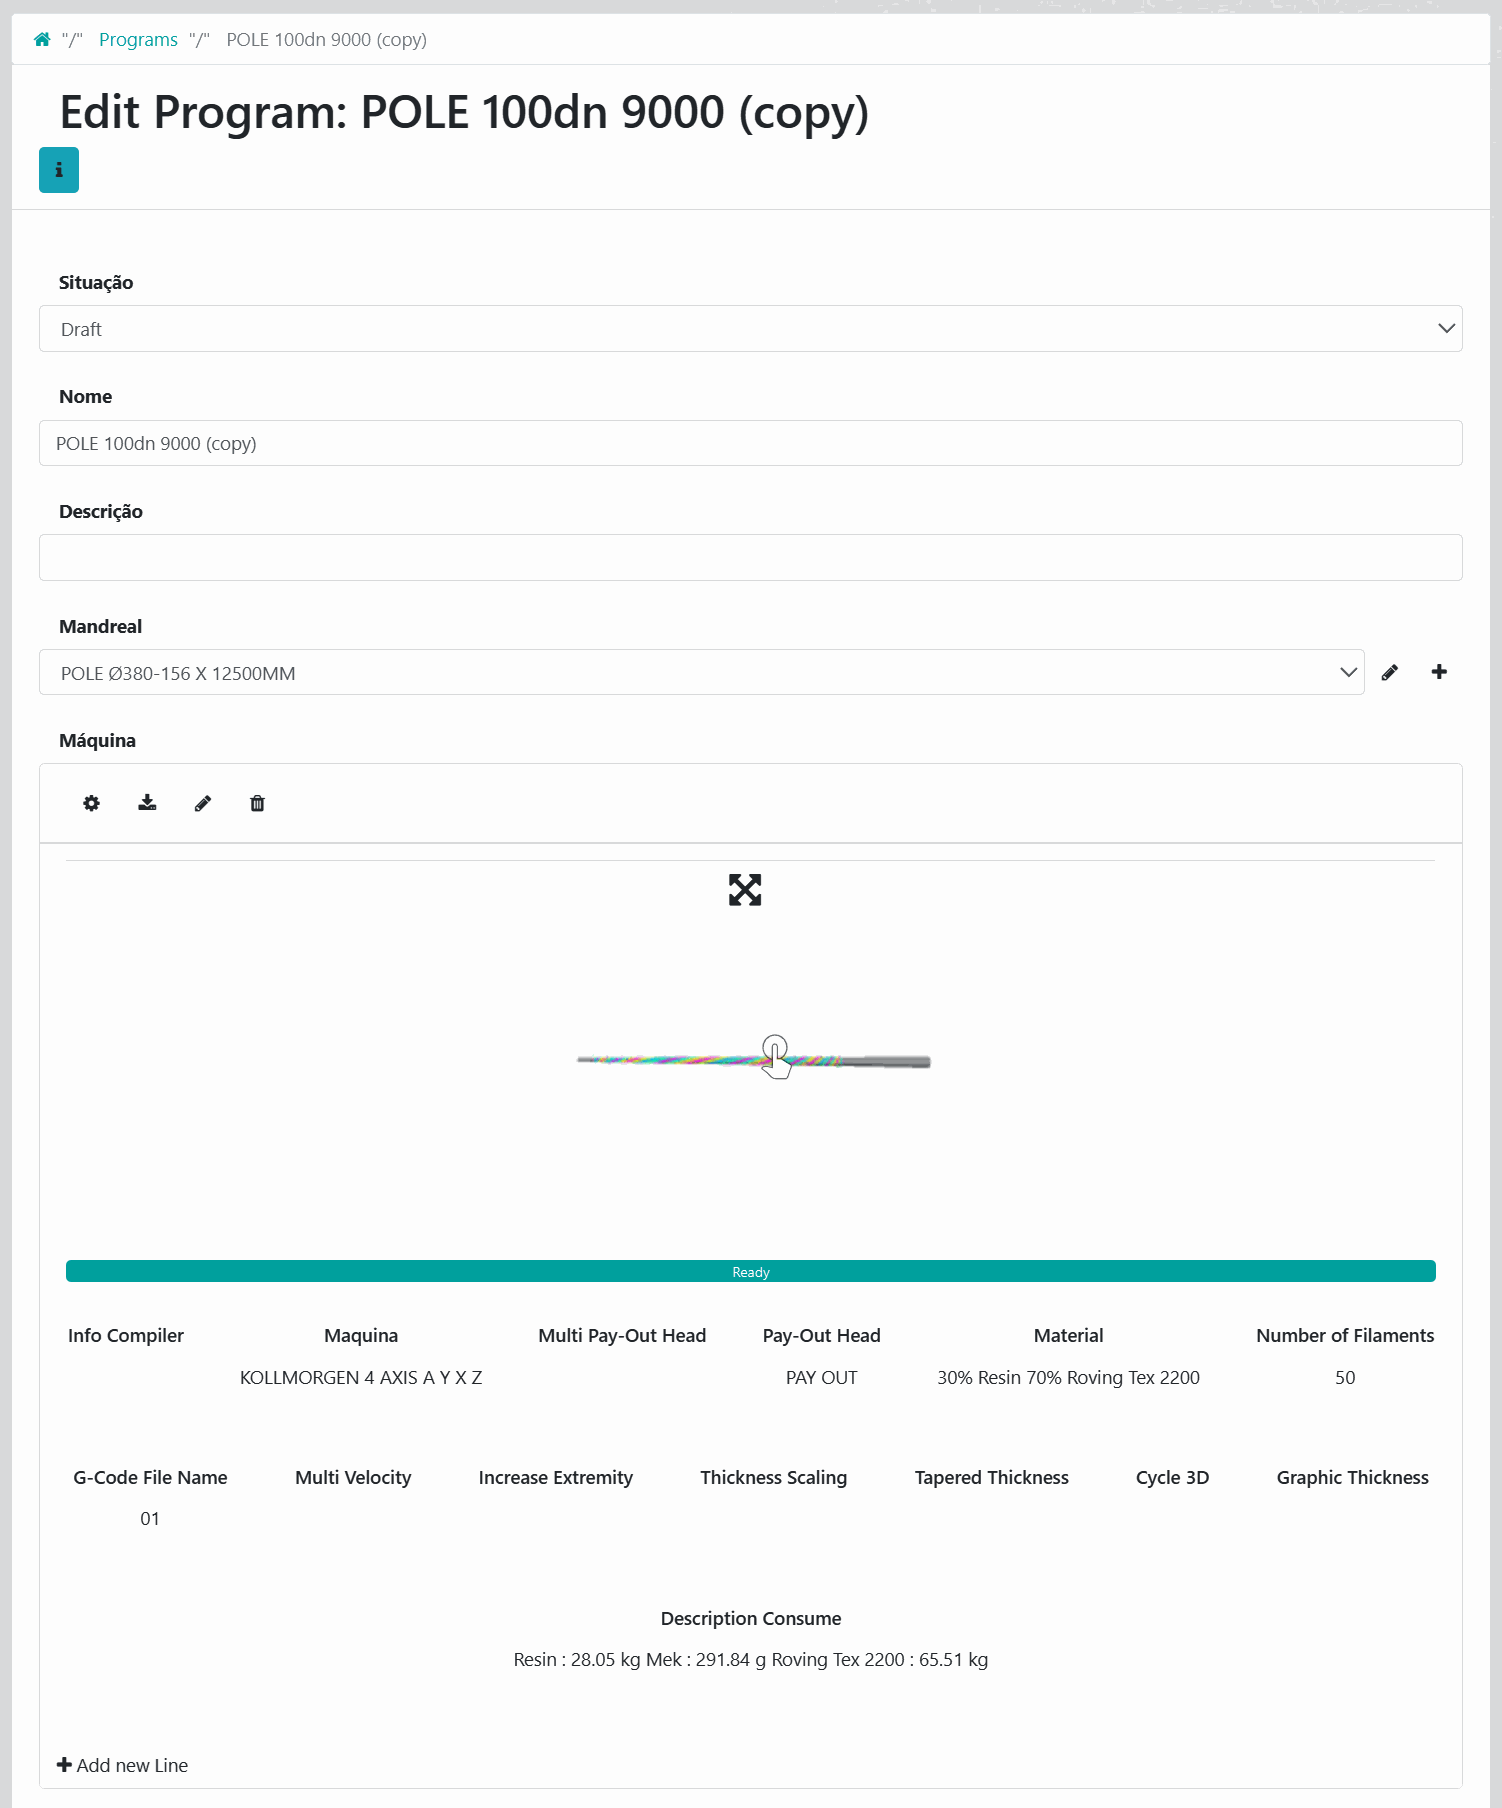
プログラムヘッダー
ステータス はプログラムが Draft か Done かを示します。名前 及び 説明 がそれを識別し、マンドレル は計算及びシミュレーションに使用される形状を選択します。
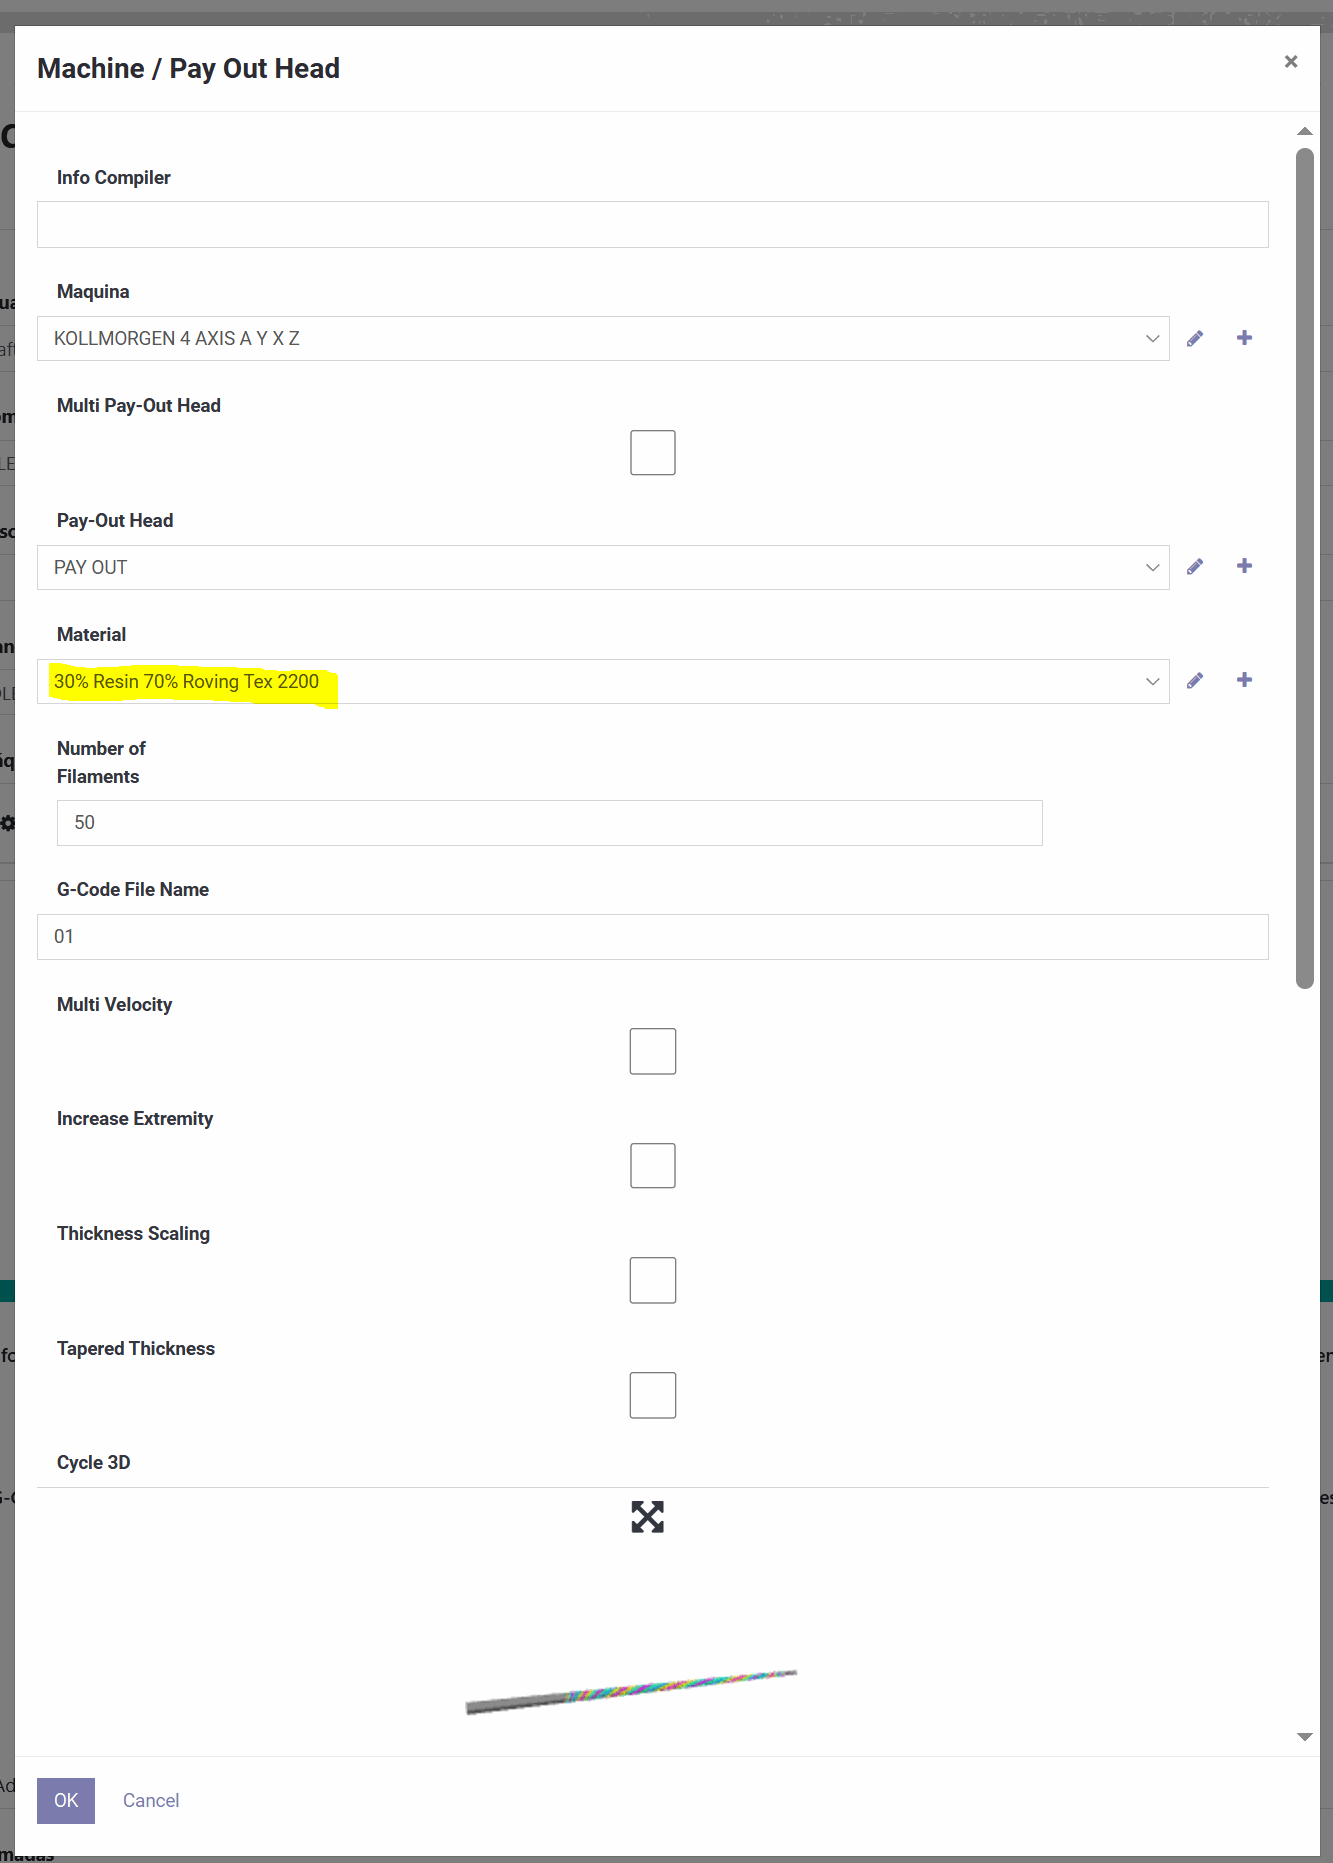
マシン / ペイアウトヘッドセットアップ
専用パネルは、プログラムの「コンパイラ入力」を定義します:オプションのメモフィールド、マシン プロファイル、マルチヘッドセットアップ用の マルチペイアウトヘッド オプション、ペイアウトヘッド 設定、材料 レシピ、フィラメント数、及び出力 G-Code ファイル名。オプションのチェックボックスには、マルチベロシティ(可変速度ロジック)、Increase Extremity(端部補強)、Thickness Scaling、Tapered Thickness、Cycle 3D(3D 視覚化)が含まれます。
層
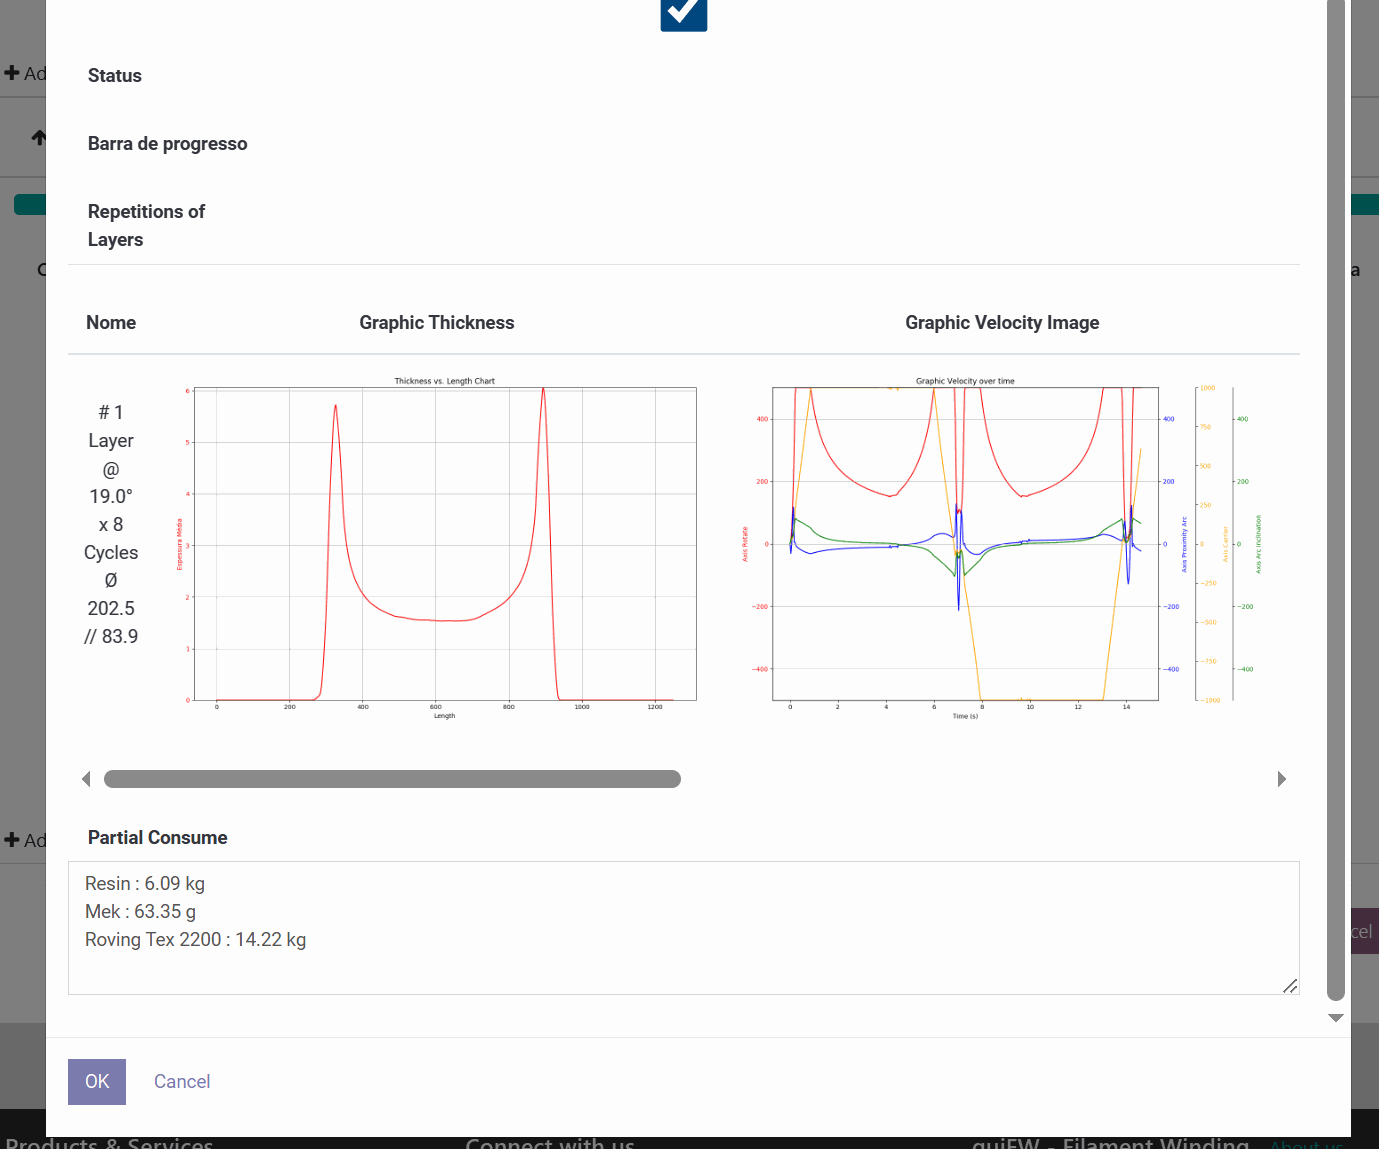
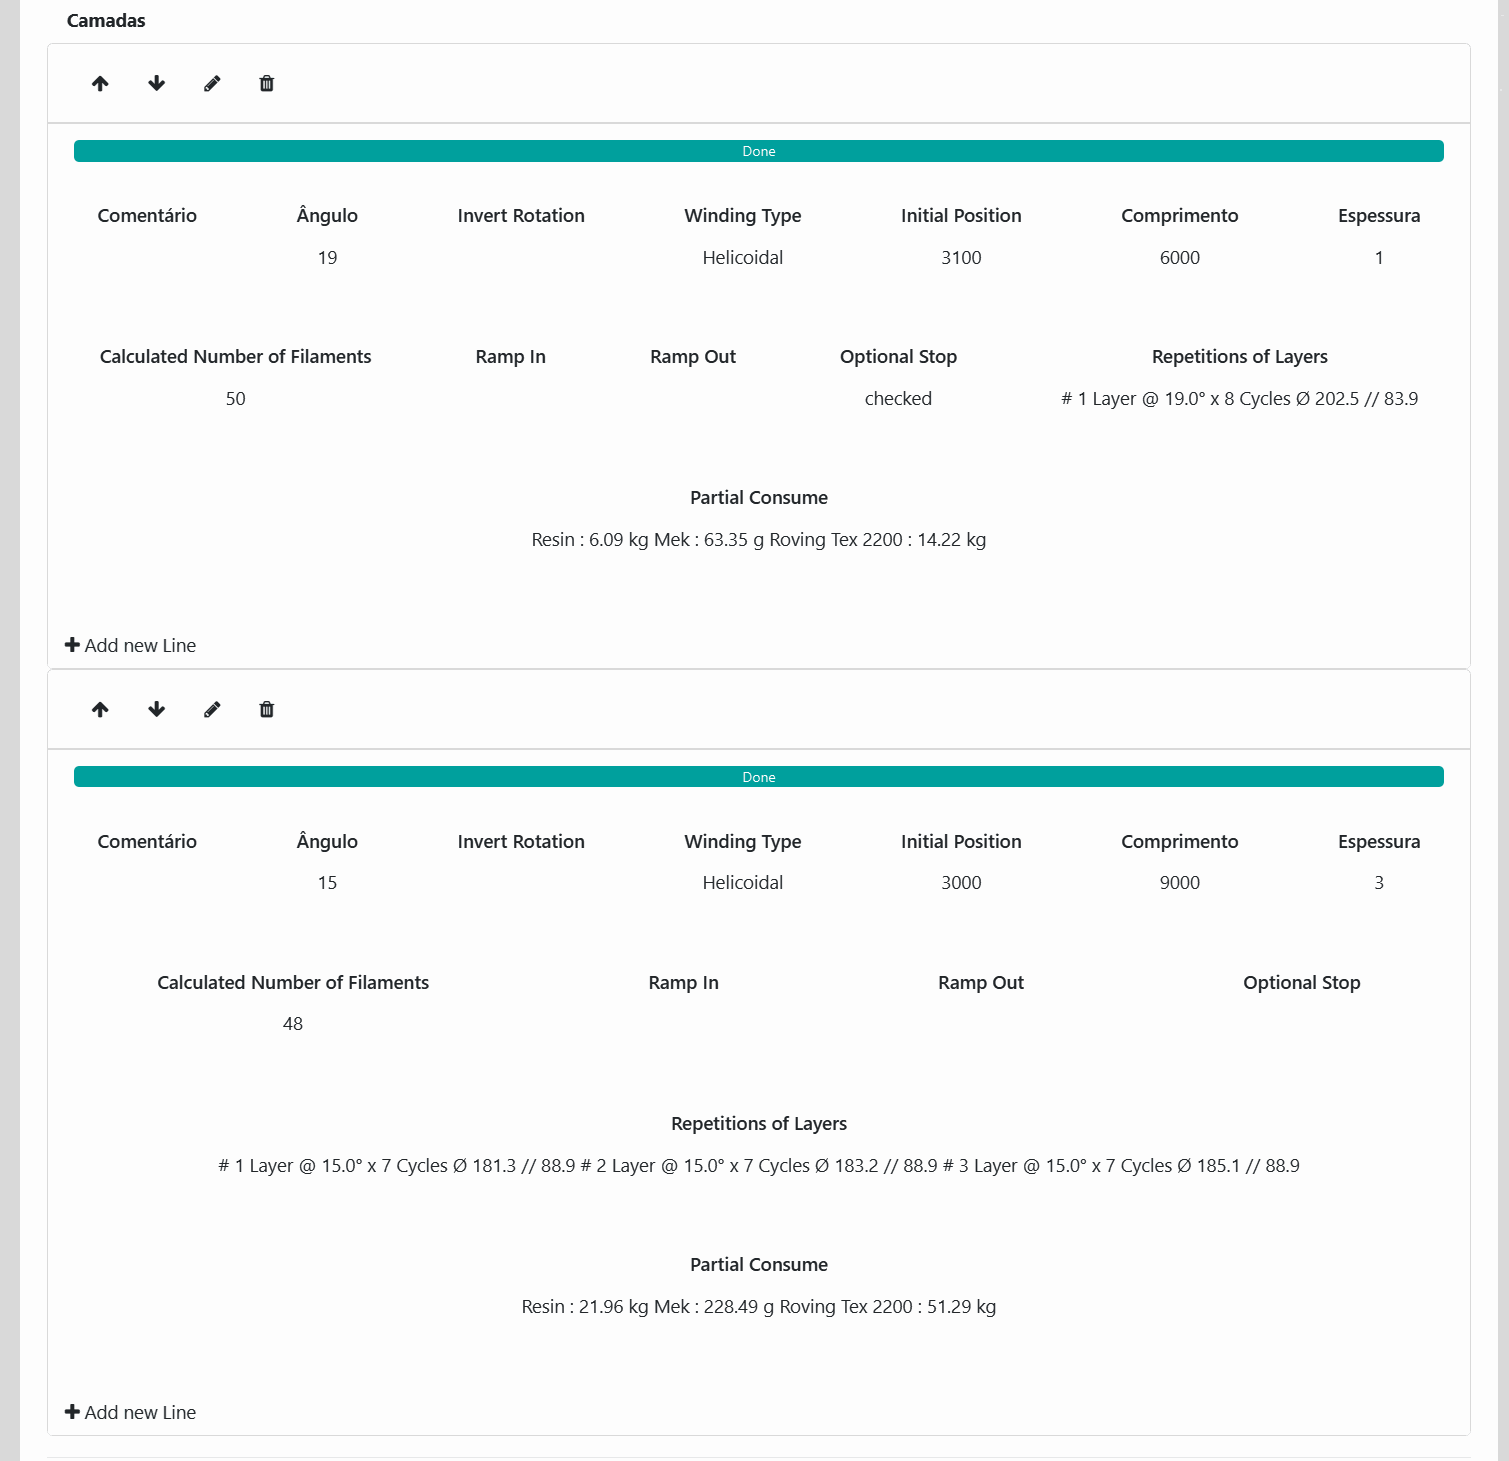
プログラムのレシピはレイヤーのリストです。各レイヤーはコメント、角度、オプションの回転反転、巻きタイプ(例:Helical)、初期位置、長さ、厚さ、自動的に計算されたフィラメント数を含む 1 つの巻き操作を表します。各レイヤーあたりのランプイン/アウト及びオプションの停止が設定でき、ボタンでレイヤーを追加、並び替え、編集、削除できます。各レイヤーも部分的な材料消費を報告します。プログラム全体は総消費を示します。
レイヤーエディター
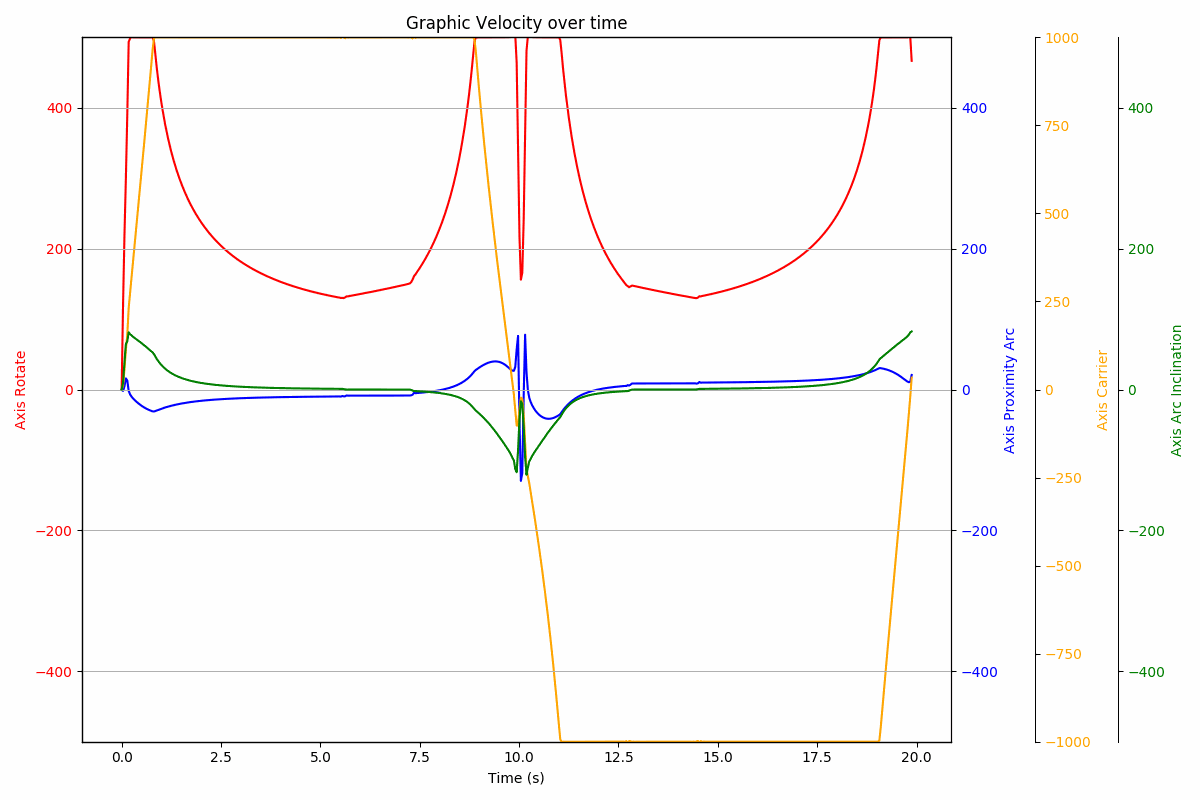
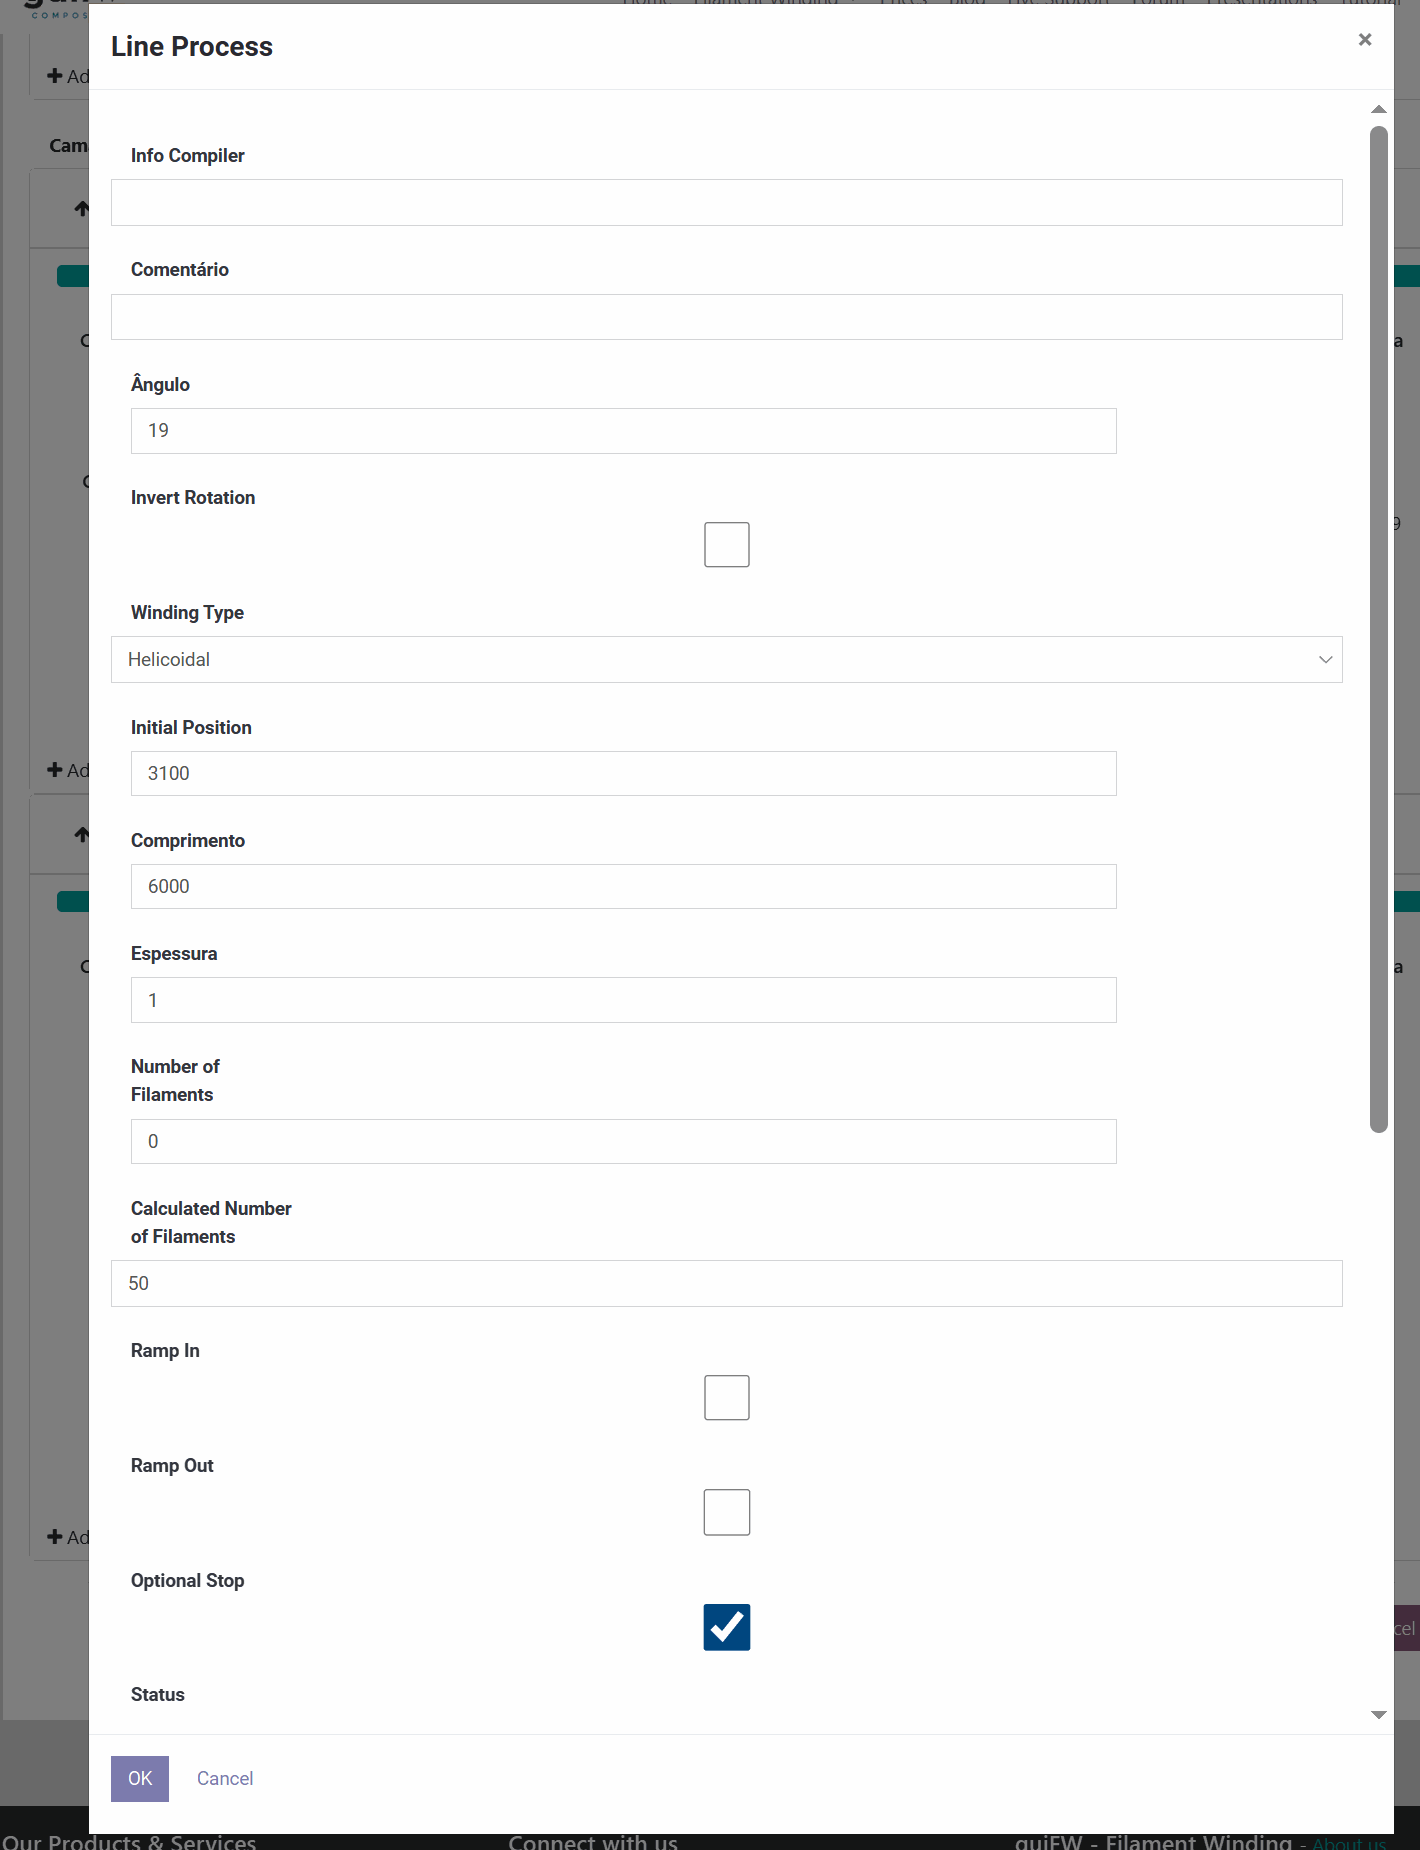
レイヤーを開くと、同じフィールドが詳細に表示されます。コンパイラ情報、コメント、角度、回転、巻きタイプ、位置、長さ、厚さ、フィラメント数、ランプ及び停止。その他に、そのレイヤーの厚さ対長さのチャート、軸ごとの速度プロファイル、及び樹脂、触媒及びロービング消費の内訳。